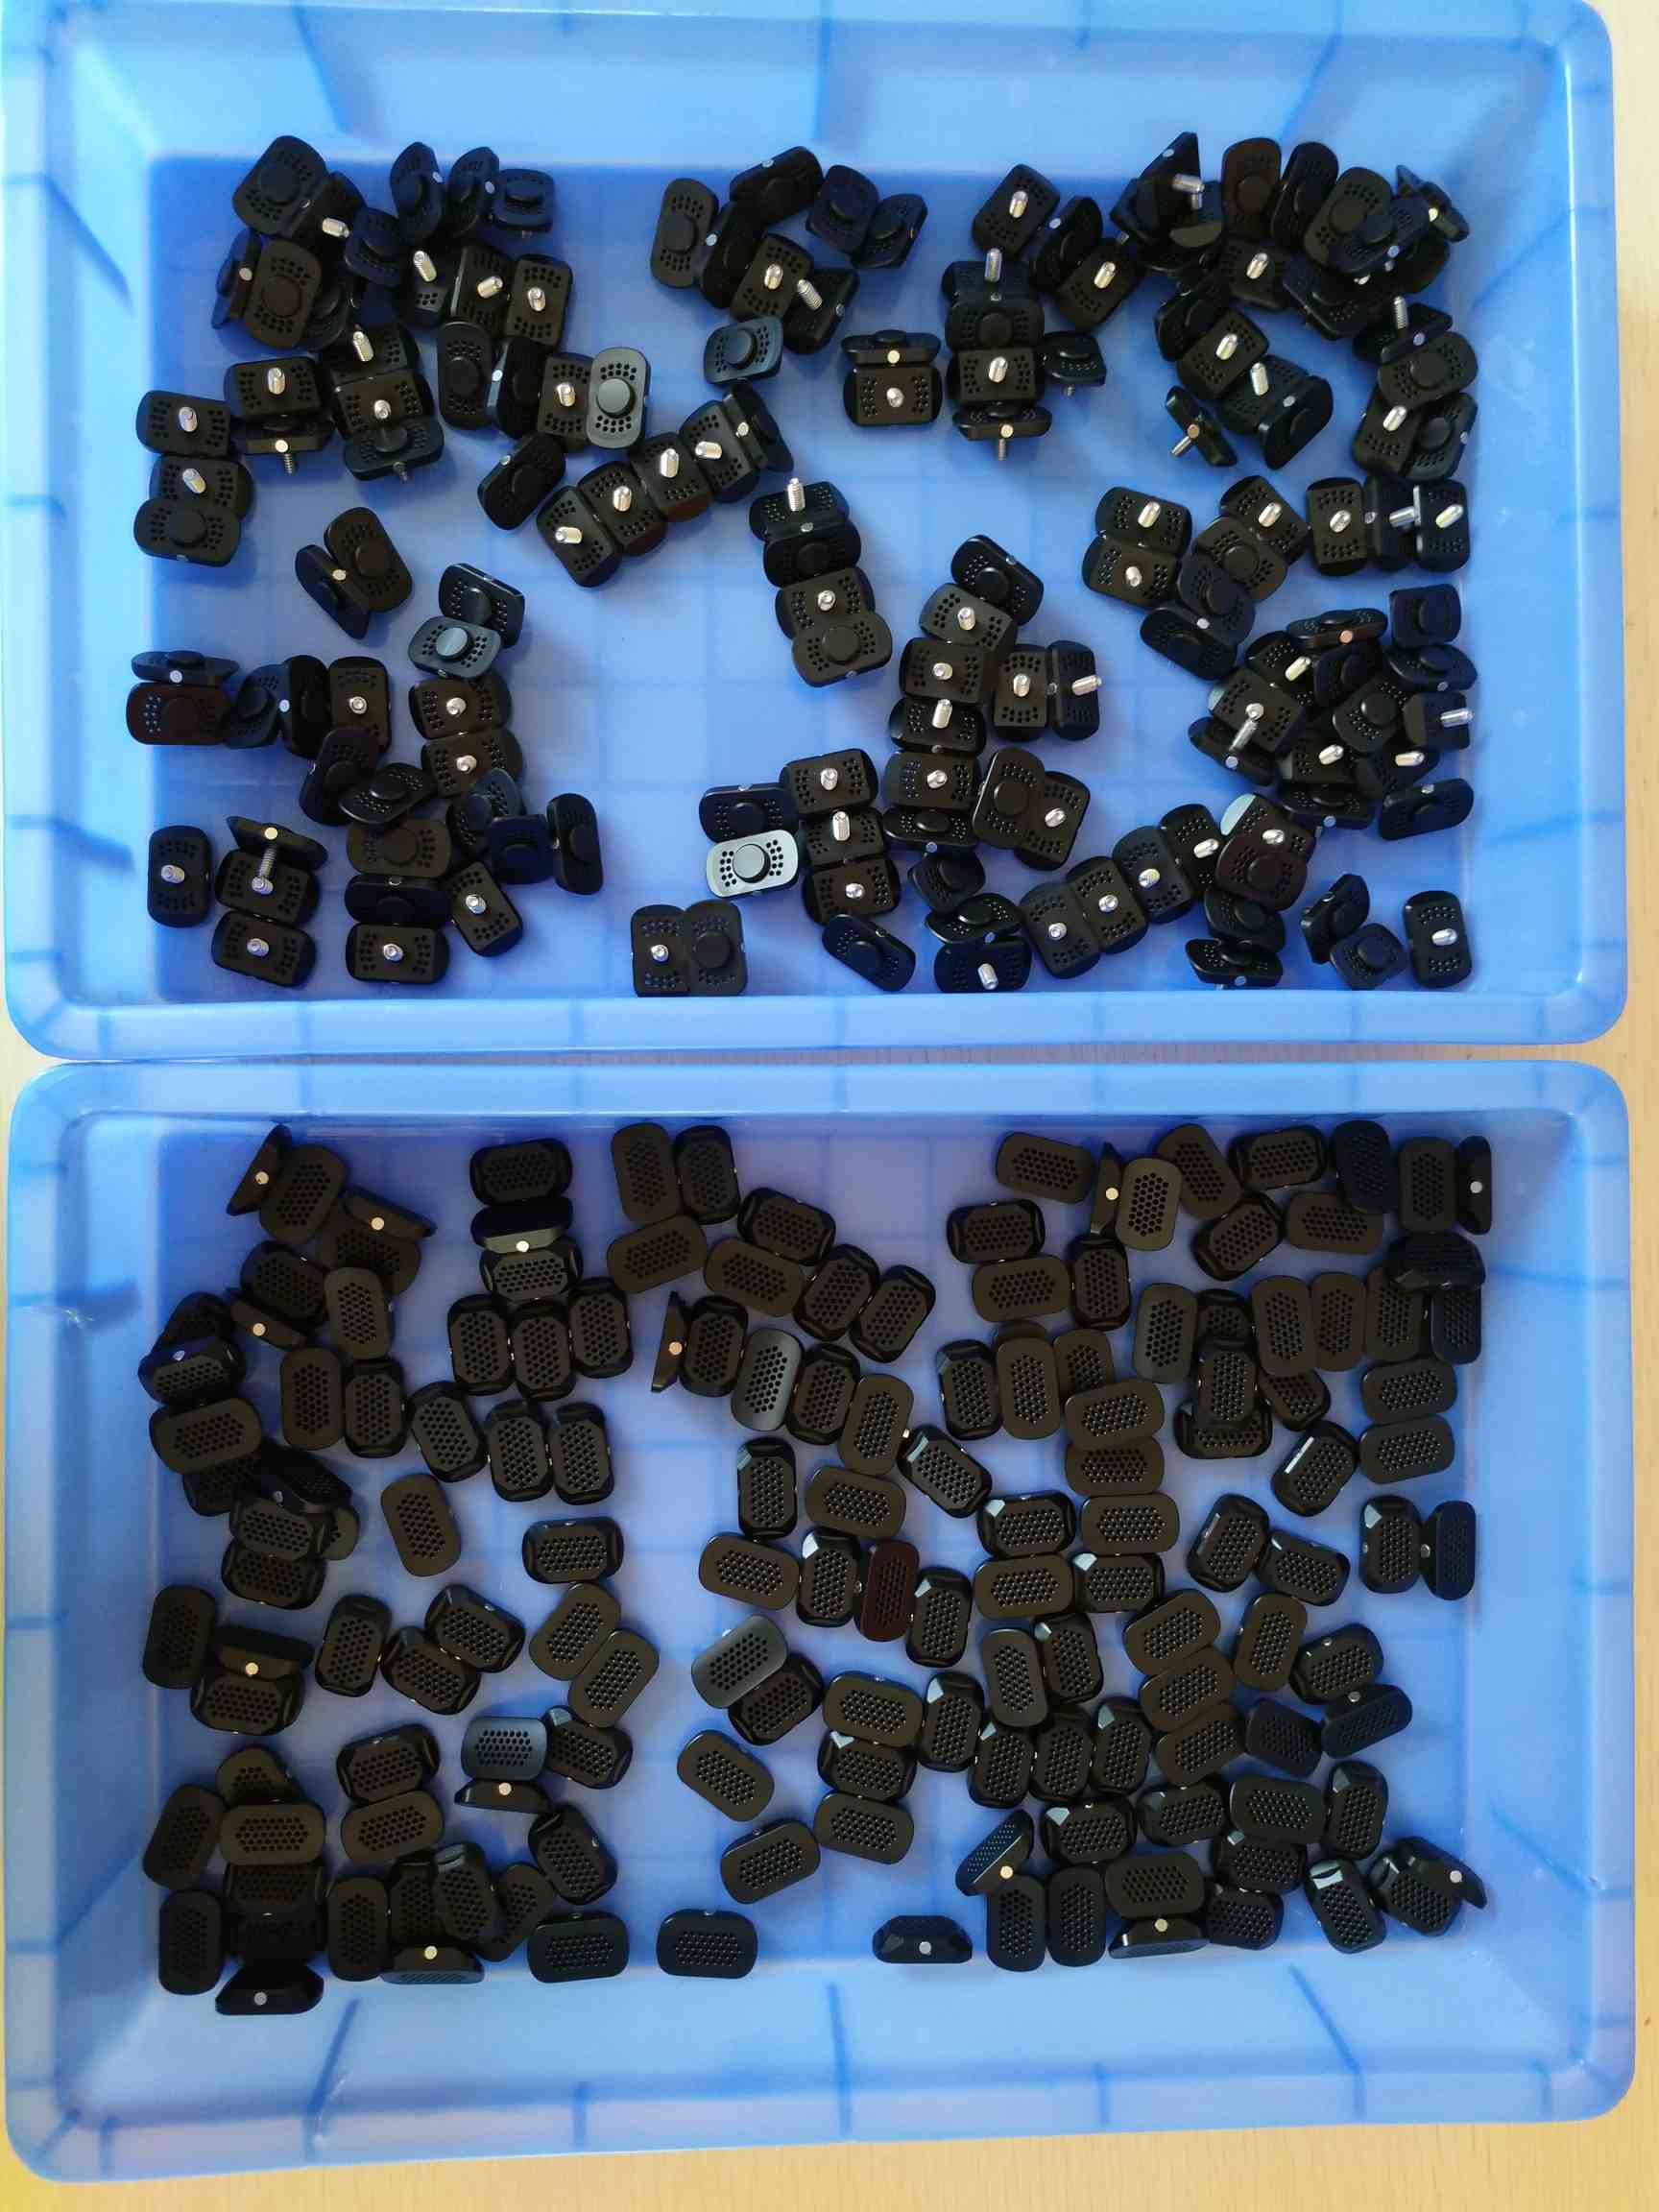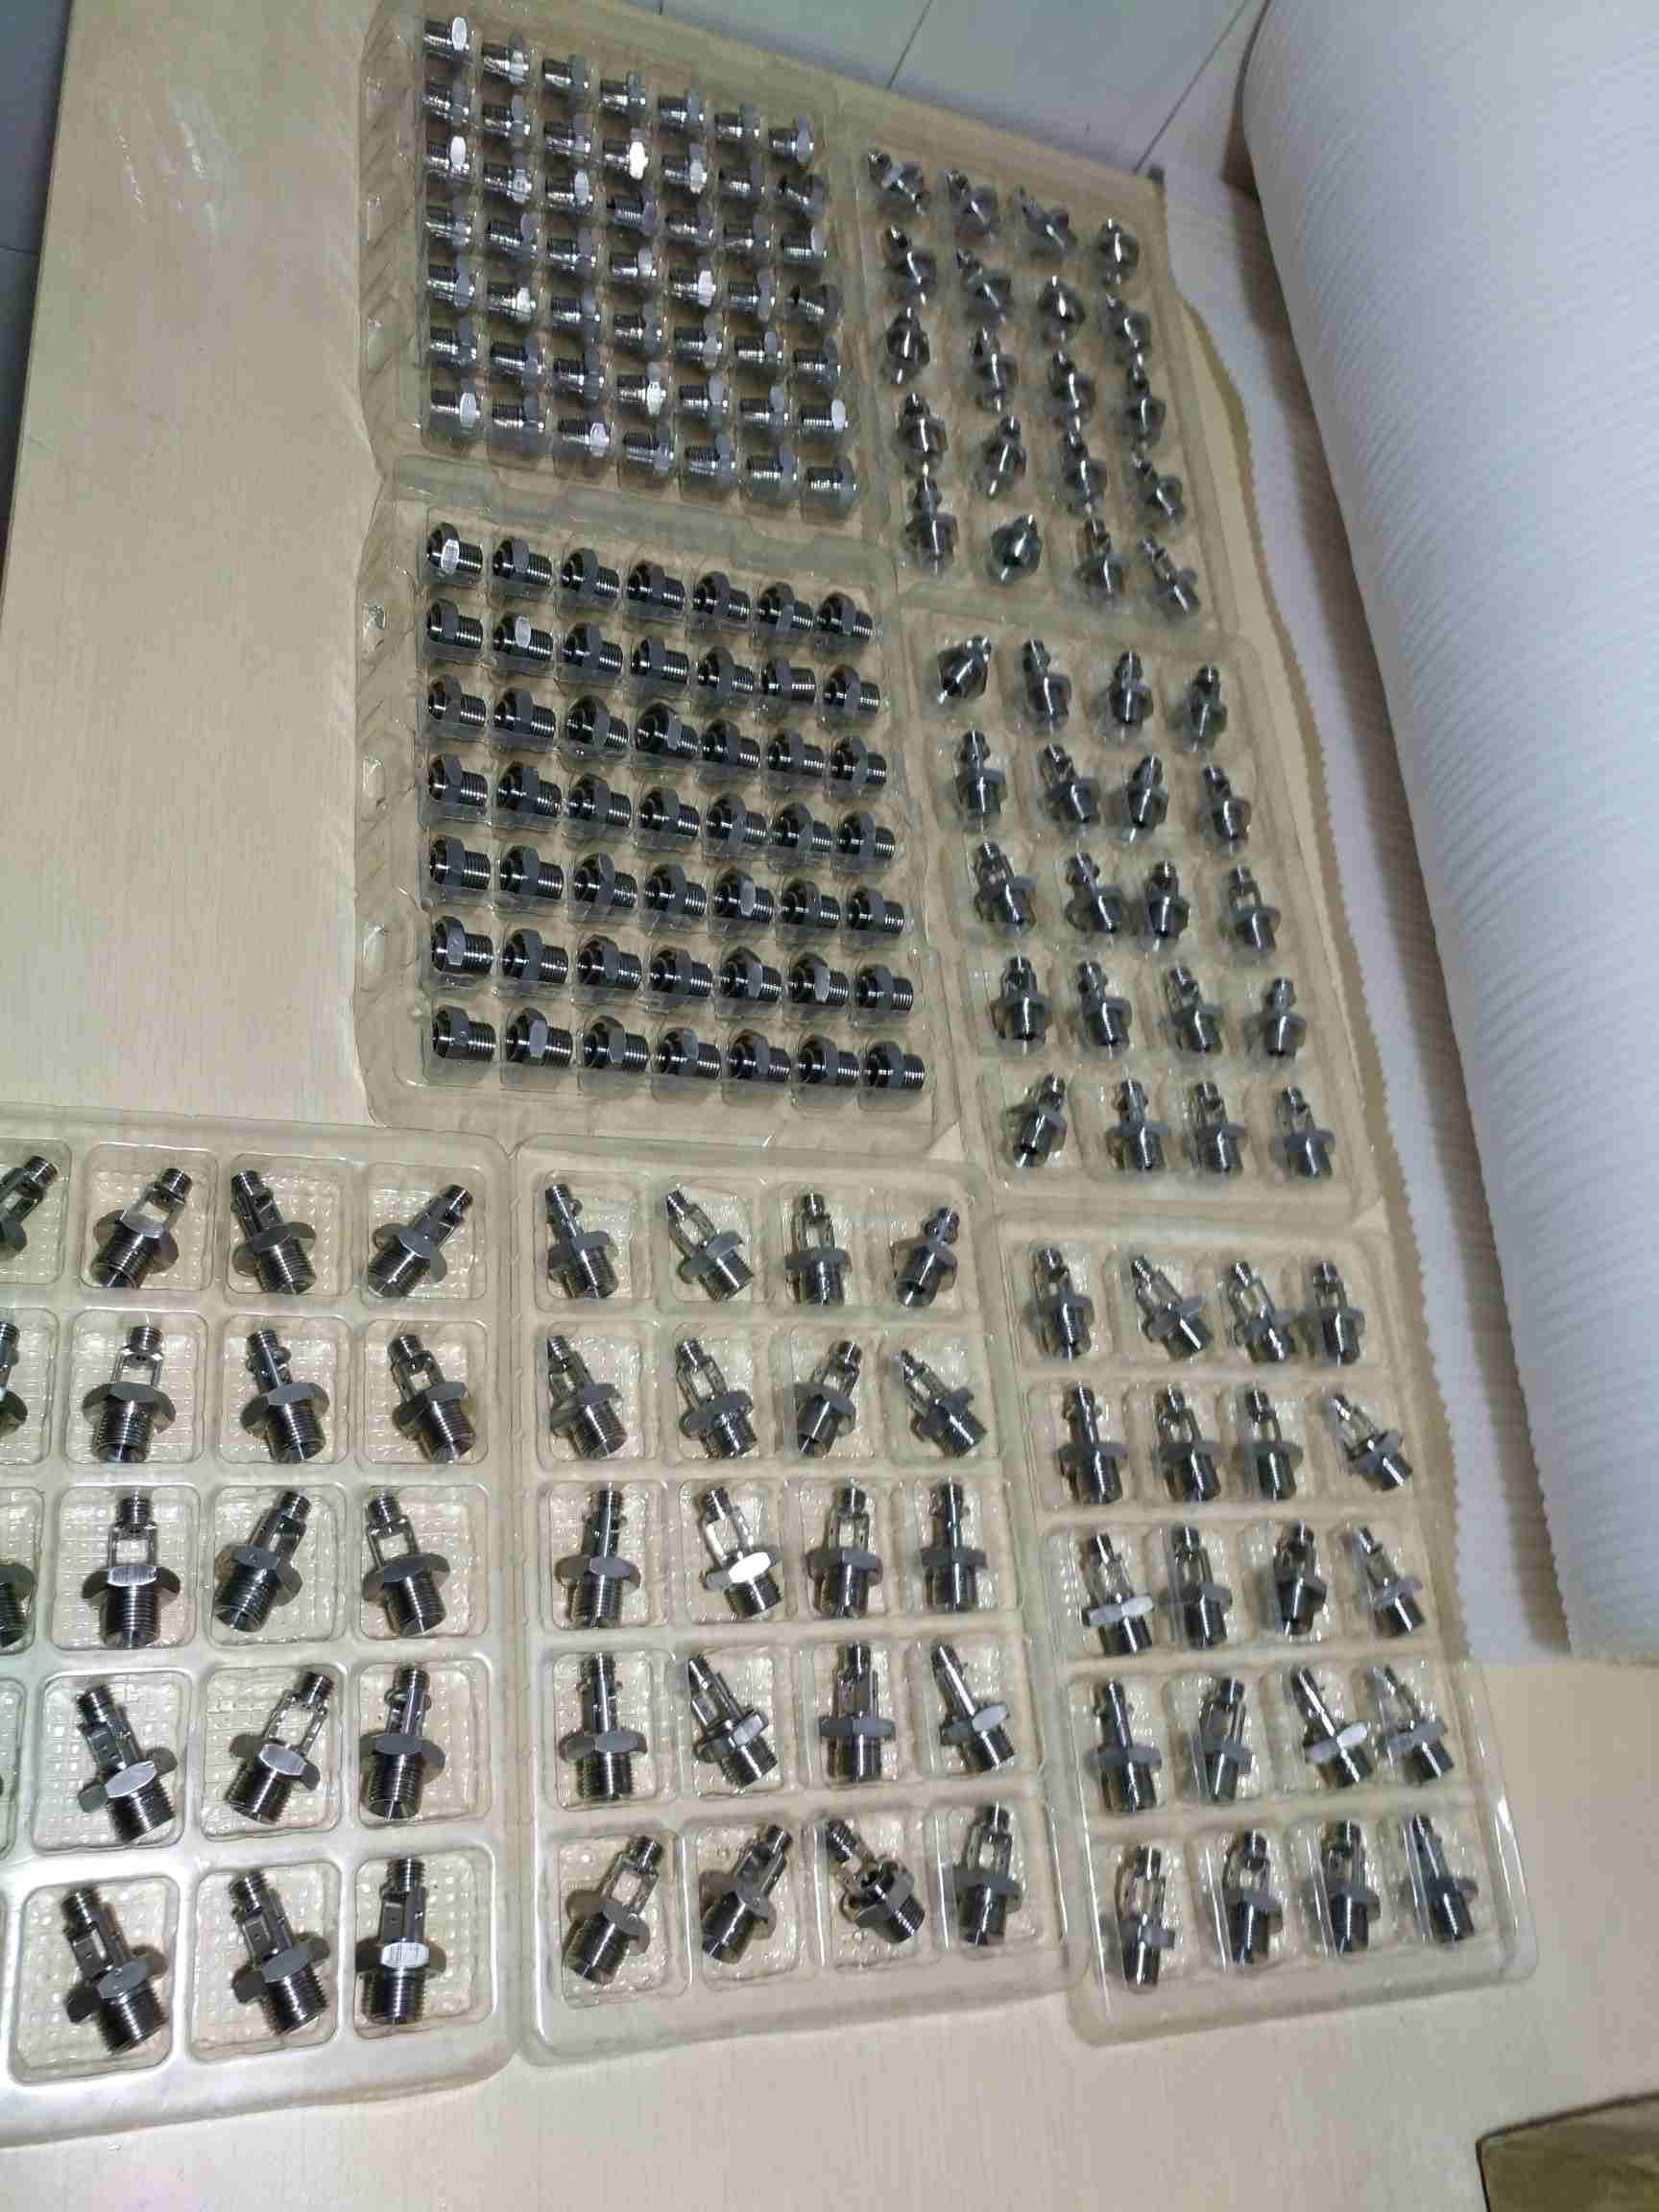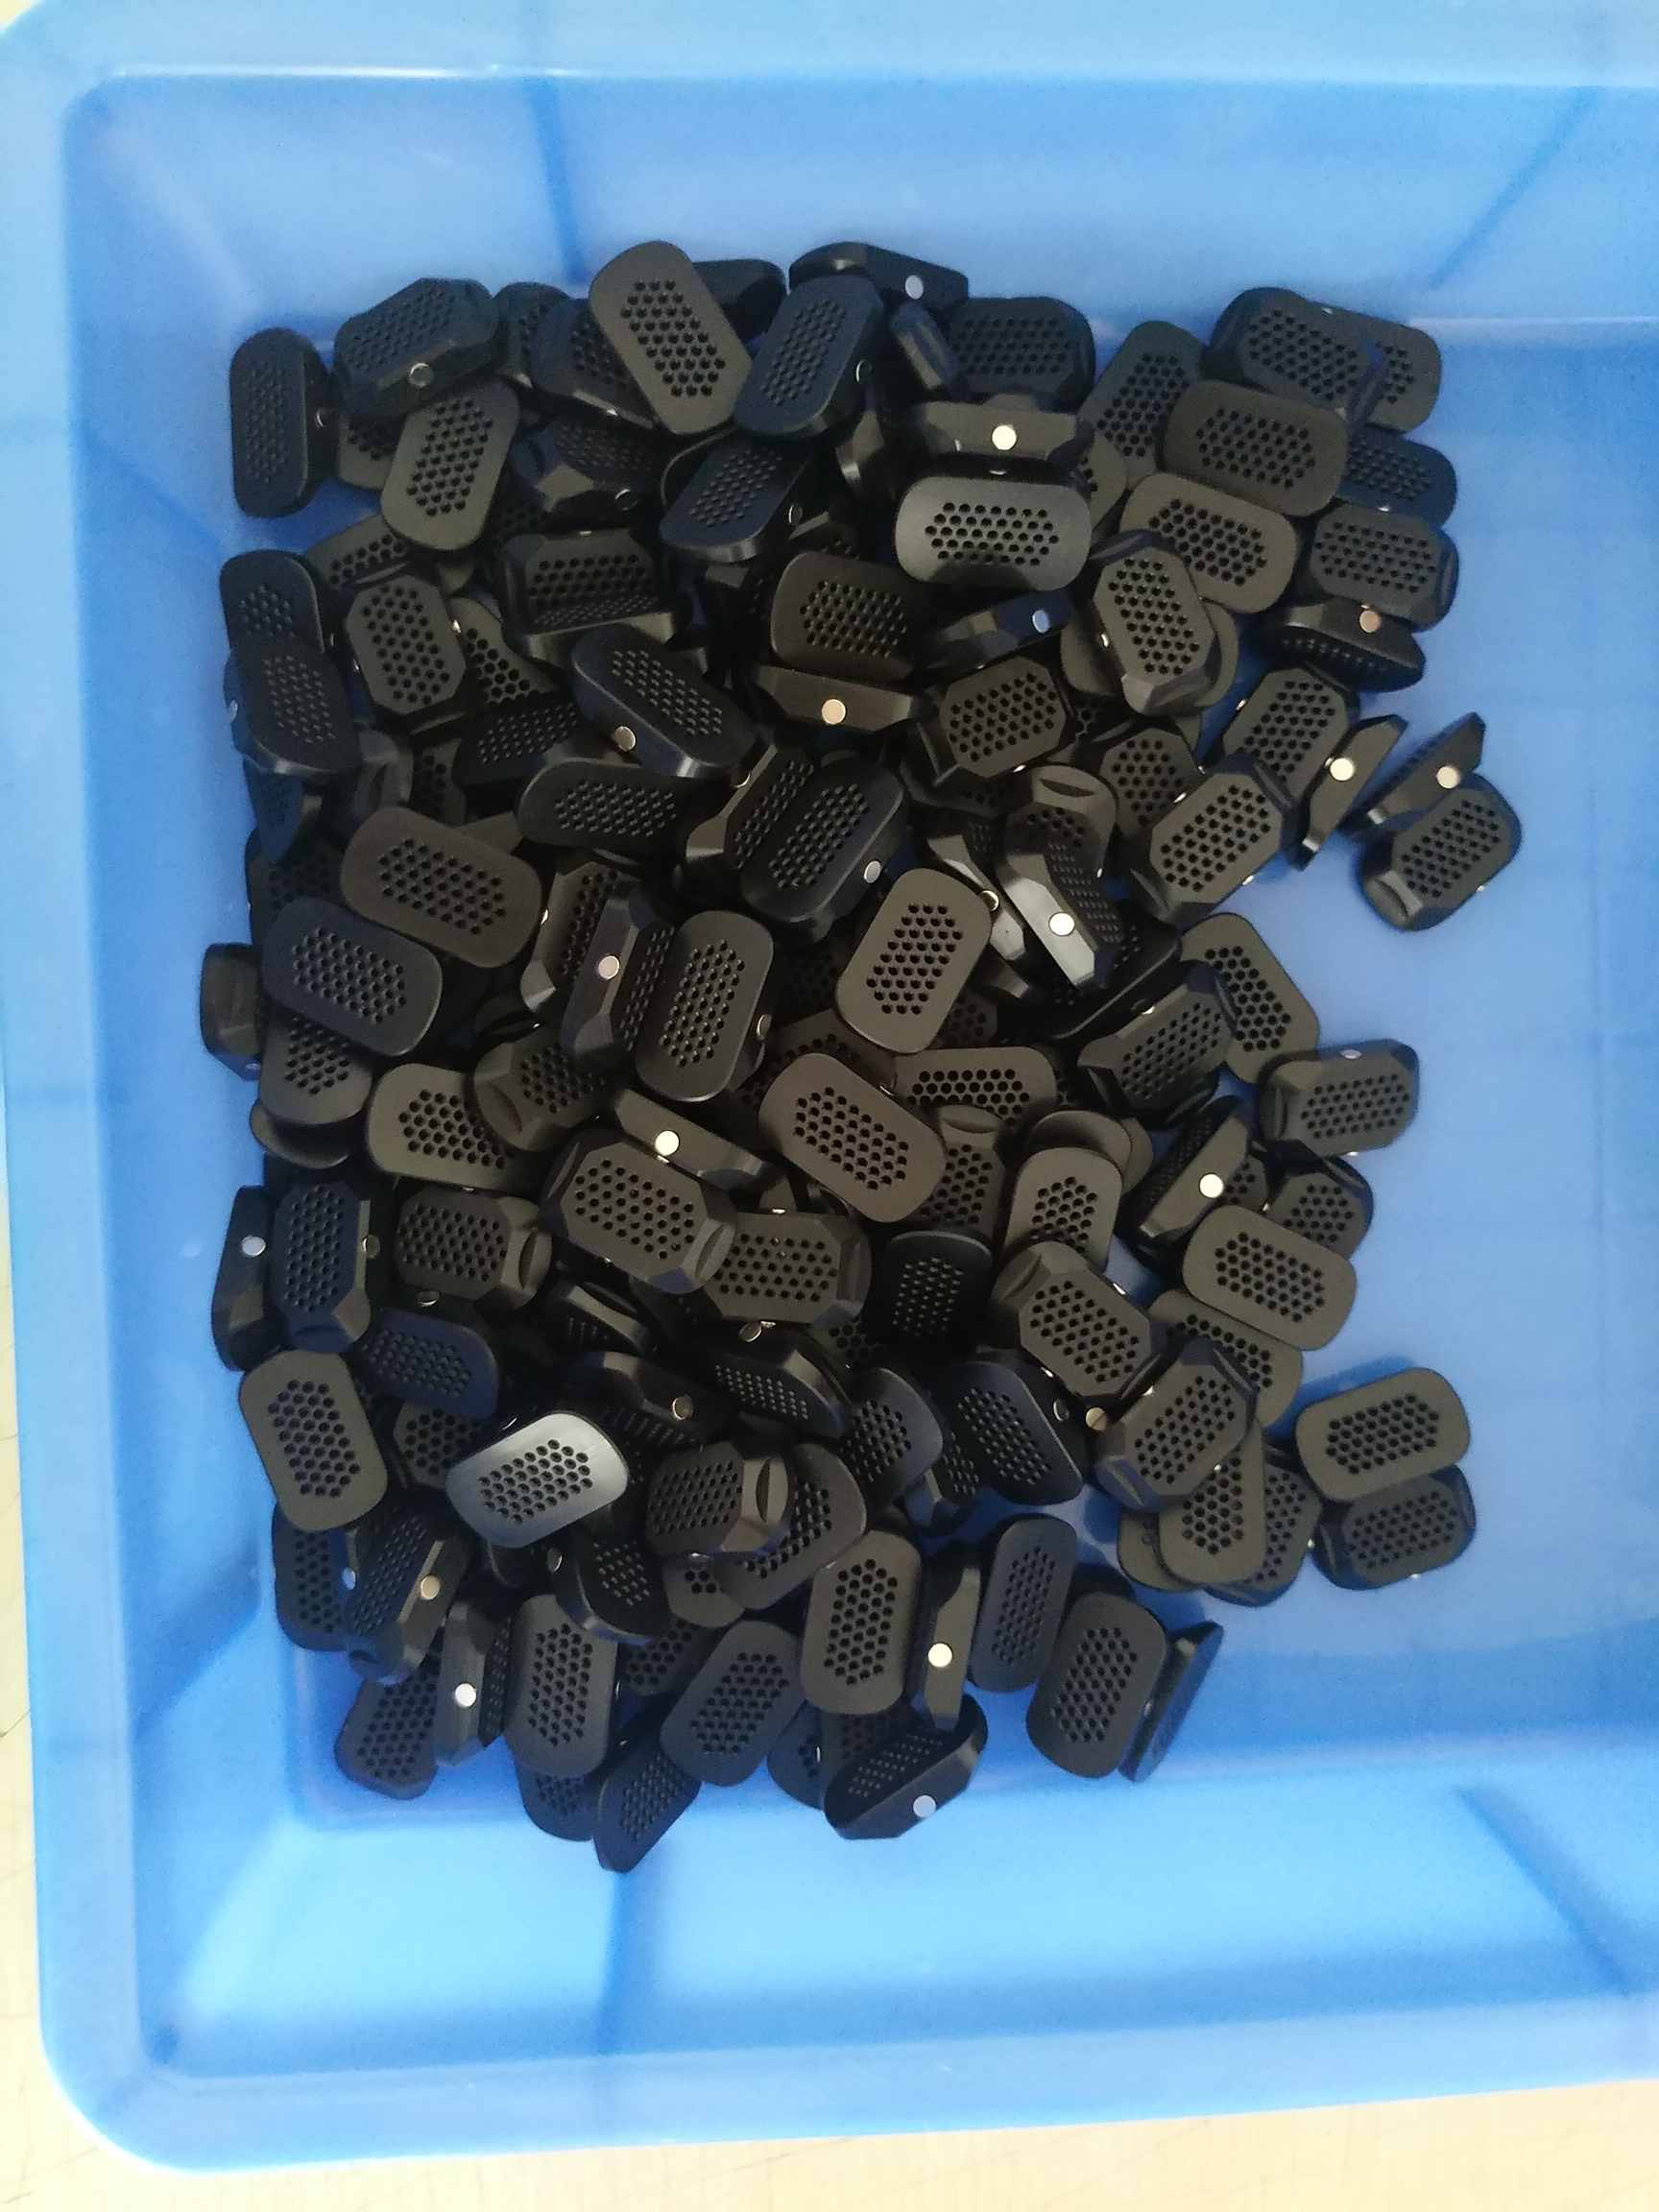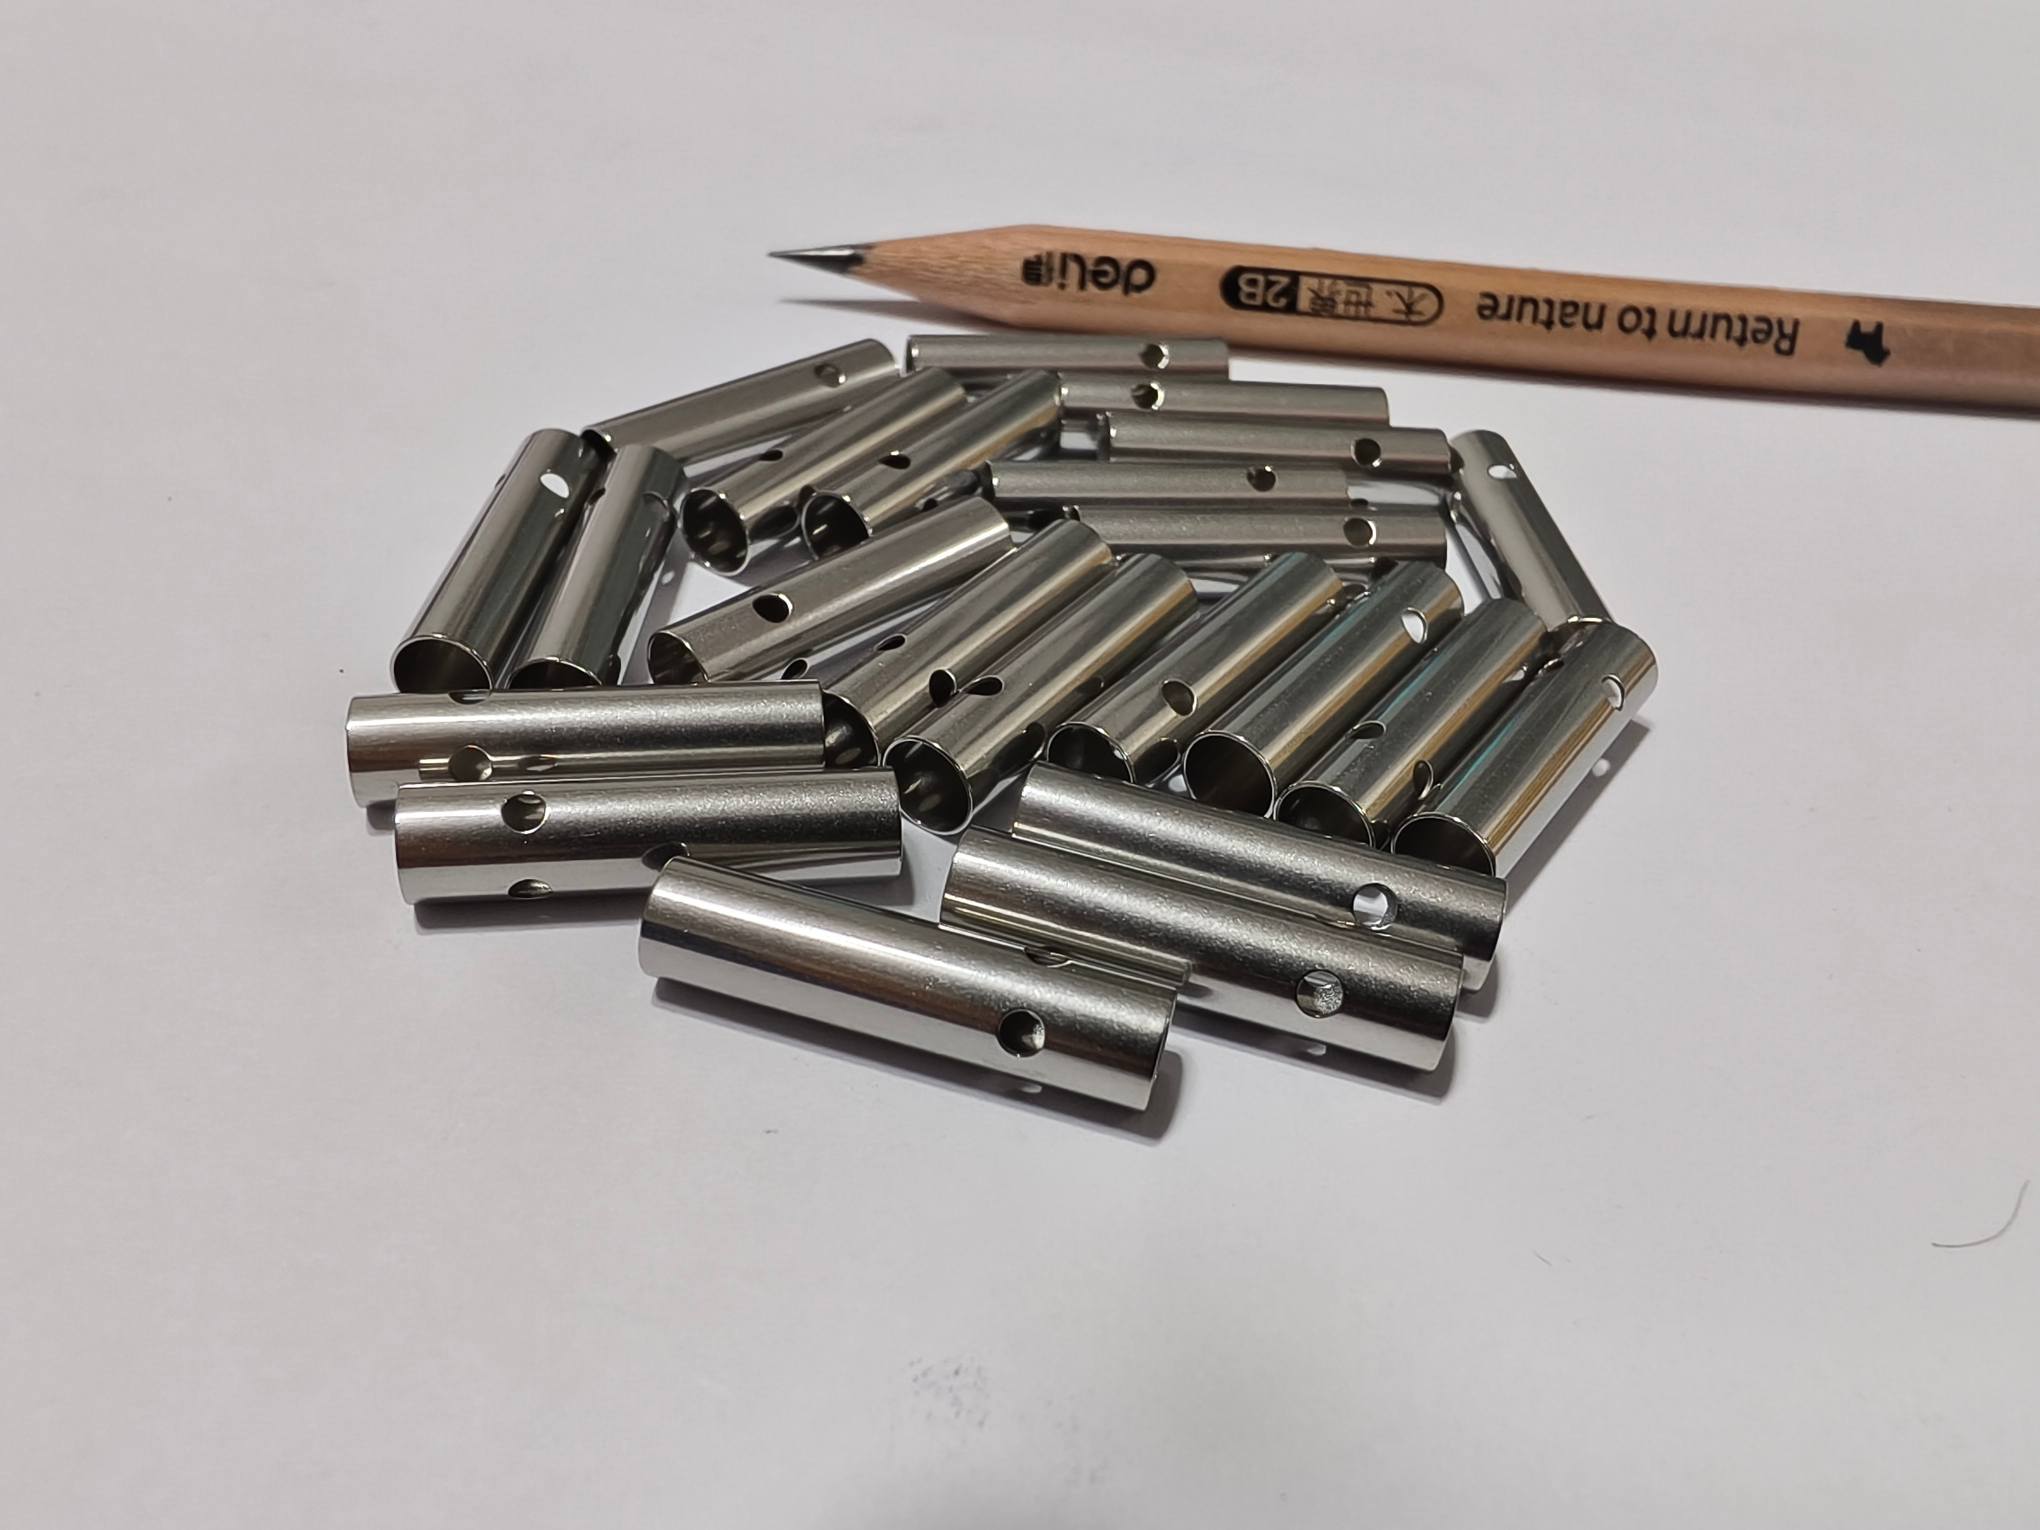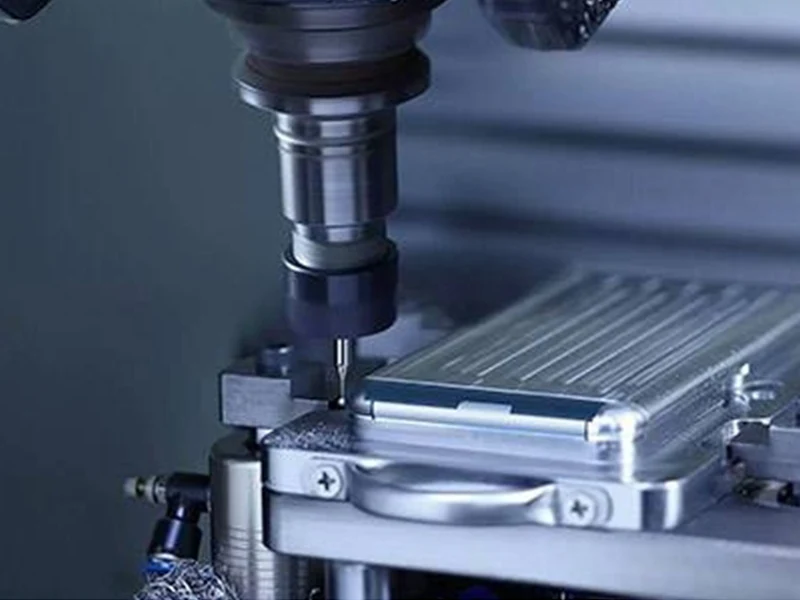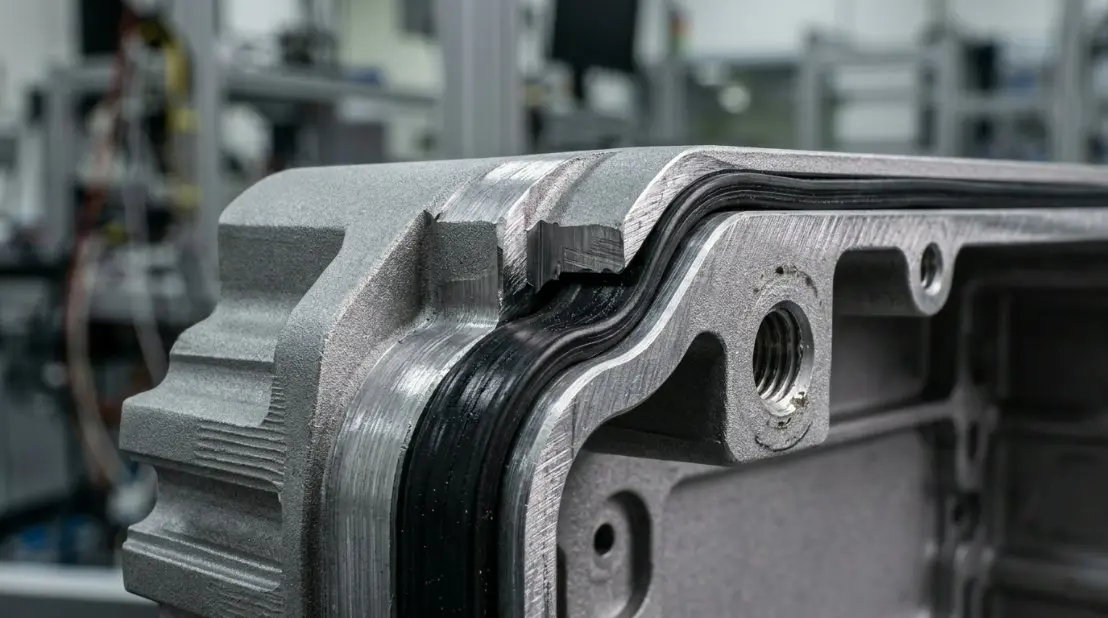
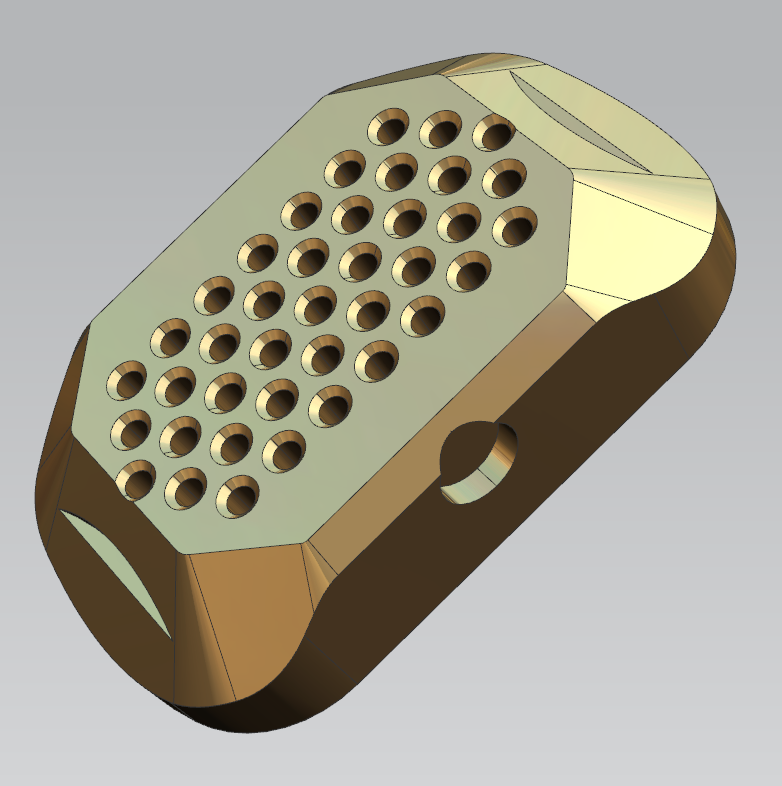
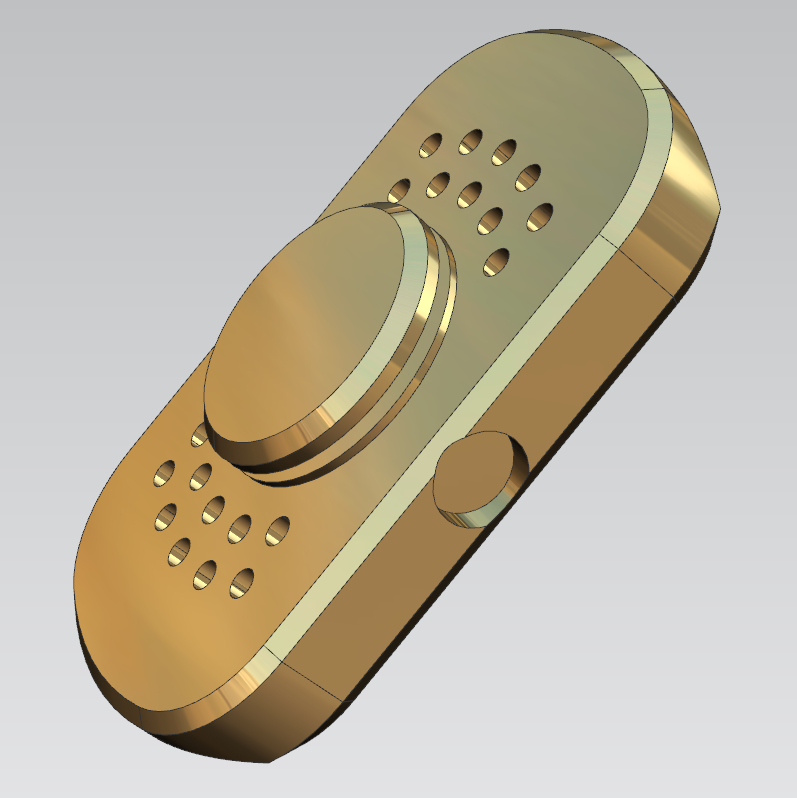
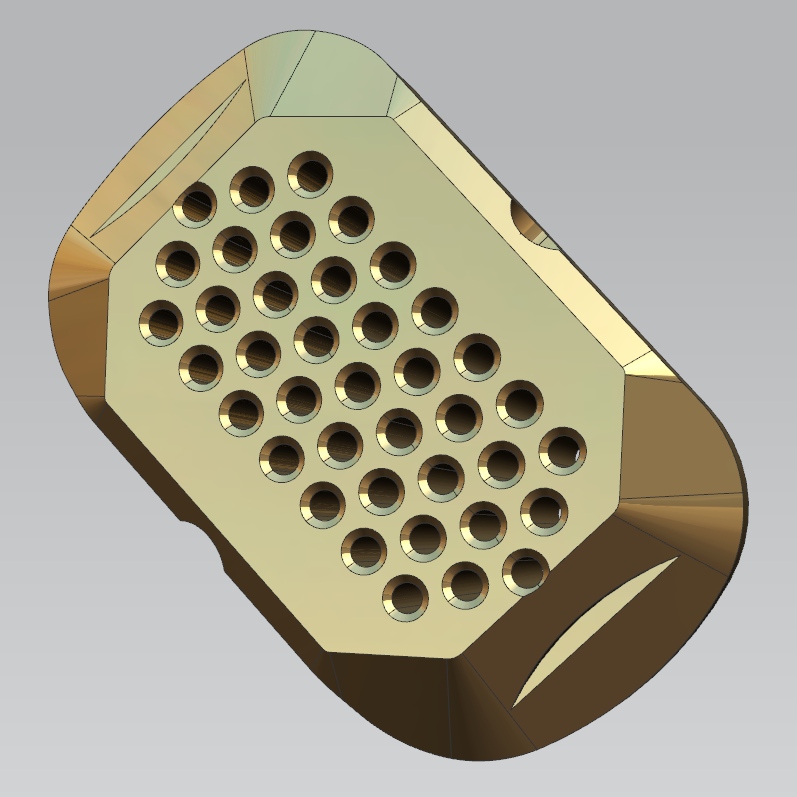
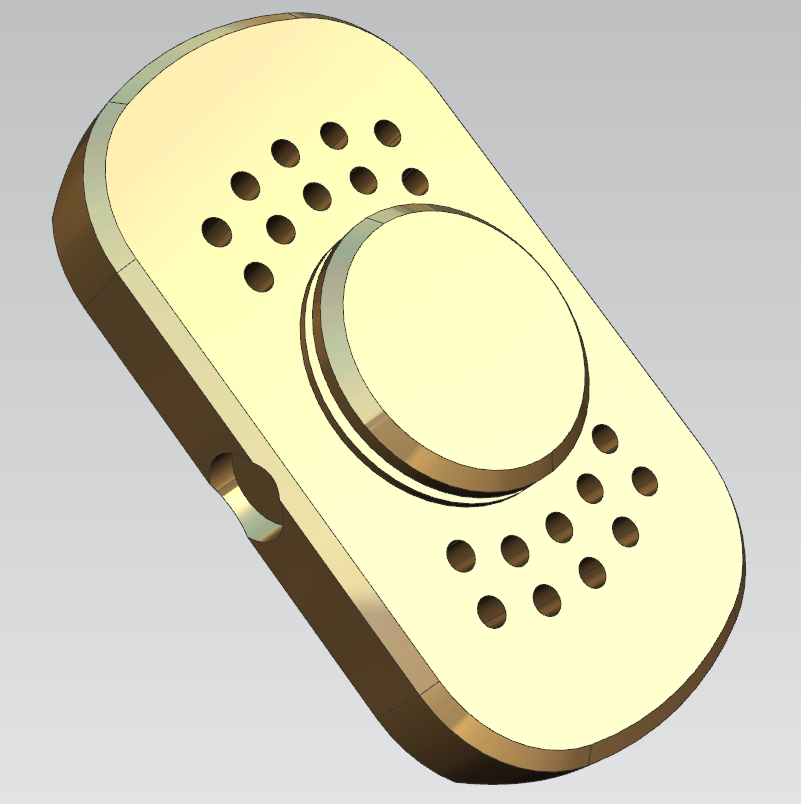
Sanluo Precision ist ein professioneller Hersteller und Lieferant aus China, der sich auf flexible Fertigung konzentriert. Wir liefern agile CNC-Bearbeitungslösungen für Startups, KMU und Forschungsinstitute. Unser maßgeschneiderter CNC-Bearbeitungsservice für Kleinserien unterstützt komplexe und schwer herzustellende Komponenten. Da wir die Vielfalt und Flexibilität von Kleinserienaufträgen verstehen, bieten wir eine schnelle und kostengünstige Fertigung von 1 Stück bis zu 1000 Stück und erfüllen dabei die strengen Branchenanforderungen für kundenspezifische Präzisionsteile in Kleinserien vollständig.
Autor: Senior Technical Manager, Sanluo Precision (Shenzhen)
Ich arbeite seit über 9 Jahren an kundenspezifischen Formkern- und Präzisionswellenkomponentenprojekten und der Großteil meiner täglichen Arbeit dreht sich um CNC-Bearbeitungsprojekte in kleinen Stückzahlen für Formpartner im Ausland und im Inland. Im Gegensatz zur Massenproduktion stehen Kleinserienaufträge vor völlig anderen Prozessherausforderungen. Produktionseffizienz steht nicht an erster Stelle; Stattdessen werden die Wiederholbarkeit der Vorrichtungseinrichtung, die Rationalität des Werkzeugwegs und die Konsistenz von Probe zu Probe zu entscheidenden Herausforderungen.
Viele eingehende Zeichnungen stammen direkt von Formenbauern. Einige Toleranzen sind theoretisch machbar, aber bei echten Kleinserienläufen schwer einzuhalten. Viele Kunden konzentrieren sich nur auf einzelne Prüfergebnisse und ignorieren kumulative Fehler, die durch wiederholtes Spannen und Werkzeugwechsel entstehen. Bei der Zeichnungsbewertung werde ich diese impliziten Herstellungsrisiken aussortieren, auf überspezifizierte Toleranzpunkte hinweisen und praktische Änderungsvorschläge vorschlagen, um die Funktion des Teils unverändert beizubehalten und gleichzeitig die Verarbeitungsschwierigkeiten zu verringern.
Für Prototypen- und Kleinserienaufträge verwenden wir flexible Werkzeugstrategien anstelle fester Vorrichtungen für die Massenproduktion. Dieser Ansatz verkürzt die Vorbereitungszyklen und sorgt für eine stabile Genauigkeit über begrenzte Mengen hinweg, was Formkunden dabei hilft, ihre Produktüberprüfungsphase zu beschleunigen.
Durch die Partnerschaft mit unserer Werkstatt erhalten Sie Zugriff auf einen vollständig flexibel orientierten Arbeitsablauf, der speziell für kundenspezifische Aufträge mit geringem Volumen entwickelt wurde. Wir eliminieren kostenintensive Hartwerkzeuge und sorgen gleichzeitig für eine Wiederholgenauigkeit mit engen Toleranzen vom Prototyp bis zur Vorproduktion.
● Flexible Fähigkeit für geringe Volumina: Optimiert für 1-1000-teilige Läufe ohne Forminvestitionen, wodurch die Produktiterationszyklen für Forschungs- und Entwicklungsteams verkürzt werden.
● Stabile Ausgabe mit hoher Toleranz: Konsistente dimensionale und geometrische Leistung auch bei der Produktion gemischter Teile mit häufigem Wechsel.
● Breites Material- und Teilespektrum: Unterstützt Stahl, Aluminium, Kupfer, Edelstahl und technische Hochleistungskunststoffe auf Wellen, Scheiben, Platten, Gehäusen und unregelmäßigen Geometrien.
● Vollständige Unterstützung vor und nach dem Prozess: Akzeptieren Sie 2D-Zeichnungen (PDF, DWG, DXF) und 3D-Modelle (STEP, IGS, X_T); Reverse Engineering anhand physischer Proben möglich.
● Nachgewiesene Projekterfolgsbilanz: Betreute über 5.000 Unternehmen in den Bereichen intelligente Hardware, Robotik, Automatisierung, Testinstrumentierung und medizinische Ausrüstung mit einer Wiederholungskaufrate von über 80 %.
| Maßhaltigkeit | L (X) | W (Y) | H (Z) | SH | DA |
| Einheit: ±/mm | 0.005 | 0.003 | 0.001 | 0.002 | 0.0001 |
| Geometrische Genauigkeit | Ebenheit | Parallelität | Rechtwinkligkeit | Rauheit | Rundlauf |
| Einheit: ±/mm | 0.001 | 0.002 | 0.002 | Ra0,6 | 0.005 |
| Produktionskapazität | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk |
| Produktionszyklus | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage |
Inspektionsinstrumente und Messwerkzeuge: KMG-Koordinatenmessgerät, optisches Bildmessgerät, Profilprojektor, Laser-Durchmessermessgerät, Laserinterferometer, Rauheitstester, Rundheitstester, Werkzeugmikroskop, Stereomikroskop, Mikrometer, Stiftlehre, Messuhr, Mikrometerlehre, elektronisches Höhenmessgerät, Messschieber, Endmaß, Härteprüfer, Gewindelehre
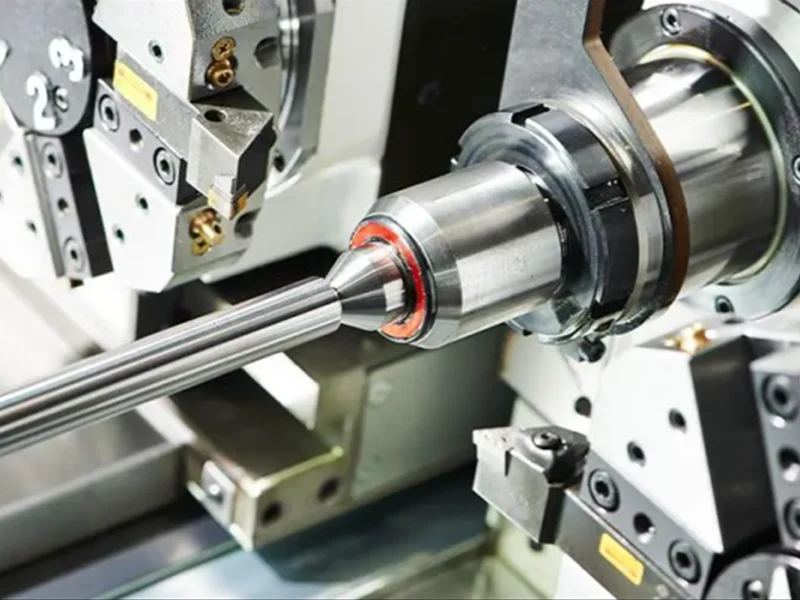
Unsere Fabrik implementiert eine dedizierte, flexibel ausgerichtete Produktionseinrichtung, die für die CNC-Bearbeitung kleiner Serien optimiert ist. Multitasking-Dreh-Fräszentren führen mehrere Arbeitsgänge in einer Aufspannung durch, um zusätzliche Ausrüstungsinvestitionen zu reduzieren. Modulare Vorrichtungen ermöglichen eine schnelle Neupositionierung für verschiedene Teilefamilien. Standard-BT40-/HSK-Werkzeughalter verbessern die Werkzeugkompatibilität und senken die Werkzeugkosten. Parametrische, vorlagenbasierte Programmierung verkürzt die Programmierzeit für ähnliche Komponenten um 70 %. Produktionspläne können dynamisch an die Auftragsanforderungen jedes Kunden angepasst werden.
Wir unterstützen ein umfassendes Portfolio an kundenspezifisch bearbeiteten Teilen für Kleinserienaufträge:
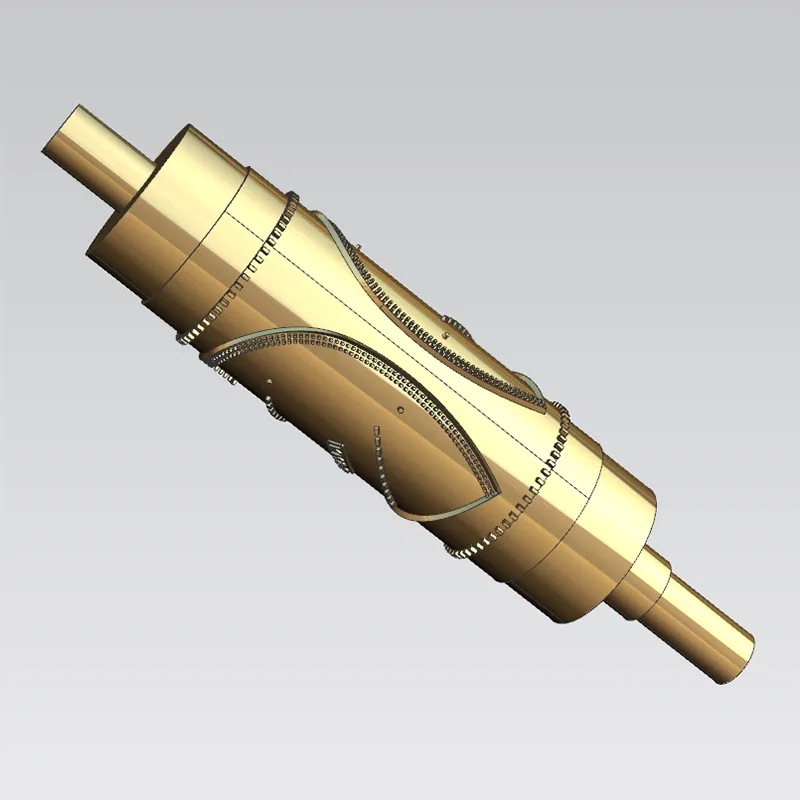
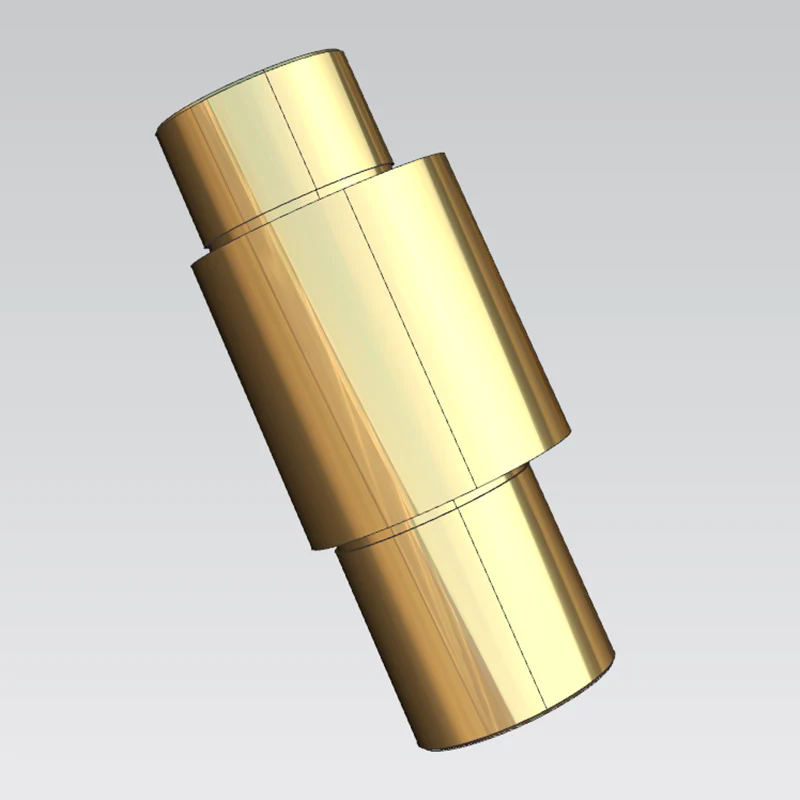
● Wellenartige Teile: glatte Welle, abgestufte Welle, Exzenterwelle, Keilwelle, Durchmesserbereich φ3-200 mm
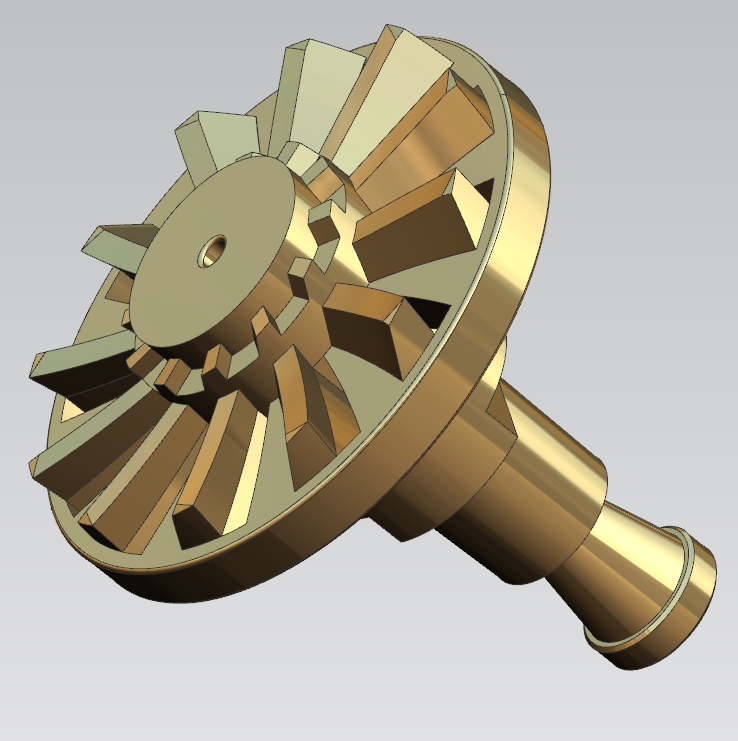
● Scheibenartige Teile: Flansch, Zahnrad, Nocken, Enddeckel, Durchmesserbereich φ10-500 mm
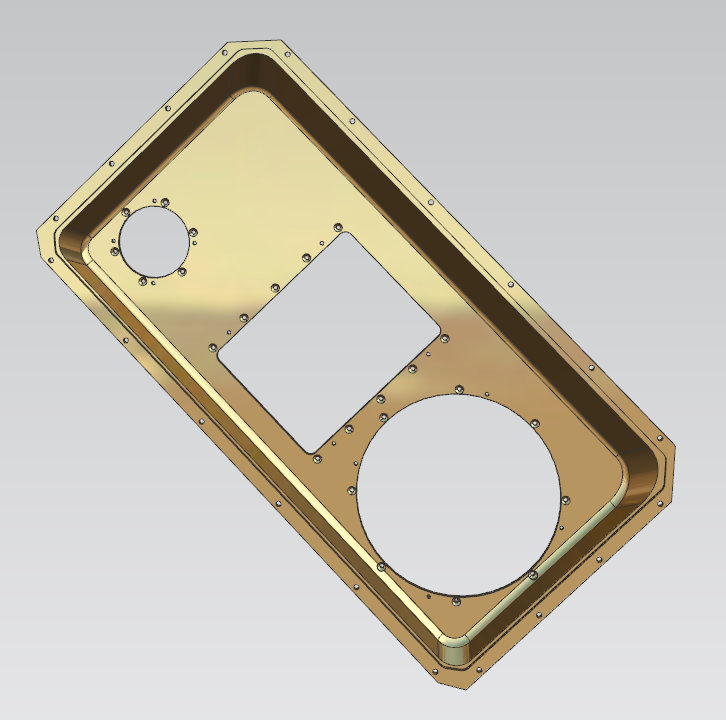
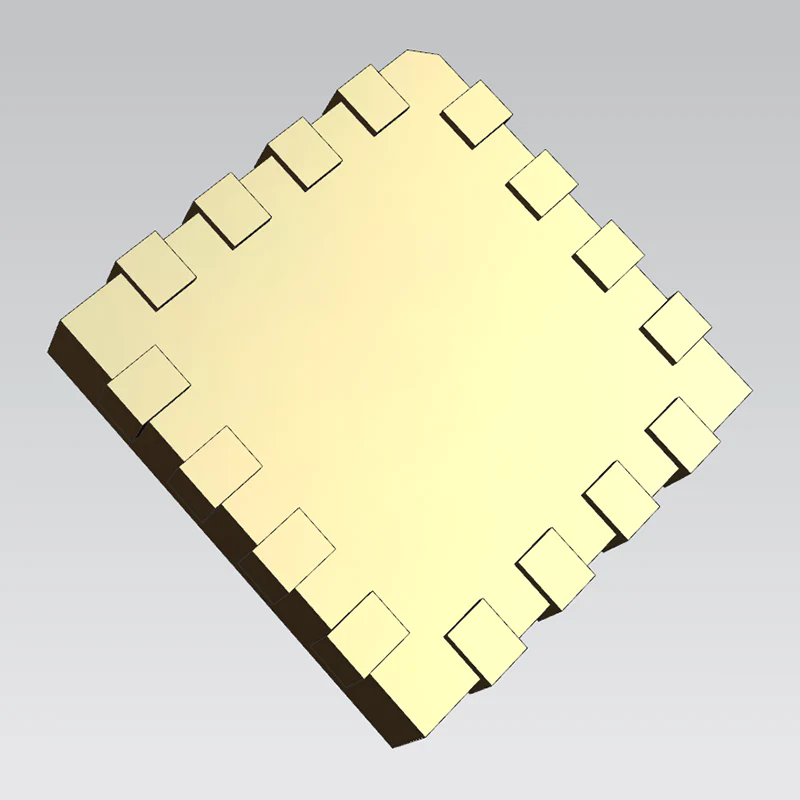
● Plattenartige Teile: Platte, Halterung, Verbindungsplatte, Dicke 1-50 mm
● Gehäuseartige Teile: Gehäuse, Ventilkörper, Pumpenkörper, Abmessungen von 100×100×100 mm bis 800×600×400 mm
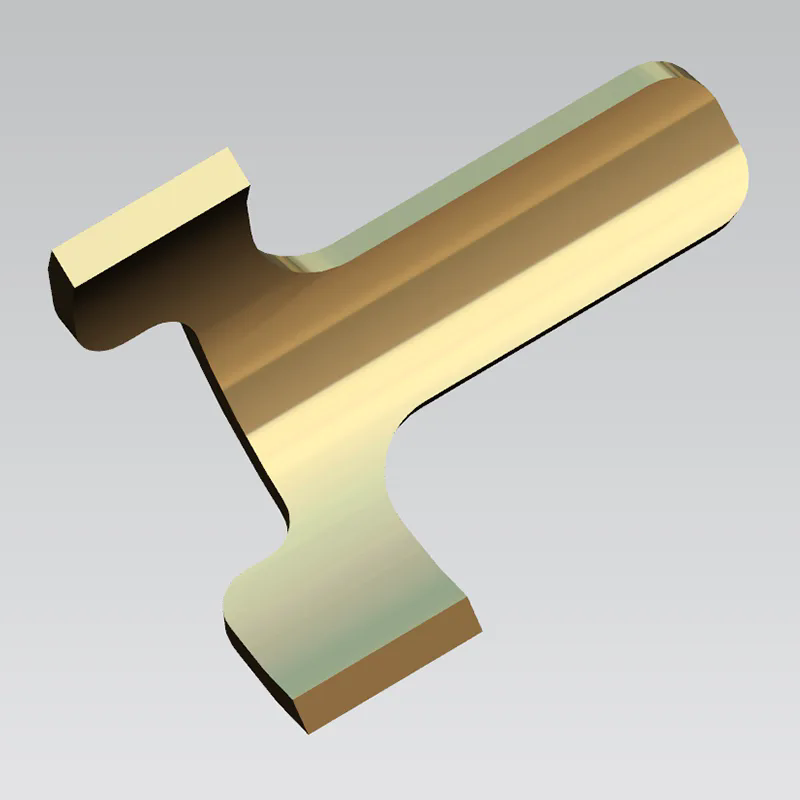
● Unregelmäßige komplexe Teile: Sonderformhalterungen, Griffe und nicht standardmäßige Profile
● Unterstützte Materialien: Kohlenstoff- und legierter Stahl, Aluminiumlegierung, Kupferlegierung, Edelstahl, technische Hochleistungskunststoffe und mehr.
Wir akzeptieren 2D-Zeichnungen (PDF, DWG, DXF) und 3D-Modelle (STEP, IGS, X_T). Reverse Engineering anhand physischer Muster ist möglich, wenn keine Zeichnung bereitgestellt wird.
| Parameterkategorie | Parameterdetails |
| Gerätemodell | CLX 450 TC |
| Kernpositionierung | Komplette 6-Seiten-Drehfräsbearbeitung für den Einstieg |
| Schlüsselkonfiguration | Standard Y-Achse, CompactMASTER Dreh-Frässpindel mit B-Achse |
| Werkzeugmagazinsystem | Werkzeugmagazin mit 30 Positionen, optional mit 60 Positionen |
| Auflösung der B-Achse | 0,001° |
| Kernvorteile | Exzentrische Bearbeitung ohne Winkelwerkzeuge; Multitool- und Backup-Tool-Konfiguration, geeignet für eine flexible automatisierte Produktion |
| CNC-System | Siemens 840D Solutionline mit 19-Zoll-Touchscreen |
| Designziel | Lernen Sie die Produktion von Kleinserien mit mehreren Varianten kennen; Minimieren Sie Spann- und Nebenzeiten |
| Typische Anwendung | Präzisionsfertigung kundenspezifischer Komponenten in kleinen Stückzahlen |
| Parameterkategorie | Parameterdetails |
| Gerätemodell | Studer S31 |
| Kernpositionierung | Universelles Außenschleifen für Einzelstücke, Kleinserien und Massenproduktion |
| CNC-Achsen | Optional stufenlos verstellbare B-Achse oder 1°-Endzahnindexierung der B-Achse |
| Mittelhöhe | 175 mm |
| Maximales Werkstückgewicht zwischen den Spitzen | 80 / 150 kg |
| Verfahrweg (X/Z-Achse) | X-Achse 370 mm; Z-Achse 500 / 800 / 1150 / 1750 mm (mehrere Varianten) |
| Max. Vorschubgeschwindigkeit (X/Z-Achse) | X-Achse 0,001-15000 mm/min; Z-Achse 0,001-20000 mm/min |
| Schleifscheibensystem | Rad mit Außendurchmesser 500 mm, maximale Umfangsgeschwindigkeit 50 m/s |
| Schlüsselpräzision | Schleifrundheit der angetriebenen Spindel 0,0004 mm; Wiederholpositioniergenauigkeit < 1 Bogensekunde |
| Maschinenbasistechnologie | Künstlicher Granitsockel, STUDERGuide®-Führungssystem |
| CNC-System | Nicht angegeben |
| Typische Anwendung | Präzisionsfertigung kundenspezifischer Komponenten in kleinen Stückzahlen |
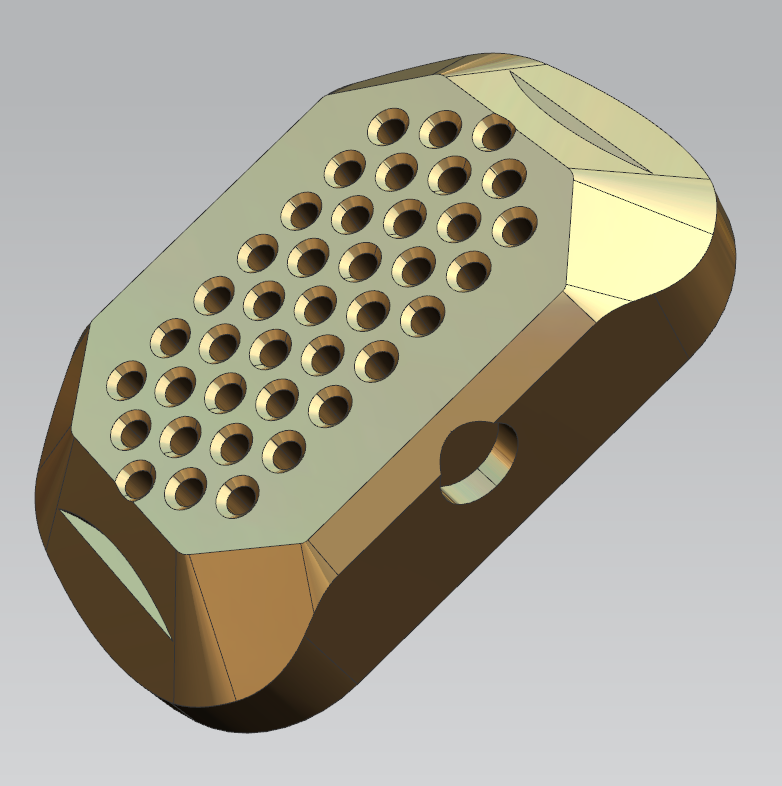
| Artikel | Details |
| Industrie & Anwendung | Leitschaufel für den Automobil-Antriebsstrang, arbeitet bei kurzfristiger Hochtemperatur von 600 °C und zyklischer Luftströmungseinwirkung; Spielpassung mit metallischer rotierender Welle; Abdichtung der Passflächen gegen das Gehäuse |
| Material | PEEK AV651-CF30 kohlefaserverstärktes PEEK |
| Wichtige Zeichnungsabmessungen | Gesamtlänge 71,58 ± 0,05 mm; Dicke 3,4 ± 0,08 mm; Zentrierloch-Mittelabstand 34 mm; 2×Φ4 Durchgangslöcher ±0,1 mm; Senkung 6,5 ± 0,1 mm; Wurzelfilet R10; einseitige Höhe 25,45 ± 0,04 mm |
| Zusätzliche Toleranzen (je nach Betriebsbedingungen definiert) | Nicht spezifizierte lineare Abmessungen ±0,025 mm; Parallelität der Befestigungslaschen ≤0,008 mm; Rechtwinkligkeit der Positionierungsbohrung ≤0,007 mm/100 mm; gebogenes Arbeitsflächenprofil ≤0,012 mm; R10-Verrundungstoleranz ±0,01 mm; Gegenfläche Ra ≤0,6μm; kosmetische Oberfläche Ra ≤3,2μm; Dickenschwankung ±0,006 mm max |
| Herausforderungen verarbeiten | Verschleiß von Kohlefaser-Schleifwerkzeugen; thermische Erweichung und Dünnwandkollaps; Eigenspannungsverzug nach der Bearbeitung; Keine Kühlmittelanforderung für Polymermaterial |
| Rohstoffvorbehandlung | 4 Stunden im Ofen bei 80 °C backen, um Formspannung abzubauen; Rohlinggröße 80×40×4 mm, 0,3–0,5 mm einseitige Lagerzugabe |
| Werkzeuge und Vorrichtungen | 3-Achsen-Bearbeitungszentrum, kundenspezifische Vakuumadsorptionsvorrichtung mit einer Ebenheit der geschliffenen Basis von 0,004 mm; Silikonkissen zur Vermeidung von Oberflächeneindrücken; Keine komplexen harten Vorrichtungen für Probebestellungen in kleinen Stückzahlen |
| Bearbeitungsstrategie und -parameter | Schruppen: Φ6 mm diamantbeschichteter Kunststoff-Schaftfräser, 8200 U/min, Vorschub 1100 mm/min, Tiefe 0,2 mm; Luftkühlung + Mikronebelkühlung, um die Werkstücktemperatur unter 50 °C zu halten. Statische Entspannungskühlung 1,5 Stunden nach dem Schruppen. Endbearbeitung: Diamantbeschichteter Feinzahnfräser mit Φ4 mm Durchmesser, 12.000 U/min, Vorschub 550 mm/min, maximale Tiefe 0,05 mm. Löcher: Zentrierbohren → Vorbohren → Präzisionsreiben. Mikroentgratung für Lochkanten in der Maschine. |
| Nachbearbeitung und Inspektion | Staubfreie Ultraschall-Reinwasserreinigung; Plasmaoberflächenaktivierung. Messtechnik: 22 ± 0,5 ℃ optischer Komparator mit konstanter Temperatur; 1-von-20-Stichprobenprüfung. Gemessene Daten: Länge 71,56–71,59 mm; Dicke 3,37–3,42 mm; Lochmittenabstand 33,99–34,01 mm; Ebenheit der Bezugsebene 0,018–0,027 mm. |
| Auftragsergebnis | 500-teilige Probebestellung, Gesamtausbeute 99,8 %. Ein Teil wurde aufgrund unzureichender Entspannung des Rohlings verschrottet. Prozess optimiert. Hat den 720-Stunden-Hochtemperatur-Luftstrom-Dauertest bestanden. Der Kunde hat eine Folgebestellung mit 1.500 Stück aufgegeben. |
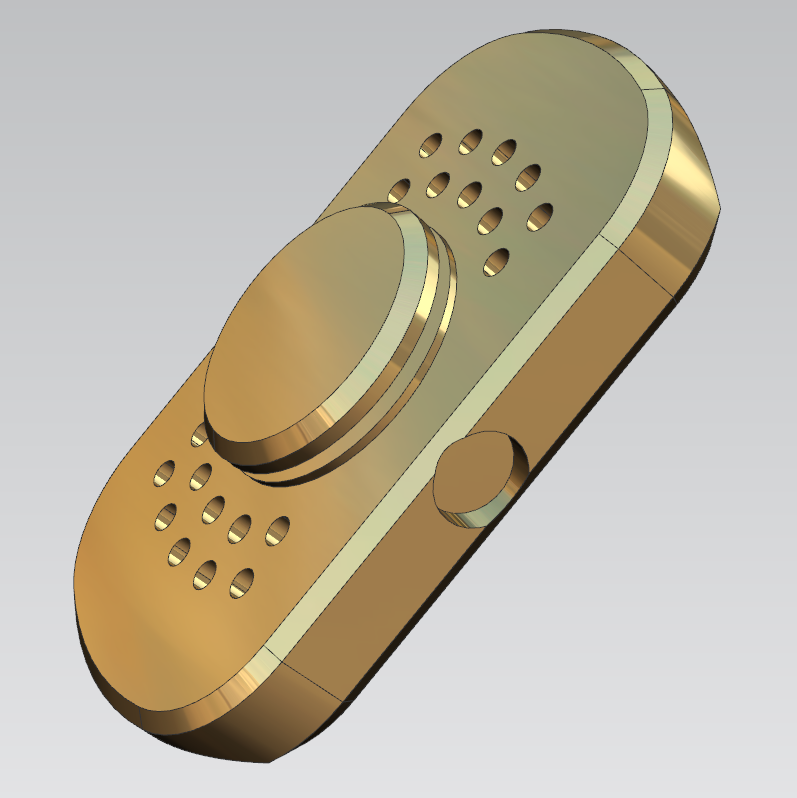
| Artikel | Details |
| Industrie & Anwendung | Elektronisches Steuermodul für neue Energie im Automobilbereich; Positionierungsschieber im Getriebe; langfristiges Eintauchen in Getriebeöl; -40℃ ~ 180℃ Temperaturwechsel; 100.000 Zyklen hin- und hergehendes Gleiten erforderlich; Keine Kontamination der Hydraulikflüssigkeit |
| Material | VICTREX WG101 glasfaserverstärktes PAEK |
| Wichtige Zeichnungsabmessungen | Gesamtlänge 25,4₋₀.₀₁mm; Breite 17,88 ± 0,06 mm; Noppenhöhe 5,4₀⁺⁰,¹mm; Stiftmontageloch 8,5 ± 0,05 mm, Lochtiefe 3,3 ± 0,05 mm; passende Stufenhöhe 4,8 ± 0,03 mm; hinteres Montagemaß 9,85 ± 0,05 mm |
| Kritische geometrische und Oberflächenanforderungen | Bezug-A-Ebenheit 0,08 mm; Parallelität der Montageflächen 0,12 mm; Toleranz der Lochposition Φ0,08 mm, Rechtwinkligkeit der Lochwand 0,05 mm; Ebenheit des Gleitbezugs 0,06 CZ; Koaxialität 0,02C; Gegenfläche Ra0,1μm, kosmetische Oberfläche Ra1,6μm; Filets R1,6 / R0,2; Keine Grate oder Faserausfransungen |
| Kernrisiken bei der Verarbeitung | Ausfransen von Glasfasern; Eigenspannungsrisse; thermische Verformung; Klemmkraft-Squeeze-Verzerrung; Risiko einer Verunreinigung des Hydrauliköls durch Oberflächenfehler |
| Ausrüstung und Werkzeuge | Brother S500X1 3-Achsen-Präzisionsbearbeitungszentrum, 22 °C konstanter Temperatur-Arbeitstisch. Walter unbeschichtete PKD-Mikro-Schaftfräser Φ3 mm und Φ1,5 mm. Mit Silikon überzogene Vakuum-Softhalterung, Klemmverformung kontrolliert ≤ 0,003 mm. |
| Vollständiger Prozessablauf | Stangenschneiden → 4-stündiger statischer Spannungsabbau → Vakuum-Soft-Fixture-Klemmung → Rohfräsprofil, Schlitze und Vorlöcher → Halbbearbeitung mit Luftkühlung bei niedriger Temperatur → Fertigfräsen von Bezugs- und Gleitflächen → Präzisionsreiben → Niedertemperatur-Wasserentgraten mit Ultraschall → 2-stündige Alterung bei konstanter Temperatur → vollständige KMG-Inspektion → staubgeschützte Verpackung |
| Gemessene Inspektionsergebnisse (51 beprobte Einheiten aus einer 1002-teiligen Charge) | Länge 25,392–25,398 mm; Lochblende 8,471-8,526 mm, Lochwand-Rechtwinkligkeit max. 0,032 mm; Ebenheit der Gleitfläche 0,021–0,048 mm; Rauheit der Passfläche: Ra0,07–0,09 μm. Gesamtrendite 99,9 %. |
| Problemlösung im Vergleich zum vorherigen Lieferanten | 1. Die Fehlerquote durch Faserausfransung wurde durch PKD-Werkzeuge von 72 % auf 0 % reduziert. 2. Klemmbedingte Verformung wird durch Silikon-Vakuumhalterung eliminiert; Dimensionsschwankungen verbesserten sich um 85 %. 3. Luftkühlung bei niedriger Temperatur und Alterung reduzierten die Verformung nach dem Zyklus von 0,08–0,15 mm auf maximal 0,005 mm. |
| Auftragsergebnis | Die 1002-teilige Erstcharge hat den 720-Stunden-Haltbarkeitstest auf dem Prüfstand mit geringem Verschleiß und keiner Flüssigkeitsverunreinigung bestanden. Der Kunde bestätigte eine wiederkehrende monatliche Bestellung von 800 Stück. Alle Prozessdateien, CMM-Berichte und Material-COA werden für Folgeaufträge archiviert. |
Präzisionsbearbeitete Komponenten in kleinen Stückzahlen bedienen ein breites Spektrum von Industriezweigen, in denen die Validierung von Prototypen, die Verifizierung vor der Produktion und kundenspezifische Teile in limitierter Auflage dringend erforderlich sind. Unser Service umfasst den Bau von Forschungs- und Entwicklungsmustern sowie die Herstellung kleinerer Vorproduktionschargen für globale Kunden.
● Automobil- und New-Energy-Antriebsstrang: Kundenspezifische Kunststoffkomponenten, Leitschaufeln, Positionierungsschieber, Sensorgehäuse und Testprototypen für Übertragungs- und Wärmemanagementsysteme.
● Robotik- und Automatisierungsausrüstung: Nicht standardmäßige Wellenteile, Verbindungshalterungen, Vorrichtungen mit Sonderform und kleine Strukturkomponenten für Labor- und Industrieautomatisierungsgeräte.
● Intelligente Hardware- und Verbraucher-F-E-Prototypen: Komplexe Strukturprototypen für die Entwicklung neuer Produkte, Vorprüfung vor dem formellen Öffnen der Form.
● Test- und Messgeräte: Hochpräzise Gehäuse, Montagesockel, Isolierarmaturen, kundenspezifisches Sensorzubehör mit strengen Anforderungen an Ebenheit und geometrische Toleranzen.
● Medizinische Ausrüstung: Nichtklinische mechanische Strukturteile, Instrumentenhalterungen und Adapter in Sondergrößen für die Entwicklungsphase medizinischer Geräte.
● Forschungs- und Entwicklungsprojekte im Luft- und Raumfahrtbereich: Kleinserien-Testproben und Testkomponenten zur Materialverifizierung und Mechanismusvalidierung.
● Wissenschaftliche Forschungsinstitute und Universitätslabore: Einzelanfertigung von kundenspezifischen Prüfkörpern, Versuchsaufsätzen und Sonderprobenhaltern mit schneller Abwicklung.
F1: Welchen Mengenbereich unterstützen Sie für kundenspezifische Bestellungen mit geringem Volumen?
A: Wir bearbeiten 1 Stück bis zu 1000 Stück für typische Projekte mit geringem Volumen. Unser flexibler Fertigungsaufbau vermeidet kostenintensive Formeninvestitionen und hält die Vorlaufzeiten für Forschung und Entwicklung sowie die Validierung vor der Produktion wettbewerbsfähig.
F2: Welche Hochleistungskunststoffe können Sie bearbeiten?
A: Wir verarbeiten kohlefaser- oder glasfasergefülltes PEEK, PAEK, POM, ABS und andere technische Polymere. Zu den speziellen Arbeitsabläufen gehören das Backen von Rohlingen, das Schneiden mit Luftkühlung bei niedriger Temperatur, weiche Vakuumvorrichtungen und die thermische Alterung nach dem Schneiden, um das Risiko von Verzug und Faserausfransen zu verringern.
F3: Welche Zeichnungsformate sind für ein Angebot akzeptabel?
A: Wir akzeptieren 2D-Dateien: PDF, DWG, DXF; 3D-Dateien: STEP, IGS, X_T. Der Reverse-Engineering-Service ist verfügbar, wenn Sie nur physische Muster ohne Zeichnungen bereitstellen können.
F4: Wie garantieren Sie die Wiederholbarkeit bei der Nachbestellung von Kleinserienkomponenten?
A: Bei jedem Auftrag werden CNC-Programmdateien, Prüfprotokolle und Rohstoffzertifikate archiviert. Wenn Sie Nachbestellungen aufgeben, verwenden wir bewährte Prozessparameter ohne zusätzliche Probeschnitte, um Qualität und Durchlaufzeit zu stabilisieren.
F5: Was ist Ihre typische Vorlaufzeit für kundenspezifische Kleinserienteile?
A: Der Standardproduktionszyklus liegt zwischen 3 und 20 Arbeitstagen, abhängig von der Komplexität des Teils, der Materialart und den Anforderungen an die Oberflächenveredelung.
Adresse
Gebäude A1, Yufeng Industrial Park, Bezirk Guangming, Shenzhen, China
Tel