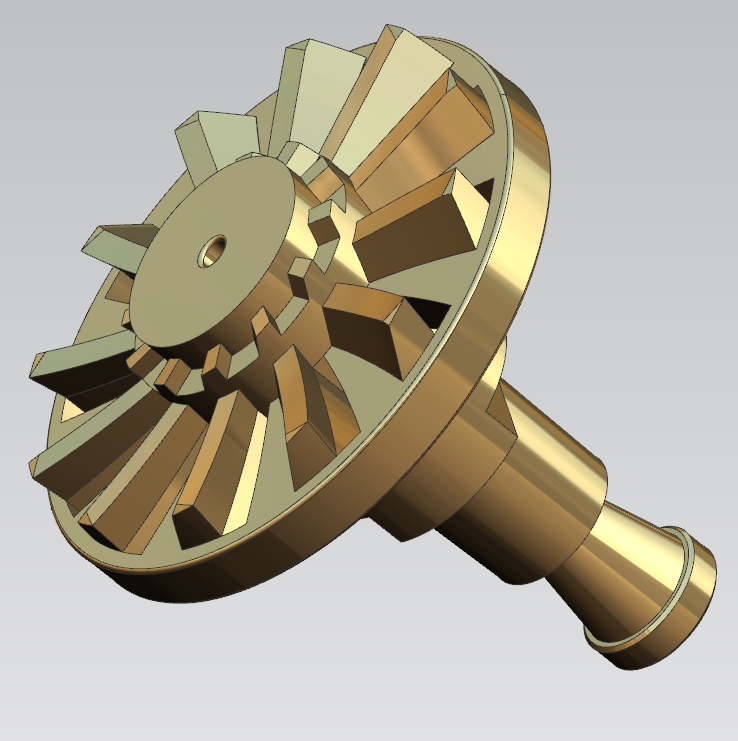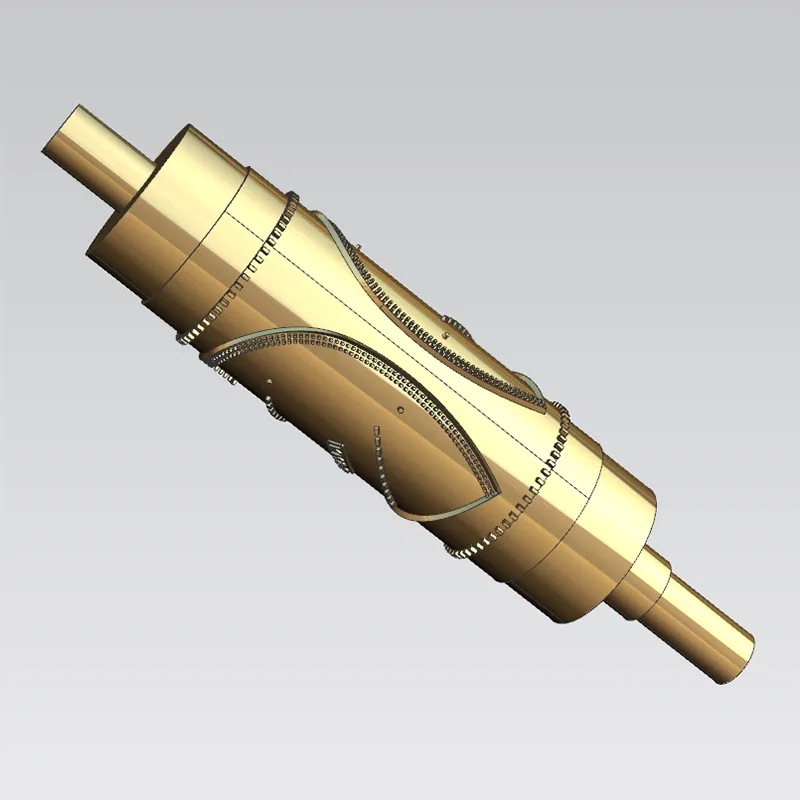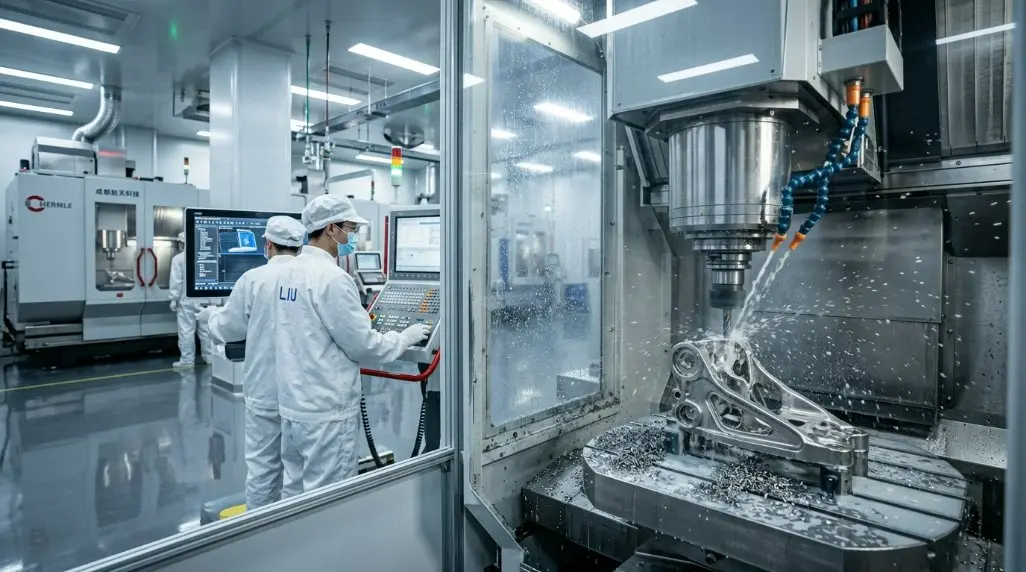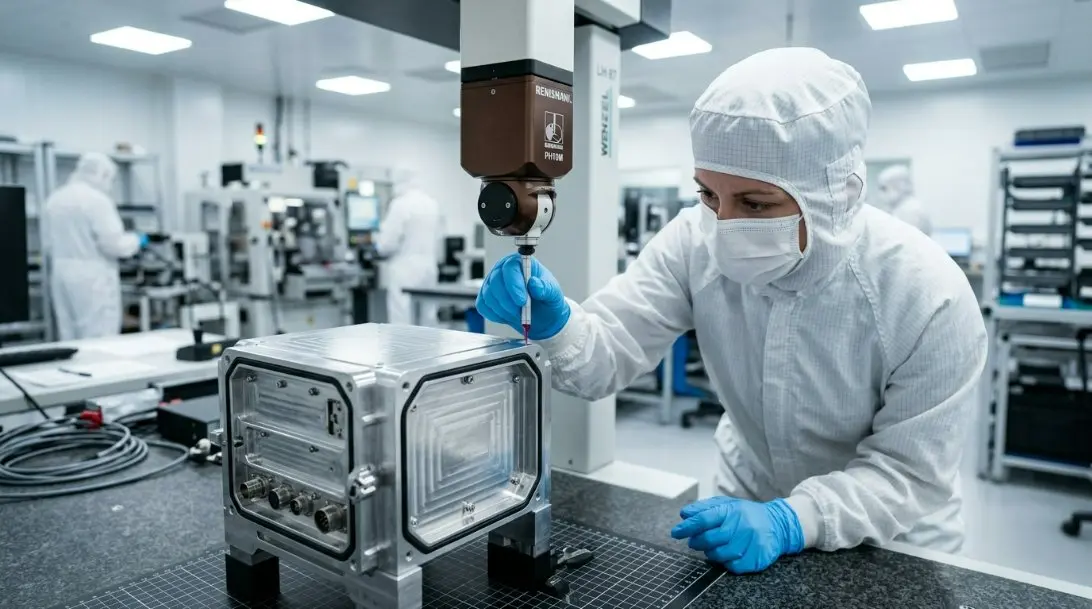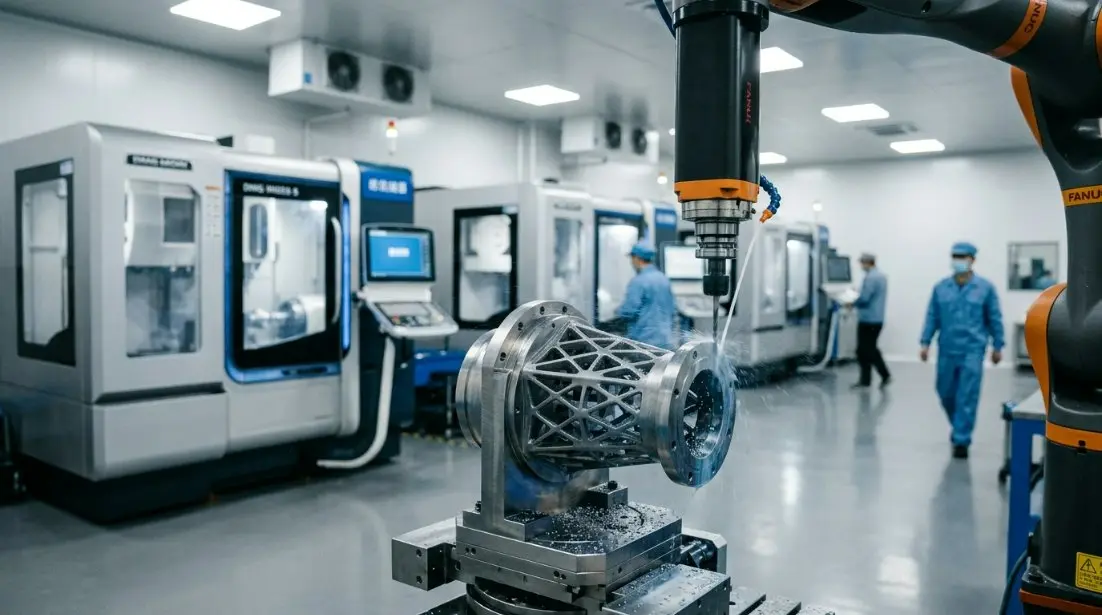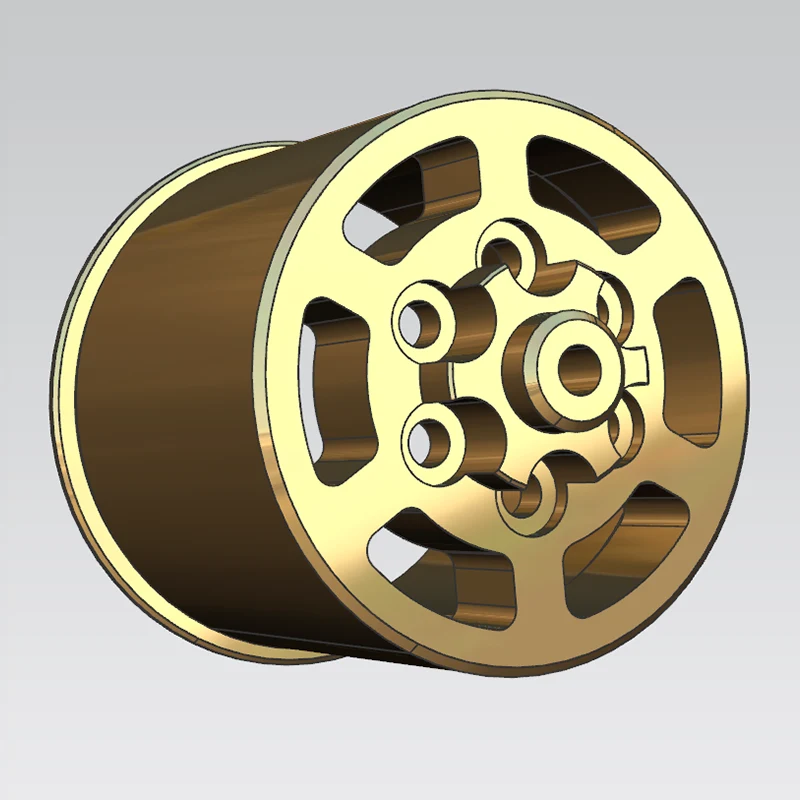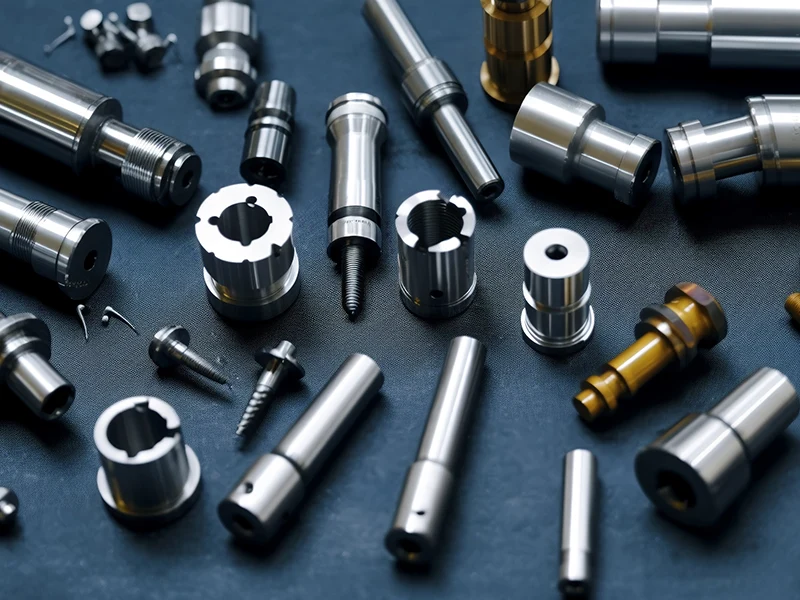
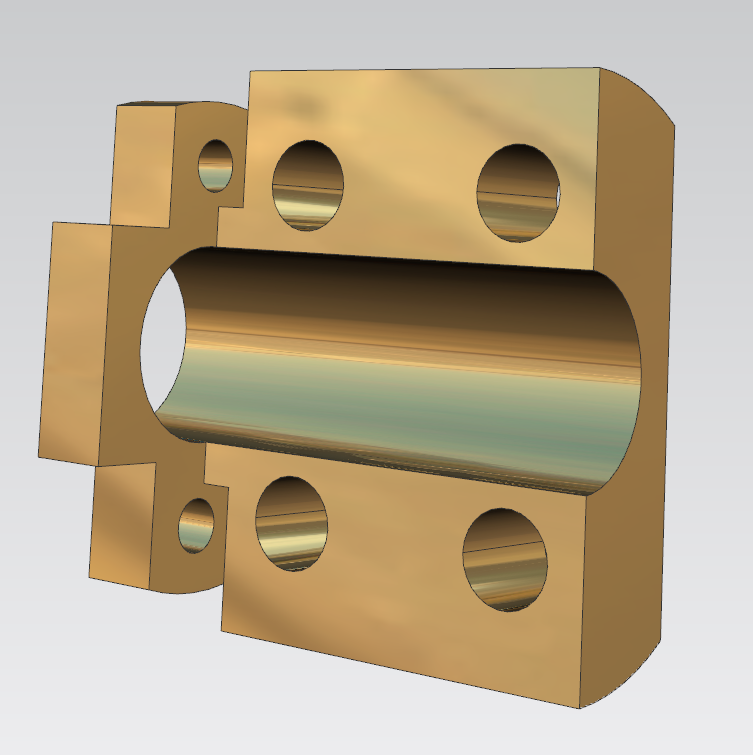
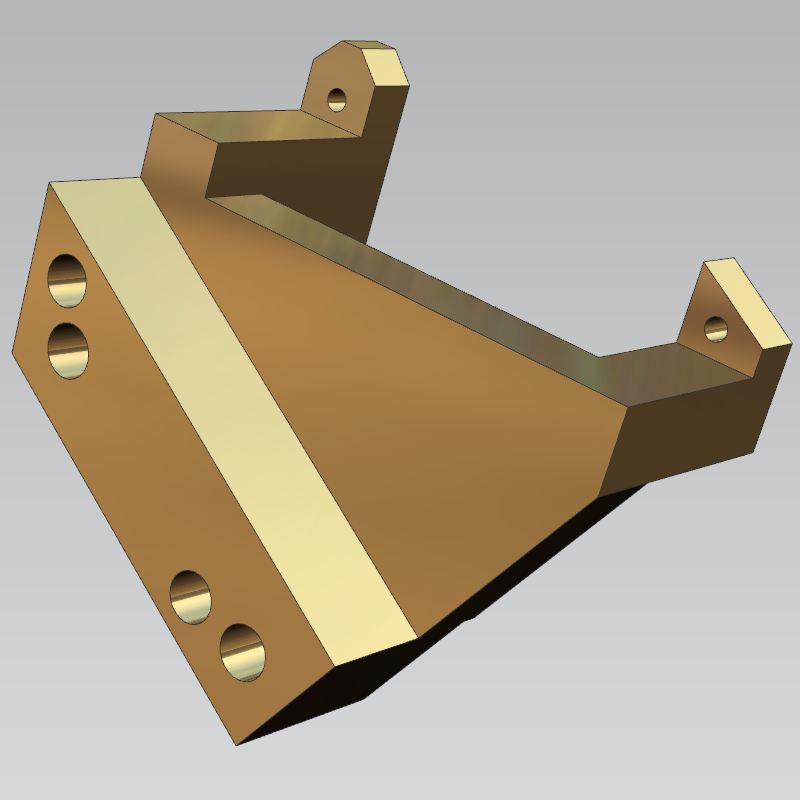
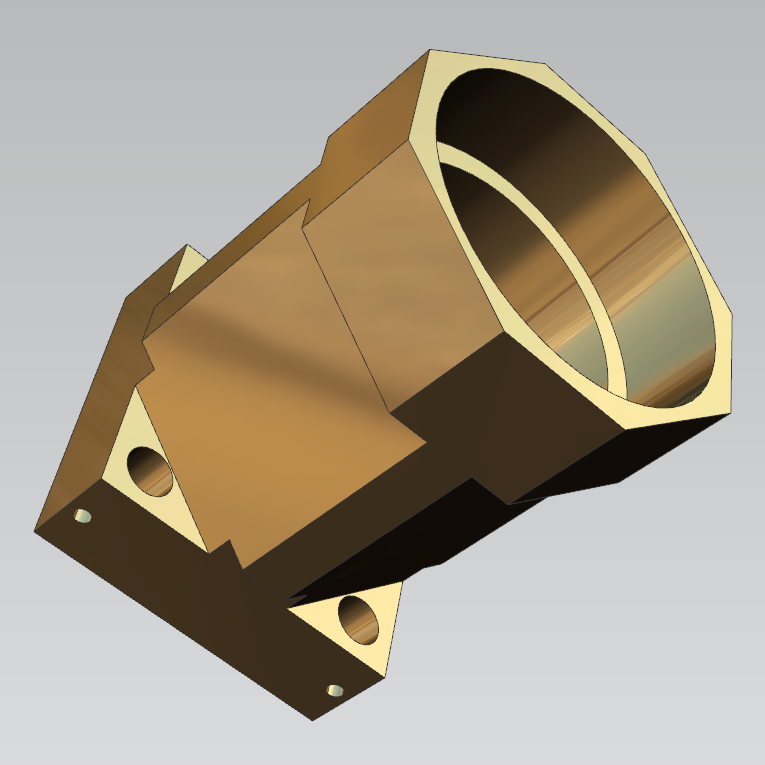
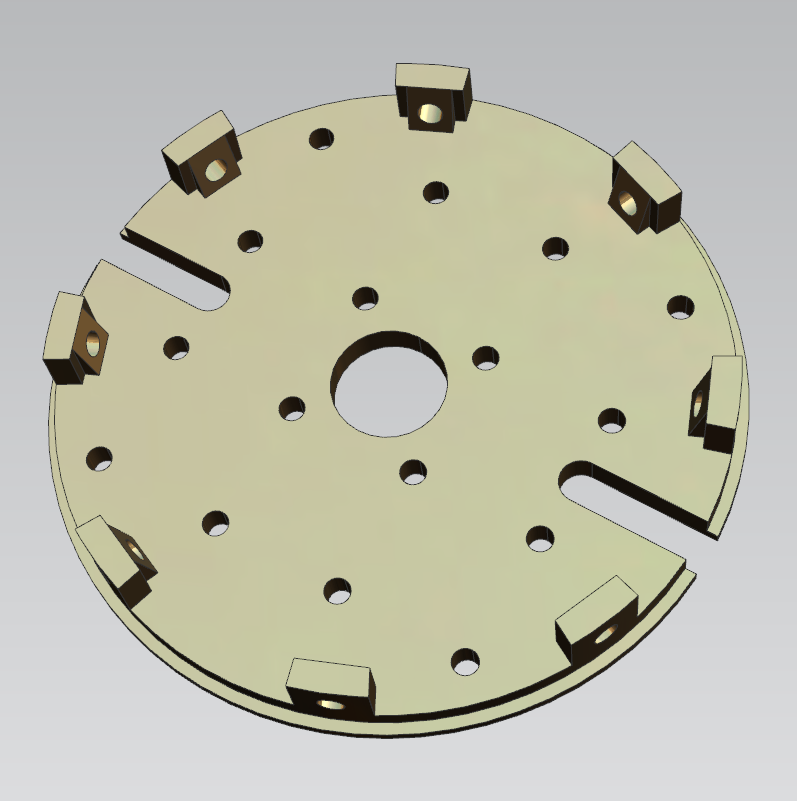
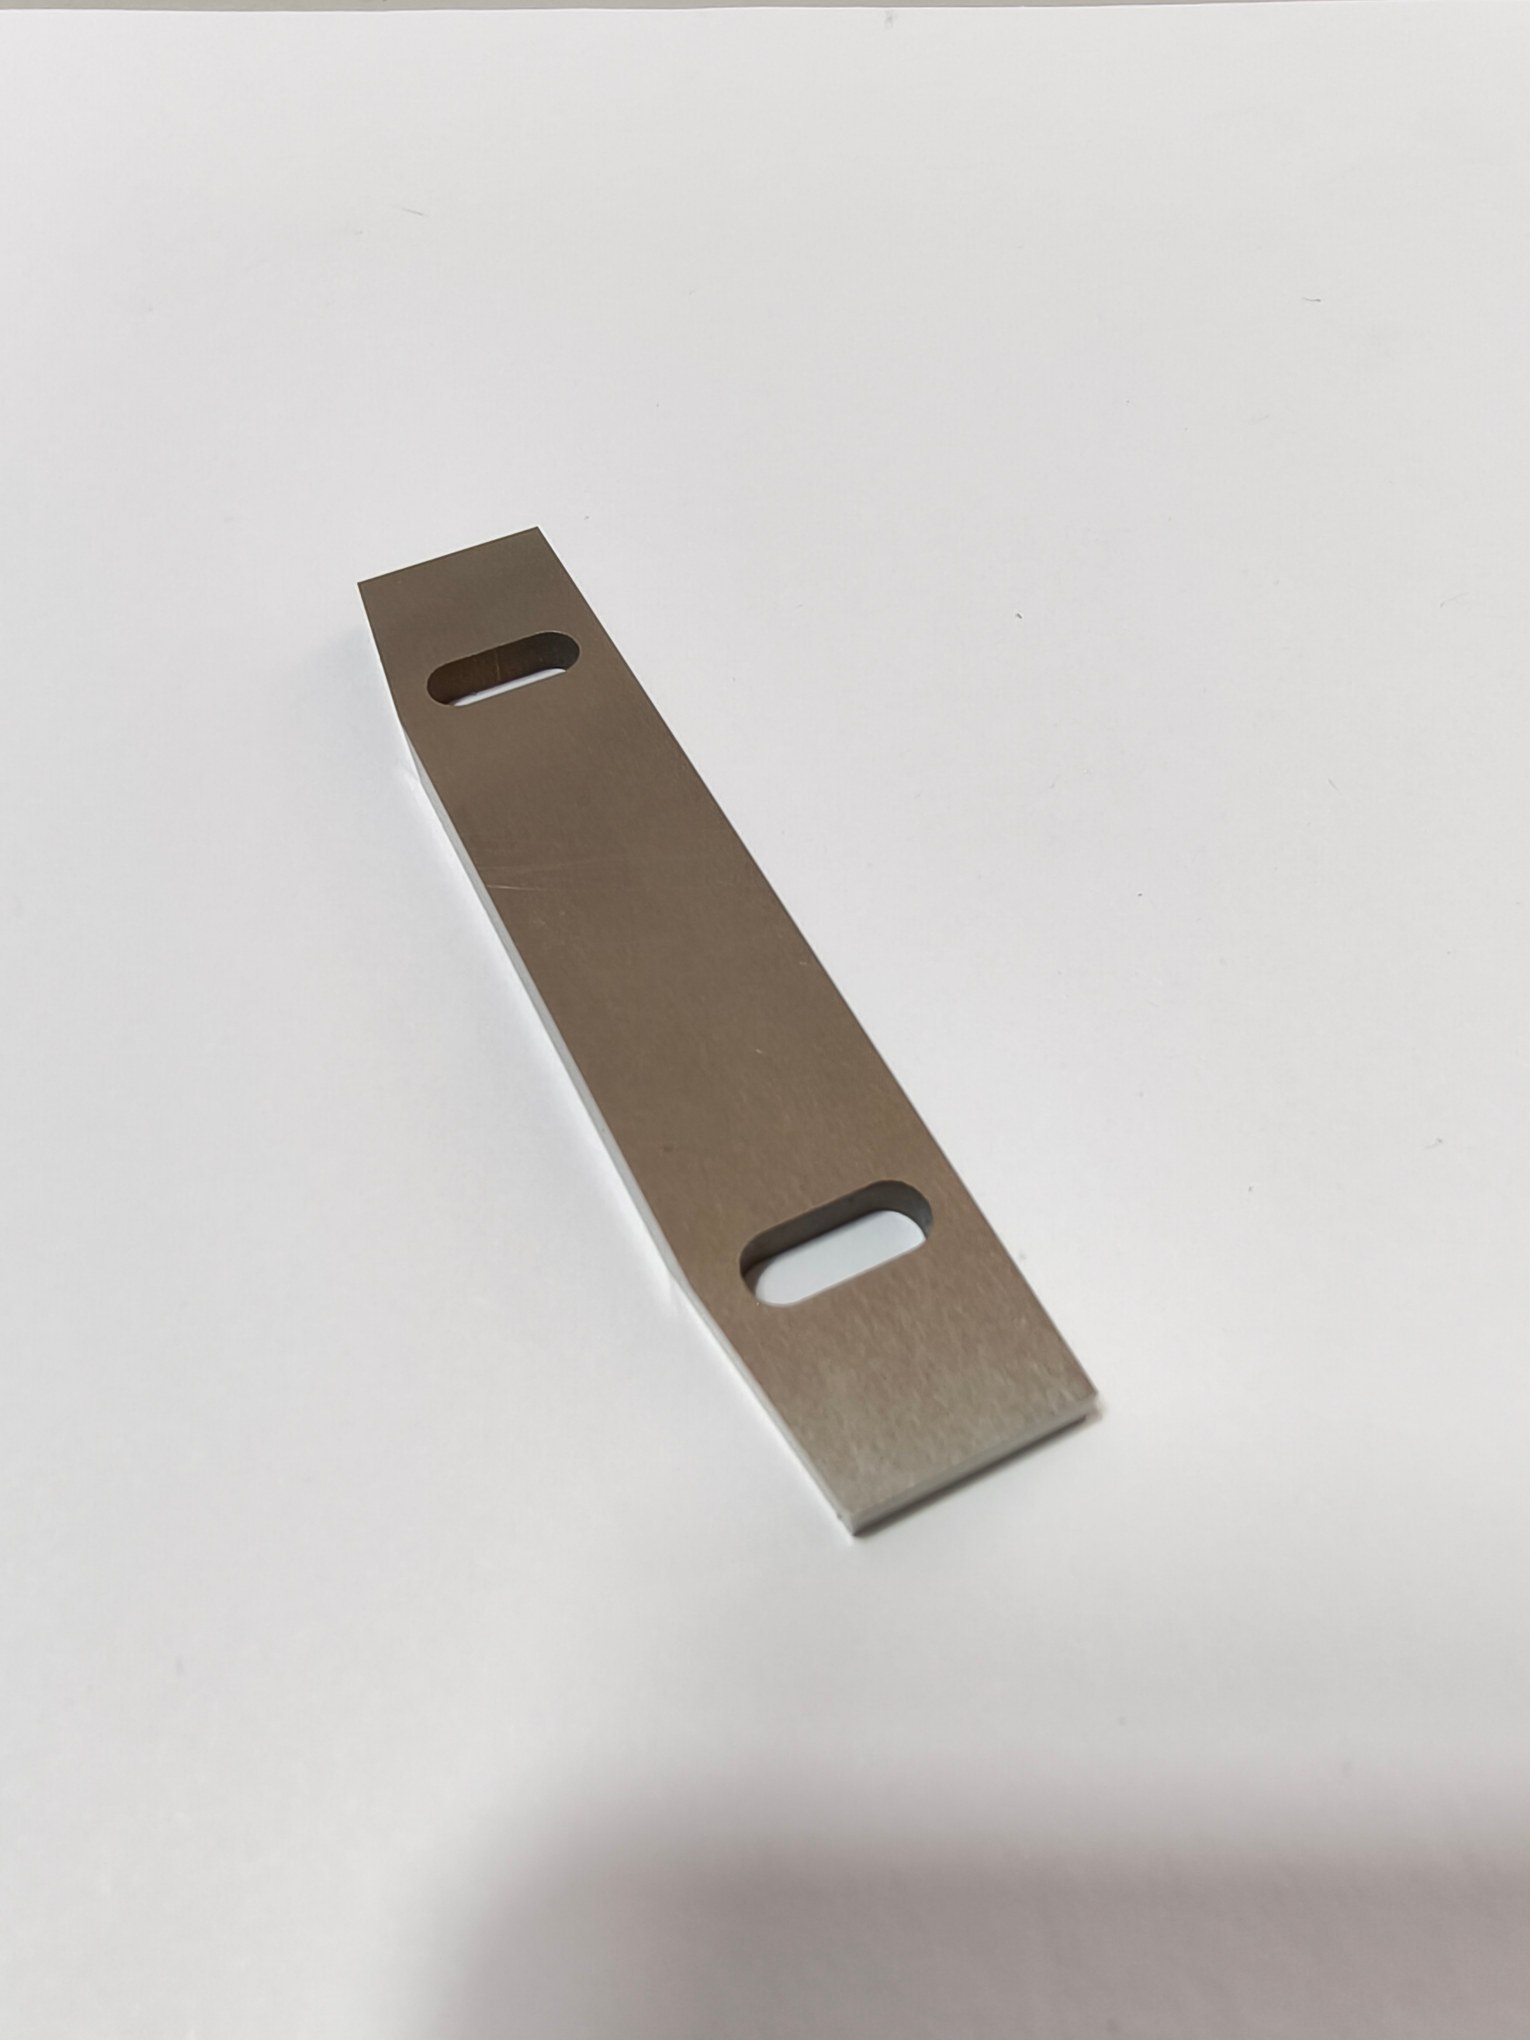
CNC-Metallschneiden ist unser zentraler Präzisionsfertigungsdienst, der CNC-Fräsen, CNC-Drehen, 5-Achsen-Verbindungsbearbeitung, Dreh-Fräs-Verbundbearbeitung, Präzisionsschleifen und Mikroschneiden umfasst. Wir nutzen die Optimierung der DOE-Schnittparameter und eine selbst entwickelte Technologie zur Verarbeitung robuster Materialien, um häufig auftretende Probleme bei der Bearbeitung zu lösen: Anhaften von Metall, Kaltverfestigung, Verformung und schlechte Oberflächengüte.
Wir akzeptieren vollständig kundenspezifische Produktionen basierend auf Ihren CAD STEP IGS-Zeichnungen, technischen Spezifikationen und GD- und T-Toleranzanforderungen. Sogar unvollständige Zeichnungen mit fehlenden geometrischen Toleranzen erhalten vor der Massenproduktion unsere professionelle DFM-Toleranzergänzung und -bestätigung, wodurch Montagelecks, Vibrationen und frühe Verschleißrisiken für Ihre Ausrüstung vermieden werden.
● Hochpräzise Toleranzkontrolle: bis zu plus minus 0,001 mm
● Maßgeschneiderte Bearbeitung für schwer zerspanbare Metalle: wie 1Cr18Ni9Ti, 17-4PH, Hochtemperaturlegierung
● KomplettlösungVom Rohmaterial über das CNC-Schneiden bis hin zur Oberflächenbehandlung und der vollständigen Inspektion
● Flexible Mindestbestellmenge: 1 Prototyp auf 999999 Massenteile
● Flexible Vorlaufzeit: 3 bis 20 Tage je nach Chargenvolumen
● QC-Management: strikter vollständiger QC-Flow
● Projektunterstützung im Ausland: engagierter technischer Manager für jedes Auslandsprojekt mit mehr als 9 Jahren Erfahrung in der Bearbeitung vor Ort
| Maßhaltigkeit | L(X) | W(Y) | H(Z) | SH | GD |
| Einheit: plus minus mm | 0.005 | 0.003 | 0.001 | 0.002 | 0.001 |
| Geometrische Genauigkeit | Ebenheit | Parallelität | Rechtwinkligkeit | Rauheit | Positionstoleranz |
| Einheit: plus minus mm | 0.001 | 0.002 | 0.002 | Ra0,6 | 0.008 |
| Produktionskapazität | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk |
| Produktionszyklus | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage |
CMM-Koordinatenmessgerät, optisches Bildmessgerät, Profilprojektor, Laserdurchmessermessgerät, Laserinterferometer, Rauheitsmessgerät, Rundheitsmessgerät, Werkzeugmikroskop, Stereomikroskop, Mikrometer, Stiftmessgerät, digitales Mikrometer, elektronisches Höhenmessgerät, Messschieber, Endmaß, Härteprüfgerät, Gewindemessgerät
Wir beherrschen exklusive Schnittparameter für alle gängigen Industriemetalle, um Anhaften, Kaltverfestigung und Werkzeugverschleiß zu vermeiden:
● Kohlenstoffstahl (Q235, 45#): Schnittgeschwindigkeit 150–250 m/min, Vorschubgeschwindigkeit 0,1–0,3 mm/U
● Legierter Baustahl (40Cr, 20CrMnTi): Schnittgeschwindigkeit 150–250 m/min, Vorschubgeschwindigkeit 0,1–0,3 mm/U
● Austenitischer Edelstahl (304, 316, 17-4PH, 1Cr18Ni9, 1Cr18Ni9Ti): Niedrige Geschwindigkeit plus starke Vorschubstrategie, 80–120 m/min, vollständige Hochdruckkühlung zur Vermeidung von Kaltverfestigung
● Gusseisen (HT200, QT500): CBN- oder Keramikeinsätze, Trocken- oder Mikroschmierungsschneiden, Geschwindigkeit 200–400 m/min
● Aluminiumlegierung: PKD-Hochgeschwindigkeitsschneiden, 500–1500 m/min für Spiegel-Ra-Finish
● Kupferlegierung: Fräser mit negativem Spanwinkel, um ein Anhaften der Klinge am Werkstück zu vermeiden
● Grobbearbeitung: Tiefer Schnitt, mittlerer Vorschub, mittlere Geschwindigkeit für hohe Materialabtragsleistung
● Fertigbearbeitung: Flacher Schnitt, geringer Vorschub, hohe Geschwindigkeit für ultraglatte Oberfläche
● Echtzeitüberwachung: Schnittkraft, Temperatur und Werkzeugverschleiß zur adaptiven Parameteranpassung
● Umgang mit Stressabbau: Entspannung des Rohmaterials vor und nach der Bearbeitung, um Verformungen nach der Produktion zu vermeiden
Die jährliche Produktion kundenspezifischer CNC-Metallschneidteile für Druckbehälter, Getriebe und Hydraulikpumpen übersteigt 500.000 Stück.
Hauptmerkmale: 5-Achsen-Gestänge, ideal für komplexe Teile mit gekrümmten Oberflächen. Integrierte Maschinenstruktur plus CNC-Kipptisch, hohe Steifigkeit und stabile Präzision.
| Kategorie | Parameter |
| Mechanische Spezifikationen | Verfahrweg der X/Y/Z-Achse: 500/450/400 mm Arbeitstischgröße: 630×500mm (CNC-neigbar) Maximale Tragfähigkeit: 300 kg Spindelkegel: BT 40 |
| Bearbeitungsleistung | Spindelgeschwindigkeit: 18000 U/min (elektrische Spindel) Eilganggeschwindigkeit der X/Y/Z-Achse: 30 m/min Schnittvorschubgeschwindigkeit: 1-10000 mm/min Werkzeugmagazin: 30 Werkzeuge (Standard); 60 Werkzeuge (optional) |
| Präzisionsindex | Positionierungsgenauigkeit: plus minus 0,003 mm (Vollhub) Wiederholgenauigkeit der Positionierung: plus minus 0,002 mm (Vollhub) Genauigkeit der 5-Achsen-Verbindung: plus minus 0,005 mm (Werkzeugspitzenpunkt) |
| Andere | CNC-System: Siemens 840D sl Leistung: 13 kW (Spindel); 10kW (Vorschubachse) Funktion: RTCP-Interpolation (Tooltip-Trajektorienkorrektur) |
Typische Anwendung: Präzisions-CNC-Metallschneidkomponenten.
Kernmerkmale: Kompaktes Dreh-Fräszentrum, geeignet für komplex geformte Präzisionsteile wie Formhohlräume und medizinische Geräte für die komplette 6-Seiten-Bearbeitung. Ausgestattet mit einer CompactMASTER-Dreh-Frässpindel (15.000 U/min), unterstützt 5-Achsen-Verbindung.
| Kategorie | Parameter |
| Mechanische Spezifikationen | Werkstückdurchmesser: ø500mm Werkstücklänge: 1100 mm Stangenmaterialgröße: ø76 mm (optional ø102 mm) Spindelkegel: HSK-A63 |
| Bearbeitungsleistung | Spindelgeschwindigkeit: 15.000 U/min (Standard); 20.000 U/min (optional) Eilvorschubgeschwindigkeit: 50 m/min Drehzahl des Elektrowerkzeugs: 6000 U/min Werkzeugmagazin: 12 Werkzeuge (VDI‑50) |
| Präzisionsindex | Positionierungsgenauigkeit: plus minus 6μm Wiederholgenauigkeit der Positionierung: plus minus 12" Rundheitsgenauigkeit: 0,5 μm (Vollkreisbearbeitung) |
| Andere | CNC-System: CELOS X (SINUMERIK ONE / MAPPS Fanuc) Leistung: 22 kW (Spindel); 11kW (Vorschubachse) Funktion: Unterstützt den GearSKIVING- und GearHOBBING-Prozess |
Typische Anwendung: Präzisions-CNC-Metallschneidkomponenten.
Autor: Senior Technical Manager, Sanluo Precision (Shenzhen)
Meine tägliche Arbeit dreht sich um die technische Validierung von CNC-Metallschneideprojekten für formbezogene Präzisionskomponenten. Nachdem ich mich neun Jahre lang mit der Herstellung von Wellen und Formkernen beschäftigt habe, wühle ich mich jede Woche durch Dutzende Kundenzeichnungen von globalen Formenlieferanten. Die Metallzerspanung ist sehr materialempfindlich: Legierungshärte, Schneidwerkzeugsorte und Vorschubgeschwindigkeit entscheiden gemeinsam über die endgültige Konzentrizität und Oberflächenqualität. Kleinere Fehleinschätzungen können zum Rattern des Werkzeugs, zu Kratzern auf der Oberfläche oder zu Maßabweichungen führen. Meine Aufgabe besteht darin, diese Herstellbarkeitslücken vor Produktionsbeginn zu erkennen und die Schnittstrategien so zu verfeinern, dass sie den Montageanforderungen der Kunden entsprechen.
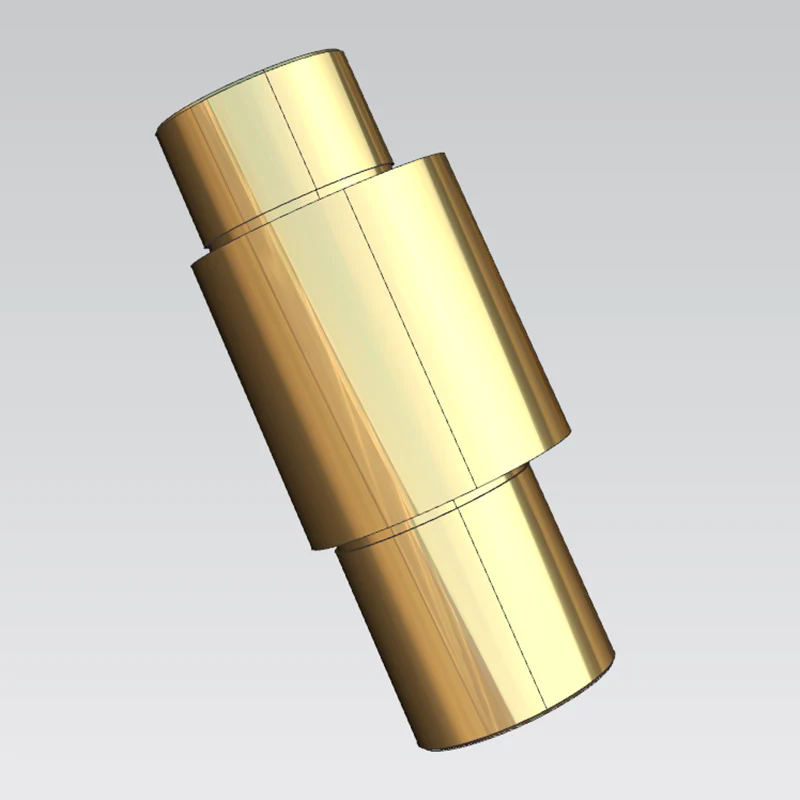
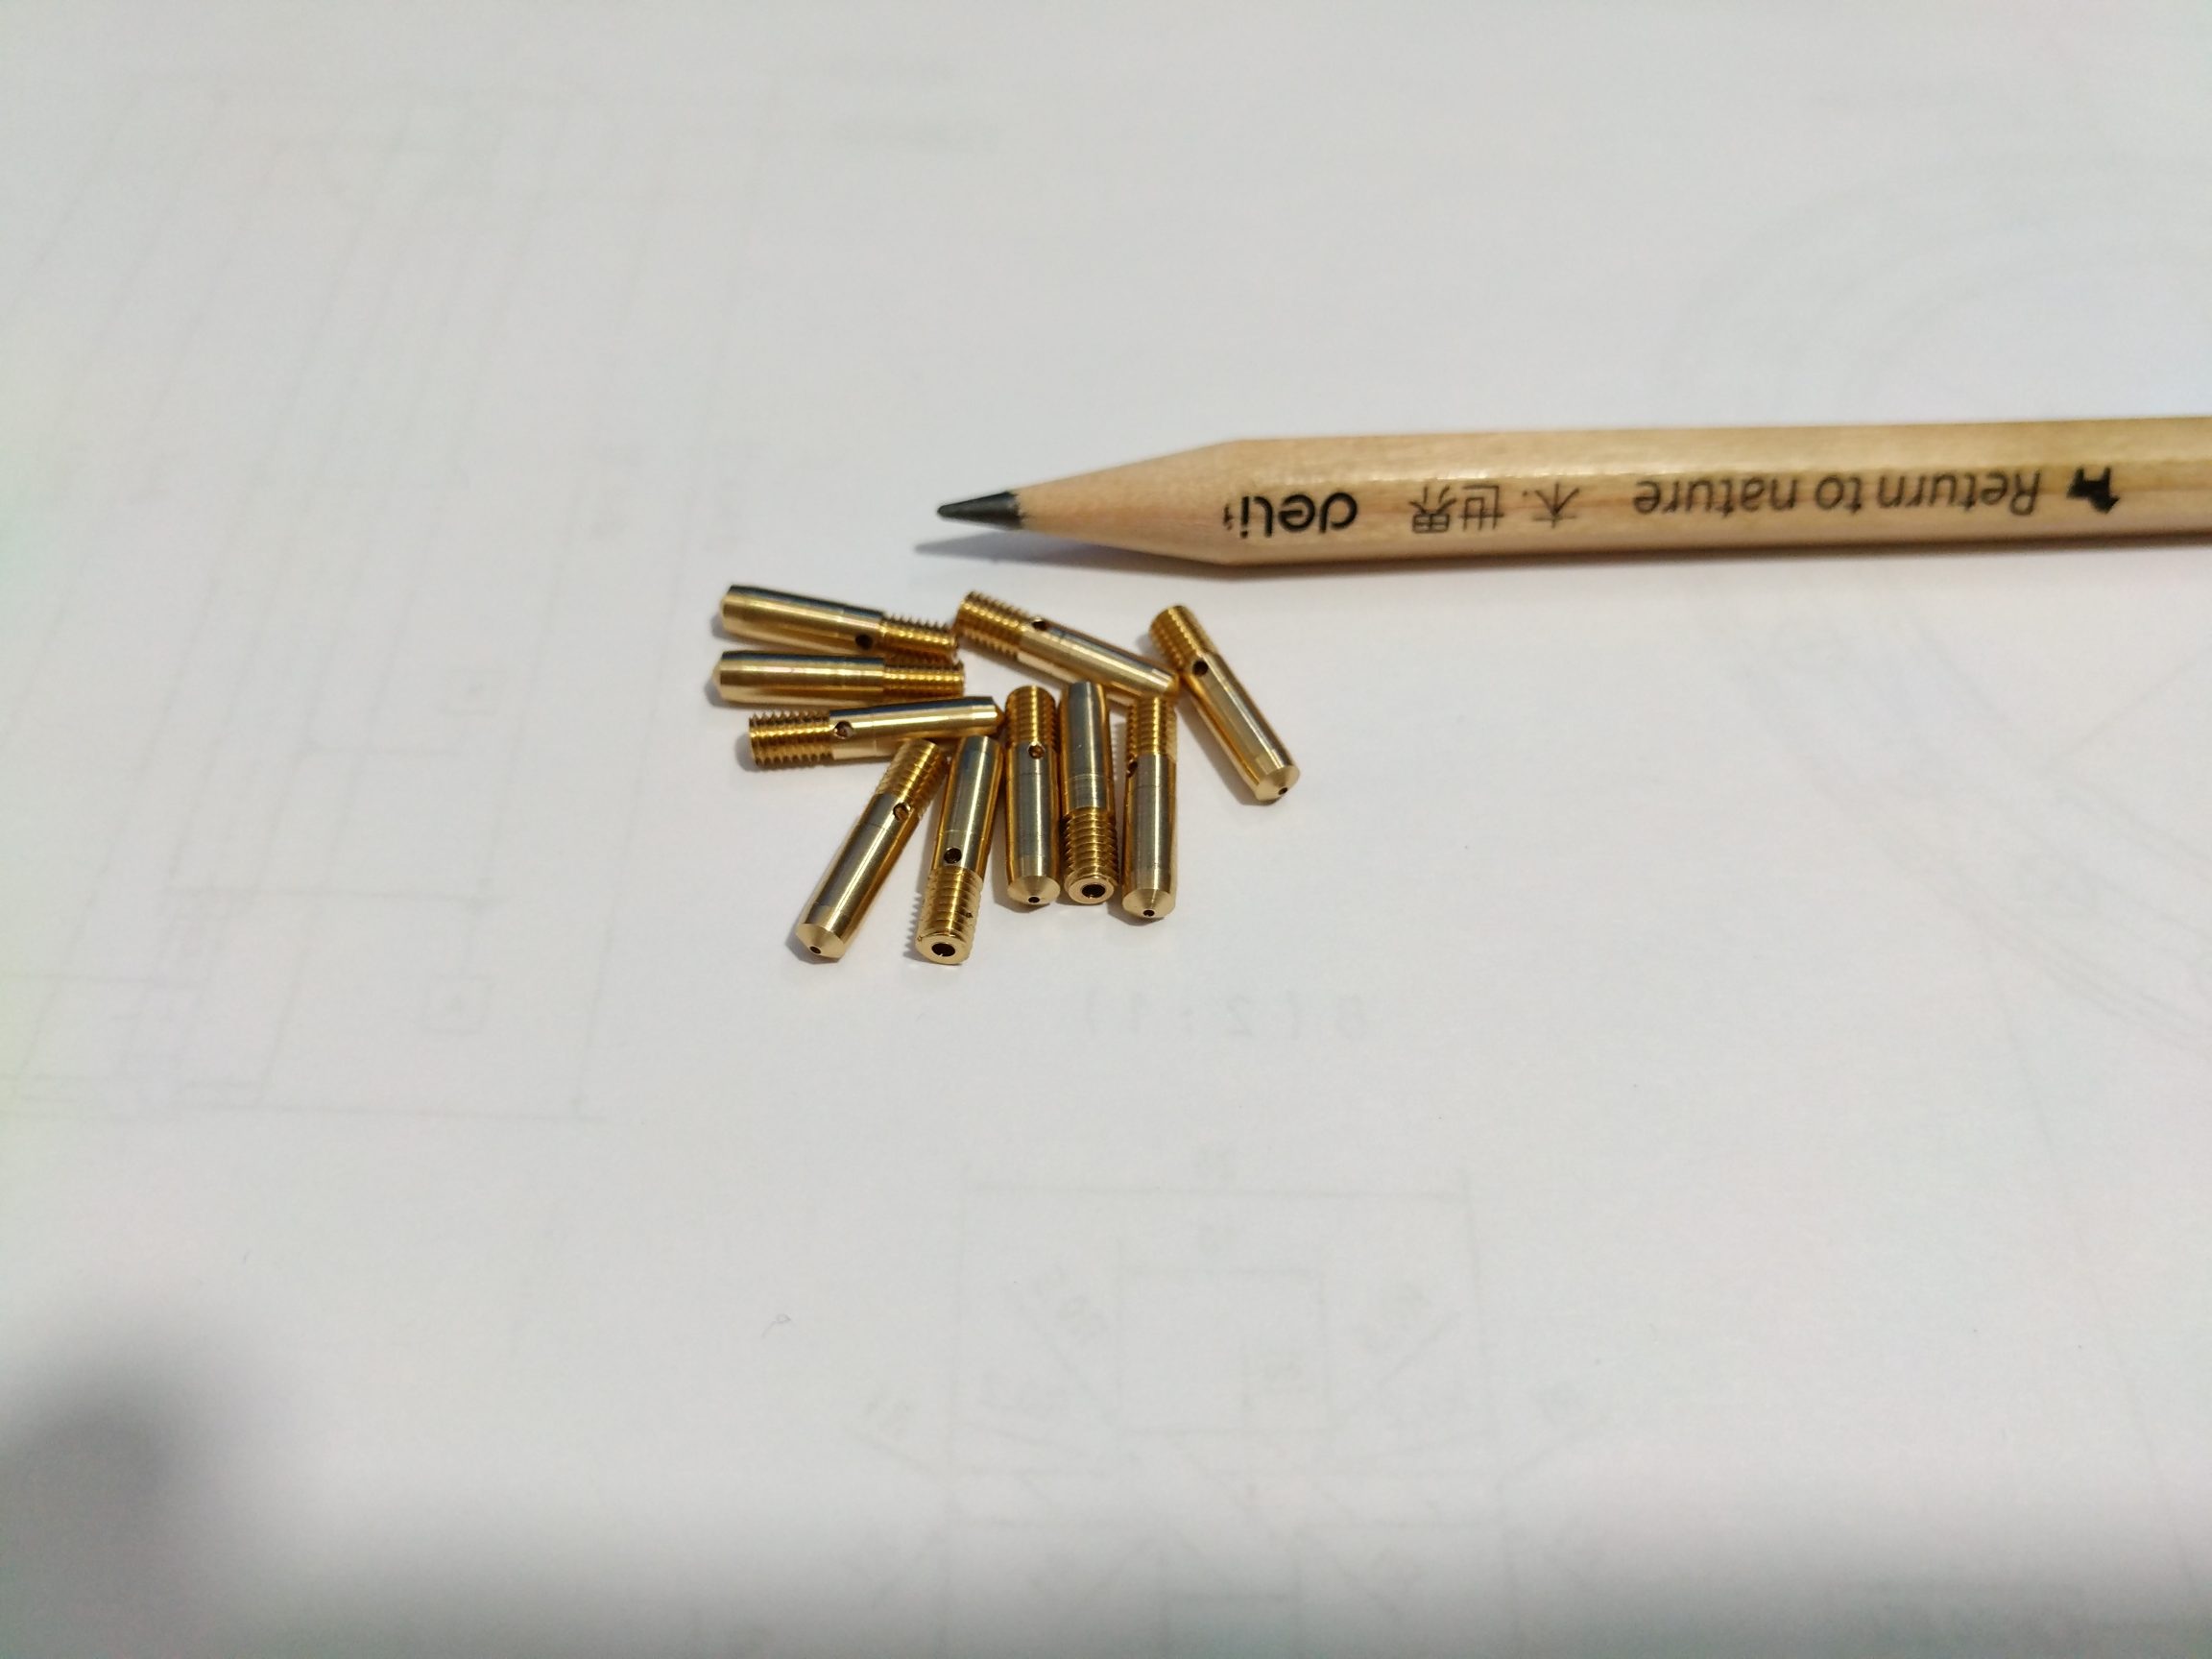
● Grundlegende Informationen: Modell P-101, Rohmaterial 1Cr18Ni9Ti Austenitischer Edelstahl, hochtemperatur- und korrosionsbeständig. Wird für Präzisionsdrehlagerbaugruppen verwendet, die nach Europa und Brasilien exportiert werden.
● Dimension: Gesamtlänge 34 mm, max. Außendurchmesser 34 mm, passende Bohrung 12 mm. In der Originalzeichnung fehlten vollständige GD- und T-Toleranzen. Unser technisches Team hat die vollständigen Toleranzstandards ergänzt und diese mit ausländischen Ingenieuren bestätigt.
● Wichtige kontrollierte Toleranzen: Passende Innenbohrung 0 bis plus 0,020 mm, Koaxialität des Außenkreises kleiner oder gleich 0,008 mm, Endflächenrundlauf kleiner oder gleich 0,006 mm, Positionstoleranz der Positionierungsbohrung kleiner oder gleich 0,10 mm, Oberflächenrauheit der rotierenden Gegenfläche Ra kleiner oder gleich 1,6 μm.
● Prozessablauf beim CNC-Metallschneiden: Geschmiedeter Stabrohling aus rostfreiem Stahl, Vorspannungsalterungsbehandlung. Kundenspezifische elastische Expansionsvorrichtung, Konzentrizität der Vorrichtung kleiner oder gleich 0,003 mm. Schruppdrehen: 4200 U/min, Vorschub 0,12 mm pro Umdrehung, 0,8 mm Schnitttiefe, 0,2 mm Schlichtaufmaß reserviert. 2,5 Stunden statischer Spannungsabbau in einer Werkstatt mit konstanter Temperatur nach der Grobbearbeitung. Präzises Fertigdrehen und 4-Achsen-Bohren: 6800 U/min, Vorschub 0,06 mm pro Umdrehung, 0,08 mm Einzelschnitttiefe. Ultraschallreinigung, zerstörungsfreie Rissprüfung, vollständige KMG-Abmessungsprüfung.
● Produktionsergebnis: Erfolgsquote der ersten Charge bei 99,8 Prozent, 72-stündiger kontinuierlicher Hochgeschwindigkeitsrotationstest vom Kunden aus Übersee bestanden, stabile Nachbestellungszusammenarbeit läuft.
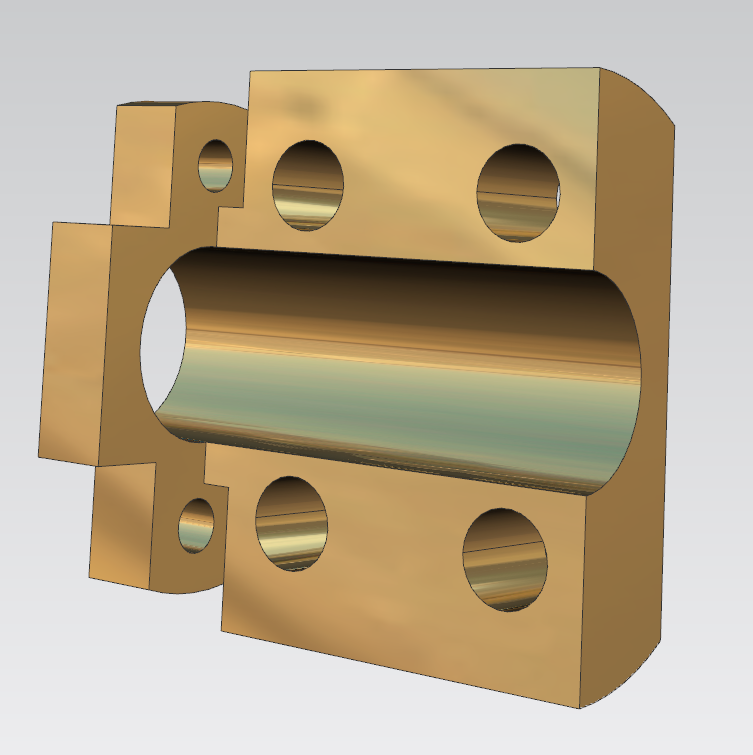
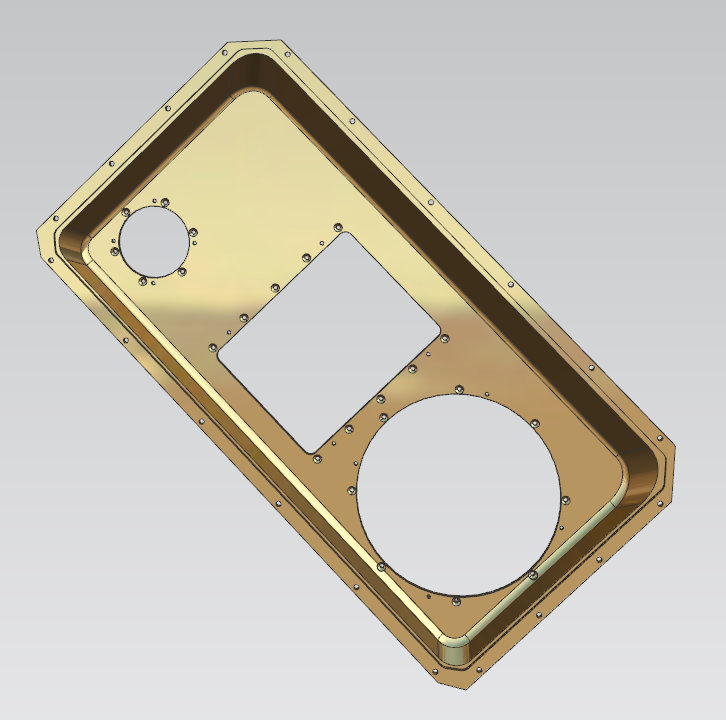
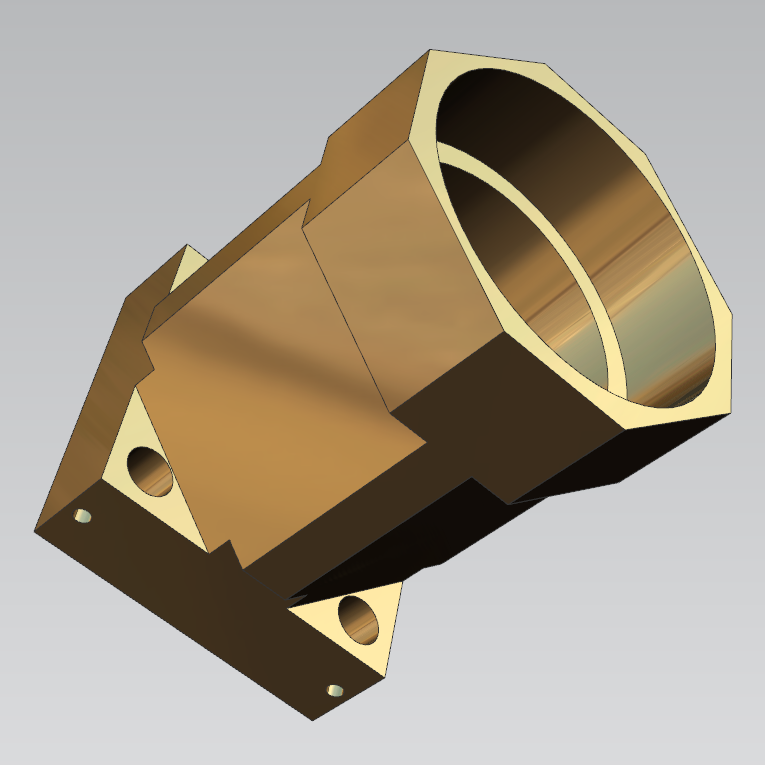
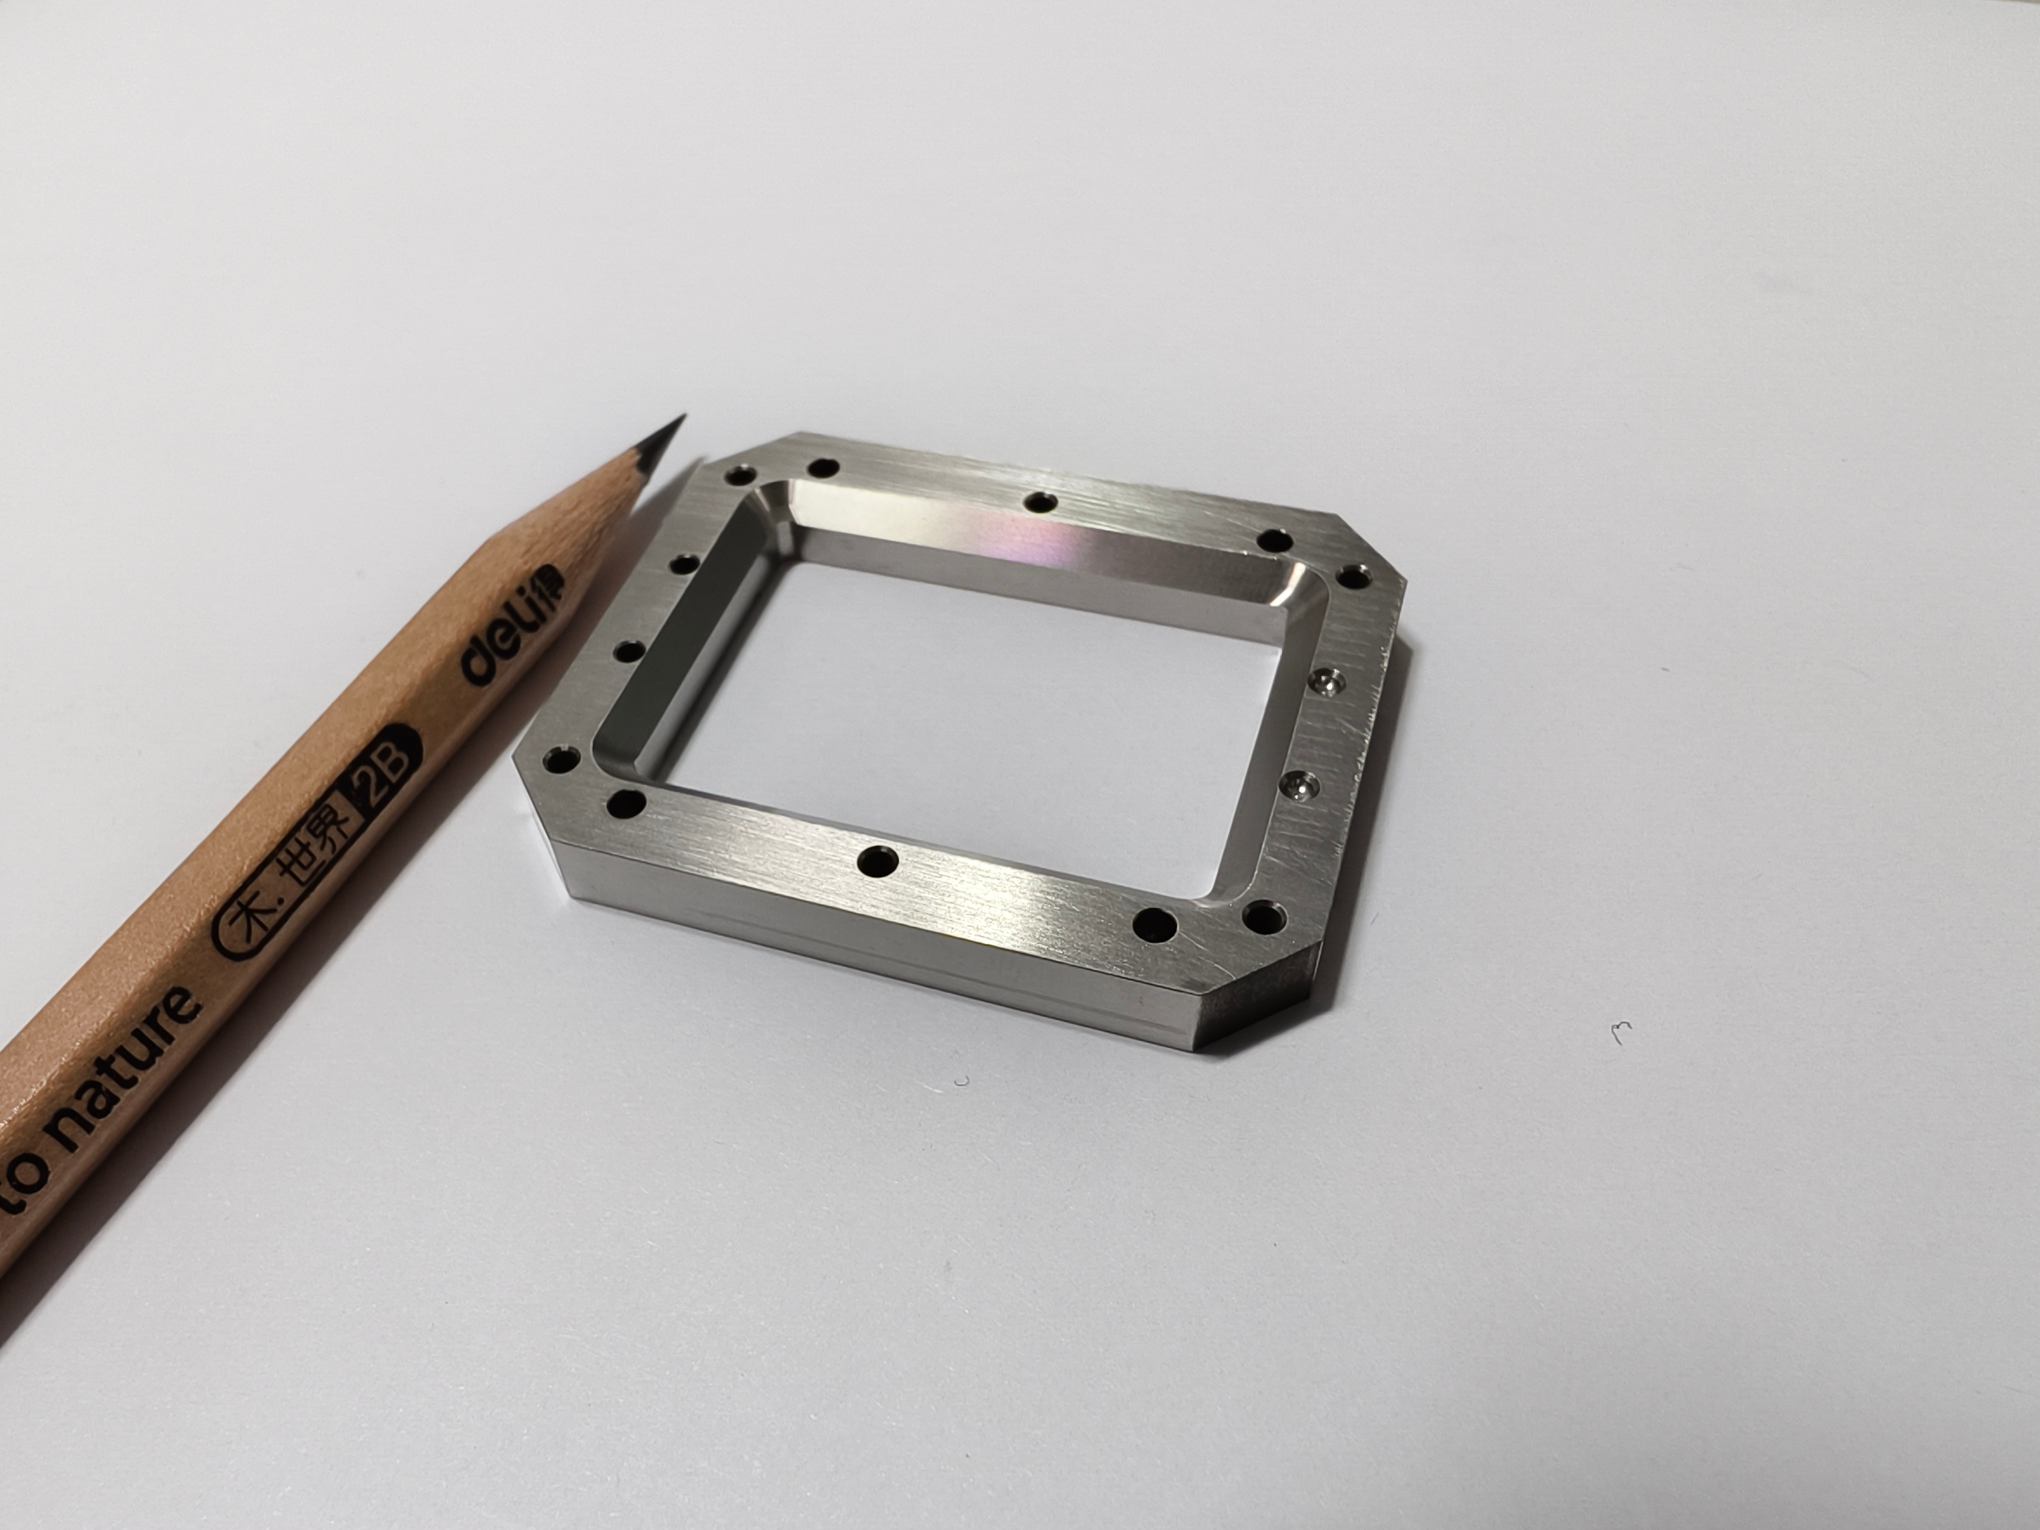
● Grundlegende Informationen: Modell P-101A LC0068271, Edelstahl 1Cr18Ni9, Arbeitsdruck 0,8 MPa mit schwach saurem und alkalischem Medium. Kernherausforderung: Dichtungsebenheit, Gewindedichtheit und Mehrlochkoaxialität, um ein Austreten des Mediums zu verhindern.
● Maßgeschneiderte Toleranzen: Stufentiefe unter 10 mm plus minus 0,006 mm, lineare Größe 10-40 mm plus minus 0,010 mm, Toleranz der Montagelochposition kleiner oder gleich 0,008 mm, Parallelität der Dichtungsebene kleiner oder gleich 0,007 mm, Gewindebodenloch 0 bis plus 0,004 mm.
● Vollständiger CNC-Schneideprozess: CNC-Drehmaschine zum Grobformen plus Gewindedrehen, vollständige 6H-Gewindelehrenprüfung. 4-Achsen-CNC-Metallschneiden für Senklöcher, Strömungskanäle und R-Verrundungen, Einzelspannung zur Vermeidung von Fehlern beim erneuten Spannen. Präzises Oberflächenschleifen für Ra1,6-Dichtungsebenen, 0,03–0,05 mm Mikroschleifabtrag. Ultraschallreinigung plus Passivierungs-Rostschutzbehandlung, 5-8 μm Filmdicke.
● QC-Testdaten: Durchschnittliche Koaxialität des zentralen Durchgangslochs 0,012 mm, durchschnittliche Dichtungsebenheit 0,005 mm. Keine Leckage nach 72-stündigem Drucktest, der Kunde hat innerhalb eines halben Jahres insgesamt 4500 Stück Nachbestellungen aufgegeben.
● Medizinische Geräte und Implantatausrüstung
● Herstellung hydraulischer und pneumatischer Ventile und Pumpen
● Präzisionsübertragungskomponenten für die Automatisierung
● Teile für Halbleiter und optische Instrumente
● Strukturteile für Luft- und Raumfahrt und Luftfahrt
● Neue Energieanlagen
● Schienenverkehr und Schiffstechnik
● Präzisions-Laborprüfgeräte
● Hochwertige industrielle Automatisierungsmaschinen
● Fabrikerfahrung: Umfangreiche Fabrikerfahrung, langfristige Zusammenarbeit mit Kunden im Ausland. Wir lösen schwer zu bearbeitende Metallteile, die andere Fabriken ablehnen. Komplette hauseigene Ausrüstung und komplettes QC-Labor, 22 plus minus 0,5 Grad konstanter Temperaturkontrollraum zur Vermeidung von Messfehlern bei der Wärmeausdehnung.
● Full-Service aus einer Hand: einschließlich DFM-Zeichnungsüberprüfung, kundenspezifischer Vorrichtungsentwurf, CNC-Metallschneiden, Wärmebehandlung, Oberflächenbehandlung und vollständige Dimensionsprüfung.
● Technischer Support im Ausland: Professioneller technischer Support im Ausland, proaktive Toleranzoptimierung für unvollständige Zeichnungen, um Montagefehler nach der Lieferung und kostspielige Rücksendungen zu vermeiden.
● Liefervorteil: Kosteneffiziente und stabile Lieferung, ausgereifte standardisierte Schneidprozesse reduzieren Ausschuss und Werkzeugkosten, unterstützen kleine Prototypen- und Massengroßbestellungen. Strategische Lage im Perlflussdelta von Shenzhen, praktische globale Logistik.
● Schritt 1: Senden Sie Ihre CAD-Zeichnungen und technischen Anforderungen
● Schritt 2: Kostenlose DFM-Analyse, fehlende Toleranzergänzung und Angebot innerhalb von 24 Stunden
● Schritt 3: Bestätigen Sie die überarbeiteten Spezifikationen, den Preis und die Lieferzeit der Zeichnung
● Schritt 4: Rohmaterialvorbereitung, kundenspezifische Vorrichtungsentwicklung
● Schritt 5: CNC-Schruppen, Spannungsabbau, präzises Fertigschneiden, Schleifen
● Schritt 6: Entgraten, Reinigen, Oberflächenbehandlung
● Schritt 7: Vollständige KMG-Maß- und Geometrietoleranzprüfung
● Schritt 8: Musterlieferung zur Kundenüberprüfung
● Schritt 9: Massenproduktion nach Musterfreigabe
● Schritt 10: Verpackung und weltweiter Versand mit vollständigem Echtheitszertifikat, Materialzertifikat und Prüfberichten
Wir akzeptieren STEP-, IGS-, DWG-, DXF- und PDF-Konstruktionszeichnungen mit GD- und T-Toleranzmarkierungen. Wenn Sie nur grobe Skizzen haben, können unsere Ingenieure die Spezifikationen mit voller Toleranz kostenlos umwandeln und vervollständigen.
Keine Mindestbestellmenge, Unterstützung für 1-Prototyp, Kleinserie 10-500 Stück, Massenproduktion bis zu Millionen Stück.
Ja, wir verfügen über ausgereifte, exklusive Schnittparameter für alle austenitischen und ausscheidungshärtenden Edelstähle, mit einem speziellen Kühl- und Spannungsabbauprozess, um Verformung und Härtung zu verhindern.
Standardfinish Ra3,2, Präzisionsschliff kann eine Spiegeloberfläche von Ra0,6 oder Ra0,2 für Dichtungs- und optische Passflächen erreichen.
Ja, jeder Charge liegt ein vollständiger CMM-Inspektionsbericht, ein Materialtestzertifikat und ein Maßprotokoll für den Import und die Montageprüfung im Ausland bei.
Prototyp 3–7 Tage, Kleinserie 7–12 Tage, Massenproduktion 12–20 Tage, anpassbar nach Ihrem Zeitplan.
Vollständige Lösungen für tragende Oberflächen: Passivierung, Eloxierung, Ionenpolieren, Sandstrahlen, Vakuumwärmebehandlung, Galvanisieren.
Adresse
Gebäude A1, Yufeng Industrial Park, Bezirk Guangming, Shenzhen, China
Tel