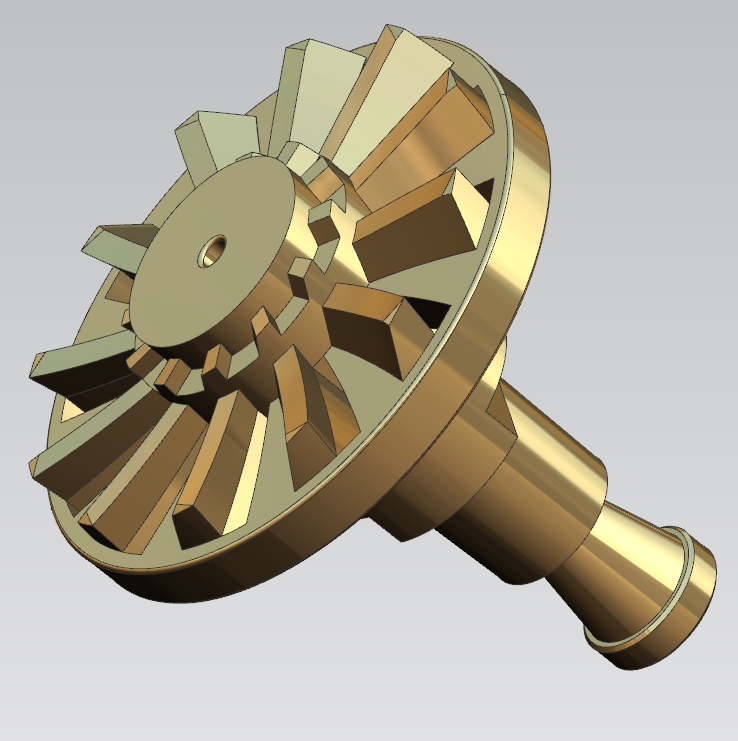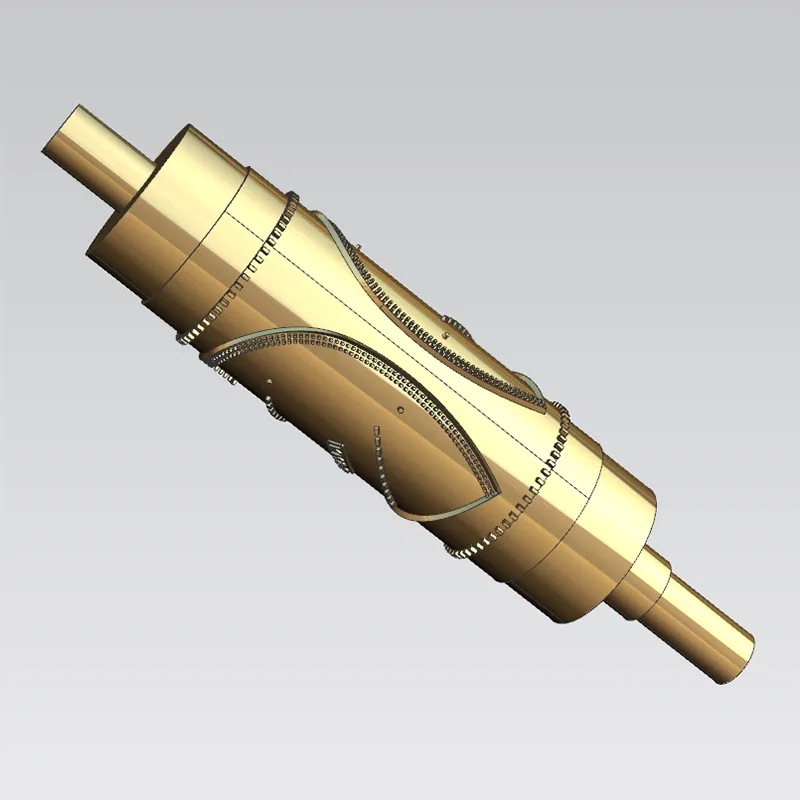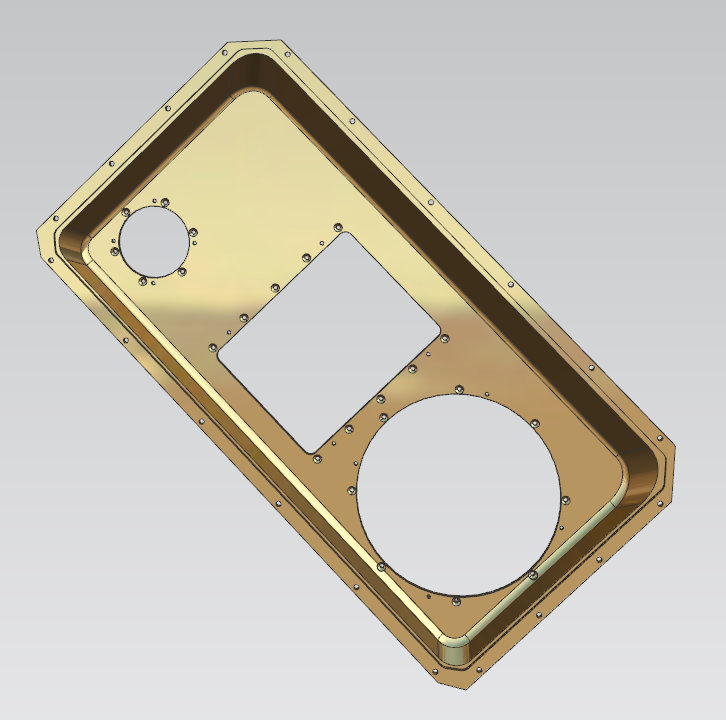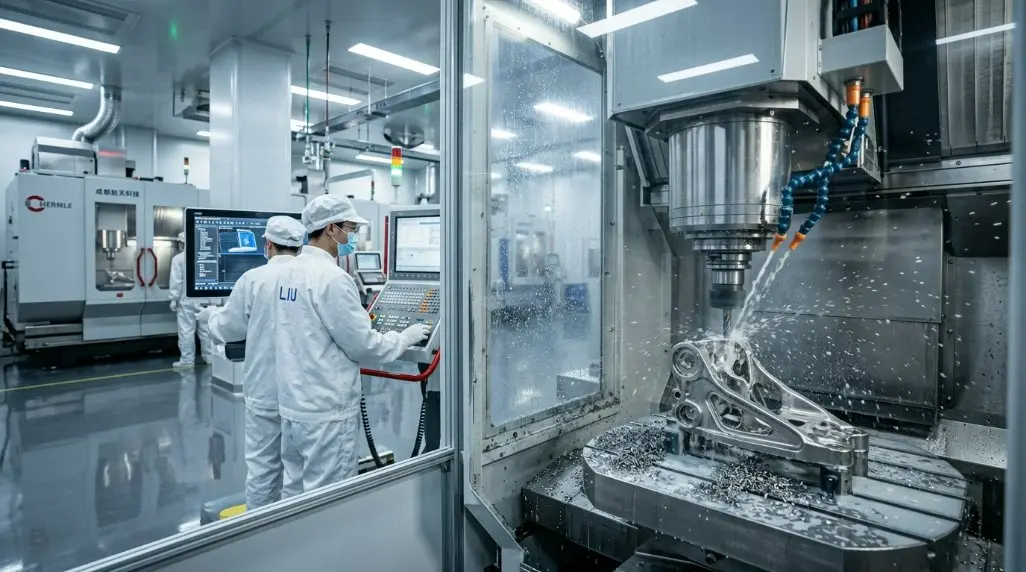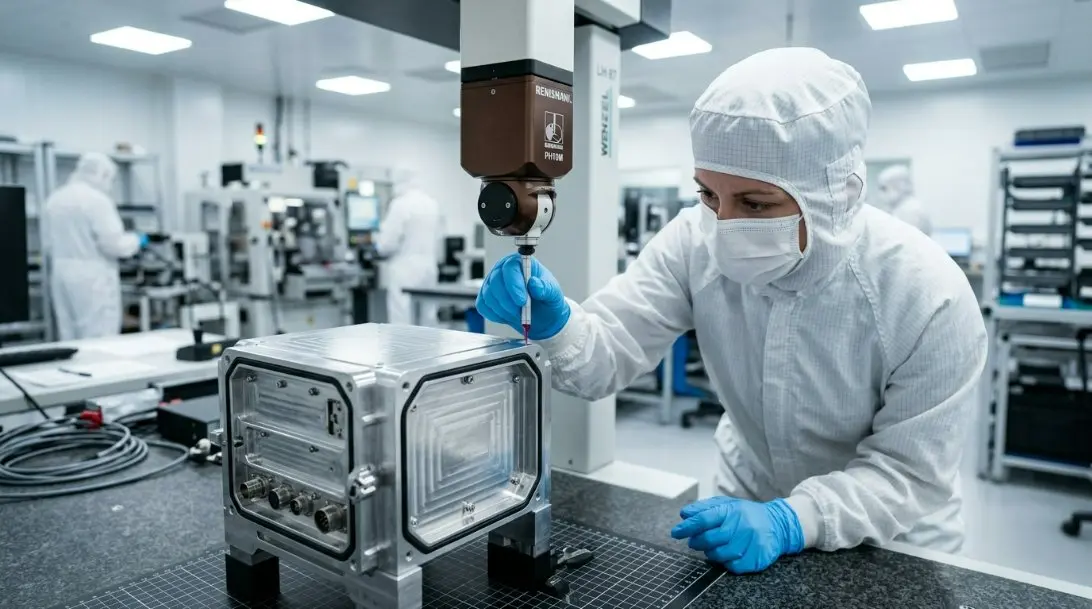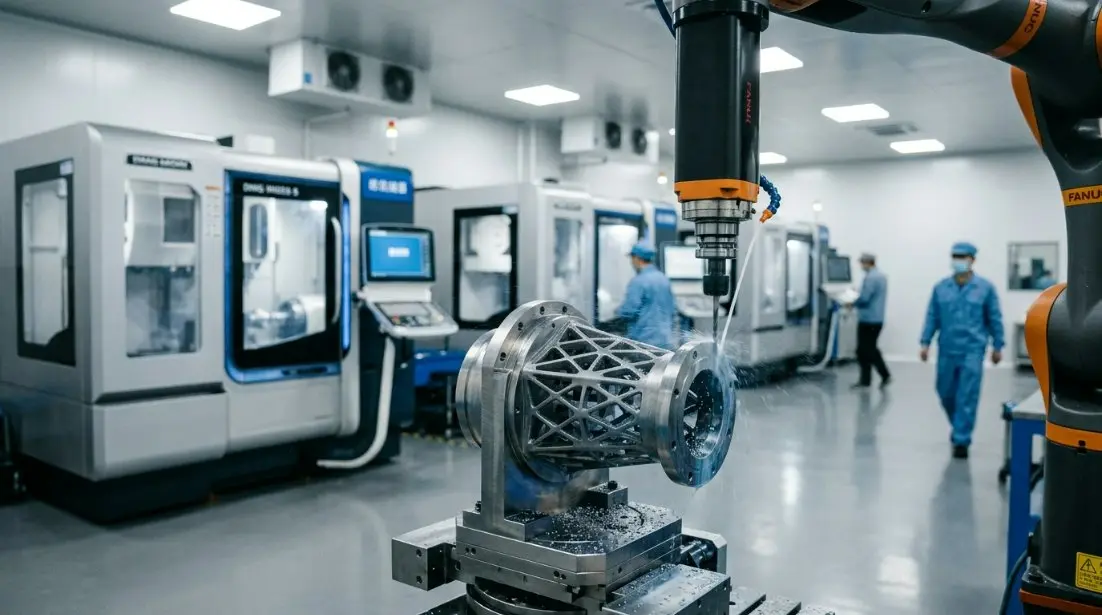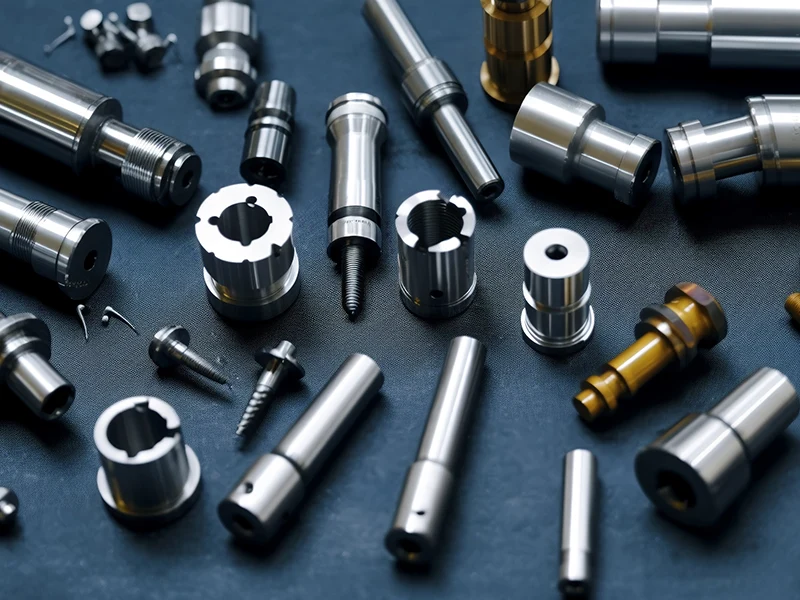
Sanluo Precision ist ein führender chinesischer Hersteller und Lieferant von Präzisions-CNC-Fertigungen und verfügt über solides technisches Know-how für die Bereitstellung von CNC-Bearbeitungsdienstleistungen im Mikrometerbereich. Wir sind auf die Bearbeitung hochpräziser und komplexer Teile spezialisiert und liefern maßgeschneiderte Lösungen für High-End-Sektoren wie Luft- und Raumfahrt, Präzisionsinstrumentierung, optische Ausrüstung und Halbleiterausrüstung. Wir unterstützen die kundenspezifische Entwicklung komplexer und schwer zu bearbeitender Komponenten und erfüllen dabei die strengen Leistungsanforderungen der High-End-Industriefertigung vollständig.
Autor: Senior Technical Manager, Sanluo Precision (Shenzhen)
Ich habe fast 9 Jahre praktische Erfahrung gesammelt und mich auf Präzisionswellenkomponenten und Formkernbearbeitung spezialisiert. Jeden Arbeitstag überprüfe und bearbeite ich Wellenteilzeichnungen, die von Formenherstellern aus dem In- und Ausland eingereicht werden. Langfristige Kommunikation an vorderster Front hilft mir, die realen Schwachstellen von Formenkunden in Bezug auf Dimensionsstabilität, Koaxialitätskonsistenz und Oberflächenversiegelungsleistung vollständig zu verstehen. Viele in der Zeichnung verborgene Toleranzrisiken können bereits in der frühen Prüfungsphase identifiziert werden, wodurch Nacharbeiten und Lieferverzögerungen für Folgeaufträge vermieden werden.
Von Prototypen-Probestücken bis hin zur Großserien-Massenproduktion sind ein vernünftiges Vorrichtungsschema, die Anpassung der Schnittparameter und eine Produktionsumgebung mit konstanter Temperatur die Hauptgarantien für eine stabile Teilequalität. Beim Umgang mit hochschwierigen wellenförmigen Werkstücken geben wir anhand von Kundenzeichnungen gezieltes Feedback zur Herstellbarkeit, um technische Anforderungen und Produktionsdurchführbarkeit in Einklang zu bringen.
| Maßhaltigkeit | OD | AUSWEIS | T (C) | DP | SW |
| Einheit: ±/mm | 0.002 | 0.005 | 0.002 | 0.002 | 0.005 |
| Geometrische Genauigkeit | Rundheit | Koaxialität | Geradheit | Zylindrizität | Symmetrie |
| Einheit: ±/mm | 0.002 | 0.005 | 0.002 | 0.008 | 0.008 |
| Produktionskapazität | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk |
| Produktionszyklus | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage |
Unsere Fabrik erreicht durch standardisierte Arbeitsabläufe eine strikte Präzision im Mikrometerbereich. Wir liefern Bearbeitungsgenauigkeiten bis zur Güteklasse IT5–IT6, wobei einzelne kritische Teile die Güteklasse IT4 erreichen. Die Maßtoleranz wird stabil innerhalb von ±0,002–0,01 mm kontrolliert, während geometrische Toleranzen wie Rundheit, Zylindrizität, Parallelität und Rechtwinkligkeit auf unter 0,003 mm begrenzt sind. Die Oberflächenrauheit fertiger Bauteile liegt im Bereich von Ra 0,2μm bis Ra 0,8μm.
Wir verwenden hochpräzise Bearbeitungsgeräte mit einer Positionierungsgenauigkeit von 0,003 mm und einer wiederholten Positionierungsgenauigkeit von 0,002 mm, wobei der Spindelschlag auf unter 0,002 mm kontrolliert wird. In einer Werkstatt mit konstanter Temperatur werden 20 ± 1 °C und 50 ± 5 % Luftfeuchtigkeit aufrechterhalten, um Fehler bei der Wärmeausdehnung und -kontraktion zu vermeiden. Ausgestattet mit einem KMG von Zeiss mit einer Erkennungsgenauigkeit von 0,001 mm wird jede Teilecharge vollständig geprüft, um eine gleichbleibende Maßhaltigkeit sicherzustellen.
Als professioneller Anbieter von Präzisions-CNC-Fertigungsdienstleistungen optimieren wir kontinuierlich Kernprozesse für Ultrapräzisionsszenarien und lösen so zahlreiche Branchenengpässe bei der Hochpräzisionsbearbeitung:
● Bearbeitung dünnwandiger Bauteile: Wandstärken von 0,5 mm bis 2 mm stabil verarbeiten. Nutzen Sie symmetrisches Schichtschneiden und eine optimierte Spannstrategie, um die Gesamtverformung unter 0,01 mm zu kontrollieren.
● Tieflochbearbeitung: Unterstützt die Tieflochbearbeitung mit einem L/D-Verhältnis über 10. Verwenden Sie Tieflochbohrer und Tieflochbohrer, um eine H7-Lochtoleranz und eine Geradheit innerhalb von 0,05 mm pro 100 mm zu erreichen.
● Schlanke Wellenbearbeitung: Verwenden Sie bei schlanken Wellen mit einem L/D-Verhältnis über 20 Folgeauflagen und Mittelstützen, um die Biegeverformung auf 0,02 mm pro 100 mm zu begrenzen.
● Spiegeloberflächenveredelung: Durch das Drehen von Einkristall-Diamantwerkzeugen wird ein Spiegeleffekt mit einer Oberflächenrauheit Ra ≤ 0,05 μm erzielt, geeignet für hochdichtende und hochpräzise passende Oberflächen.
● Mikropräzisionsbearbeitung: Unterstützt eine minimale Strukturgröße von 0,1 mm, einschließlich Mikronuten, Mikrolöchern und Mikrostufenstrukturen für Ultrapräzisionsgeräte.
Wir implementieren ein striktes prozessübergreifendes Qualitätsmanagement. Alle neuen Produkte werden vor der Massenproduktion einer Prozessverifizierung hinsichtlich Programmen, Werkzeugen und Vorrichtungen unterzogen. Zur Bestätigung der Prozessstabilität ist eine Erstmusterprüfung zwingend erforderlich. Für jede Auftragscharge werden vollständige Materialzertifikate, Härteprüfberichte und Dokumente zur Analyse der chemischen Zusammensetzung bereitgestellt.
| Mechanische Spezifikationen | X/Y/Z-Verfahrweg: 320/280/300 mm Arbeitstischgröße: 450×350mm Maximale Belastung: 200 kg Spindelkegel: HSK-E32 |
| Verarbeitungsleistung | Spindelgeschwindigkeit: 40.000 U/min (elektrische Spindel) Schnelle Vorschubgeschwindigkeit: 48/48/40 m/min Schnittvorschubgeschwindigkeit: 1–20.000 mm/min Kapazität des Werkzeugmagazins: 15 Scheiben |
| Präzisionsindex | Positionierungsgenauigkeit: ±0,002 mm Wiederholpositionierungsgenauigkeit: ±0,001 mm Oberflächenrauheit: Ra≤0,1μm (Aluminiumteile) |
| Andere Konfiguration | System: Makino Professional 6 Dauerleistung: 8,4 kW Merkmal: SGI.5-Konturoptimierung für glatte Oberfläche und minimale Segmentdifferenz |
| Typische Anwendung | Optische Teile, Präzisionsformkomponenten, Halbleiter-Mikrostrukturen und hochpräzise bearbeitete Teile |
| Mechanische Spezifikationen | X/Y/Z-Verfahrweg: 500/400/330 mm Arbeitstischgröße: 650×400mm Maximale Belastung: 300 kg Spindelkegel: BT30 |
| Verarbeitungsleistung | Standardspindelgeschwindigkeit: 10.000 U/min, optional 24.000 U/min Schnelle Vorschubgeschwindigkeit: 48/48/48 m/min Schnittvorschubgeschwindigkeit: 1-30000 mm/min Werkzeugmagazin: 14/21 Revolverwerkzeuge |
| Präzisionsindex | Positionierungsgenauigkeit: ±0,006 mm Wiederholpositionierungsgenauigkeit: ±0,003 mm Bohrgenauigkeit: ±0,01 mm (Φ10 mm Loch) |
| Andere Konfiguration | System: FANUC 31i‑B Plus Spindelleistung: 11 kW / kontinuierlich 3,7 kW Funktion: KI-Kompensation der thermischen Verschiebung, Unterstützung der Tieflochbearbeitung L/D=30 |
| Typische Anwendung | 3C elektronische Präzisionsteile, Halbleiterstrukturteile und massengefertigte kundenspezifische Komponenten |
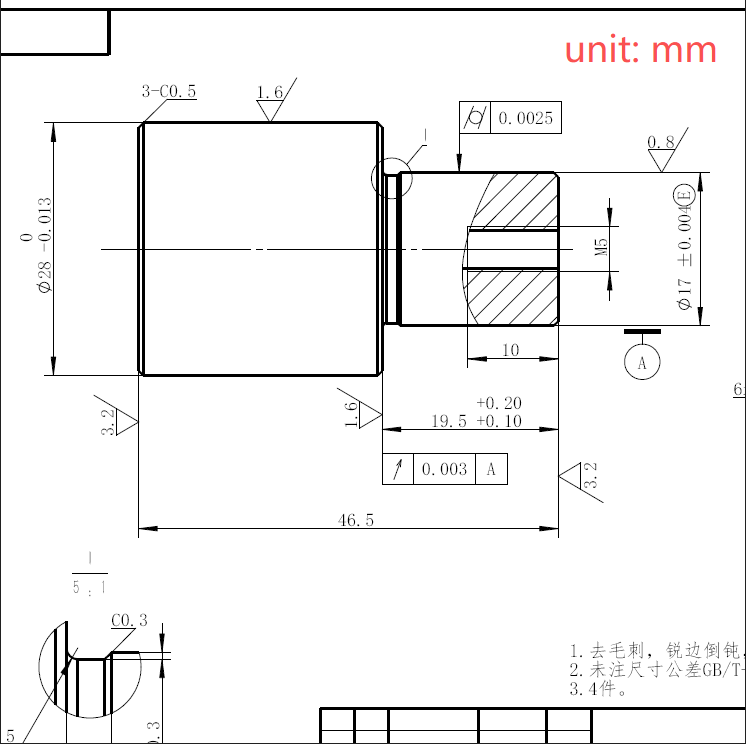
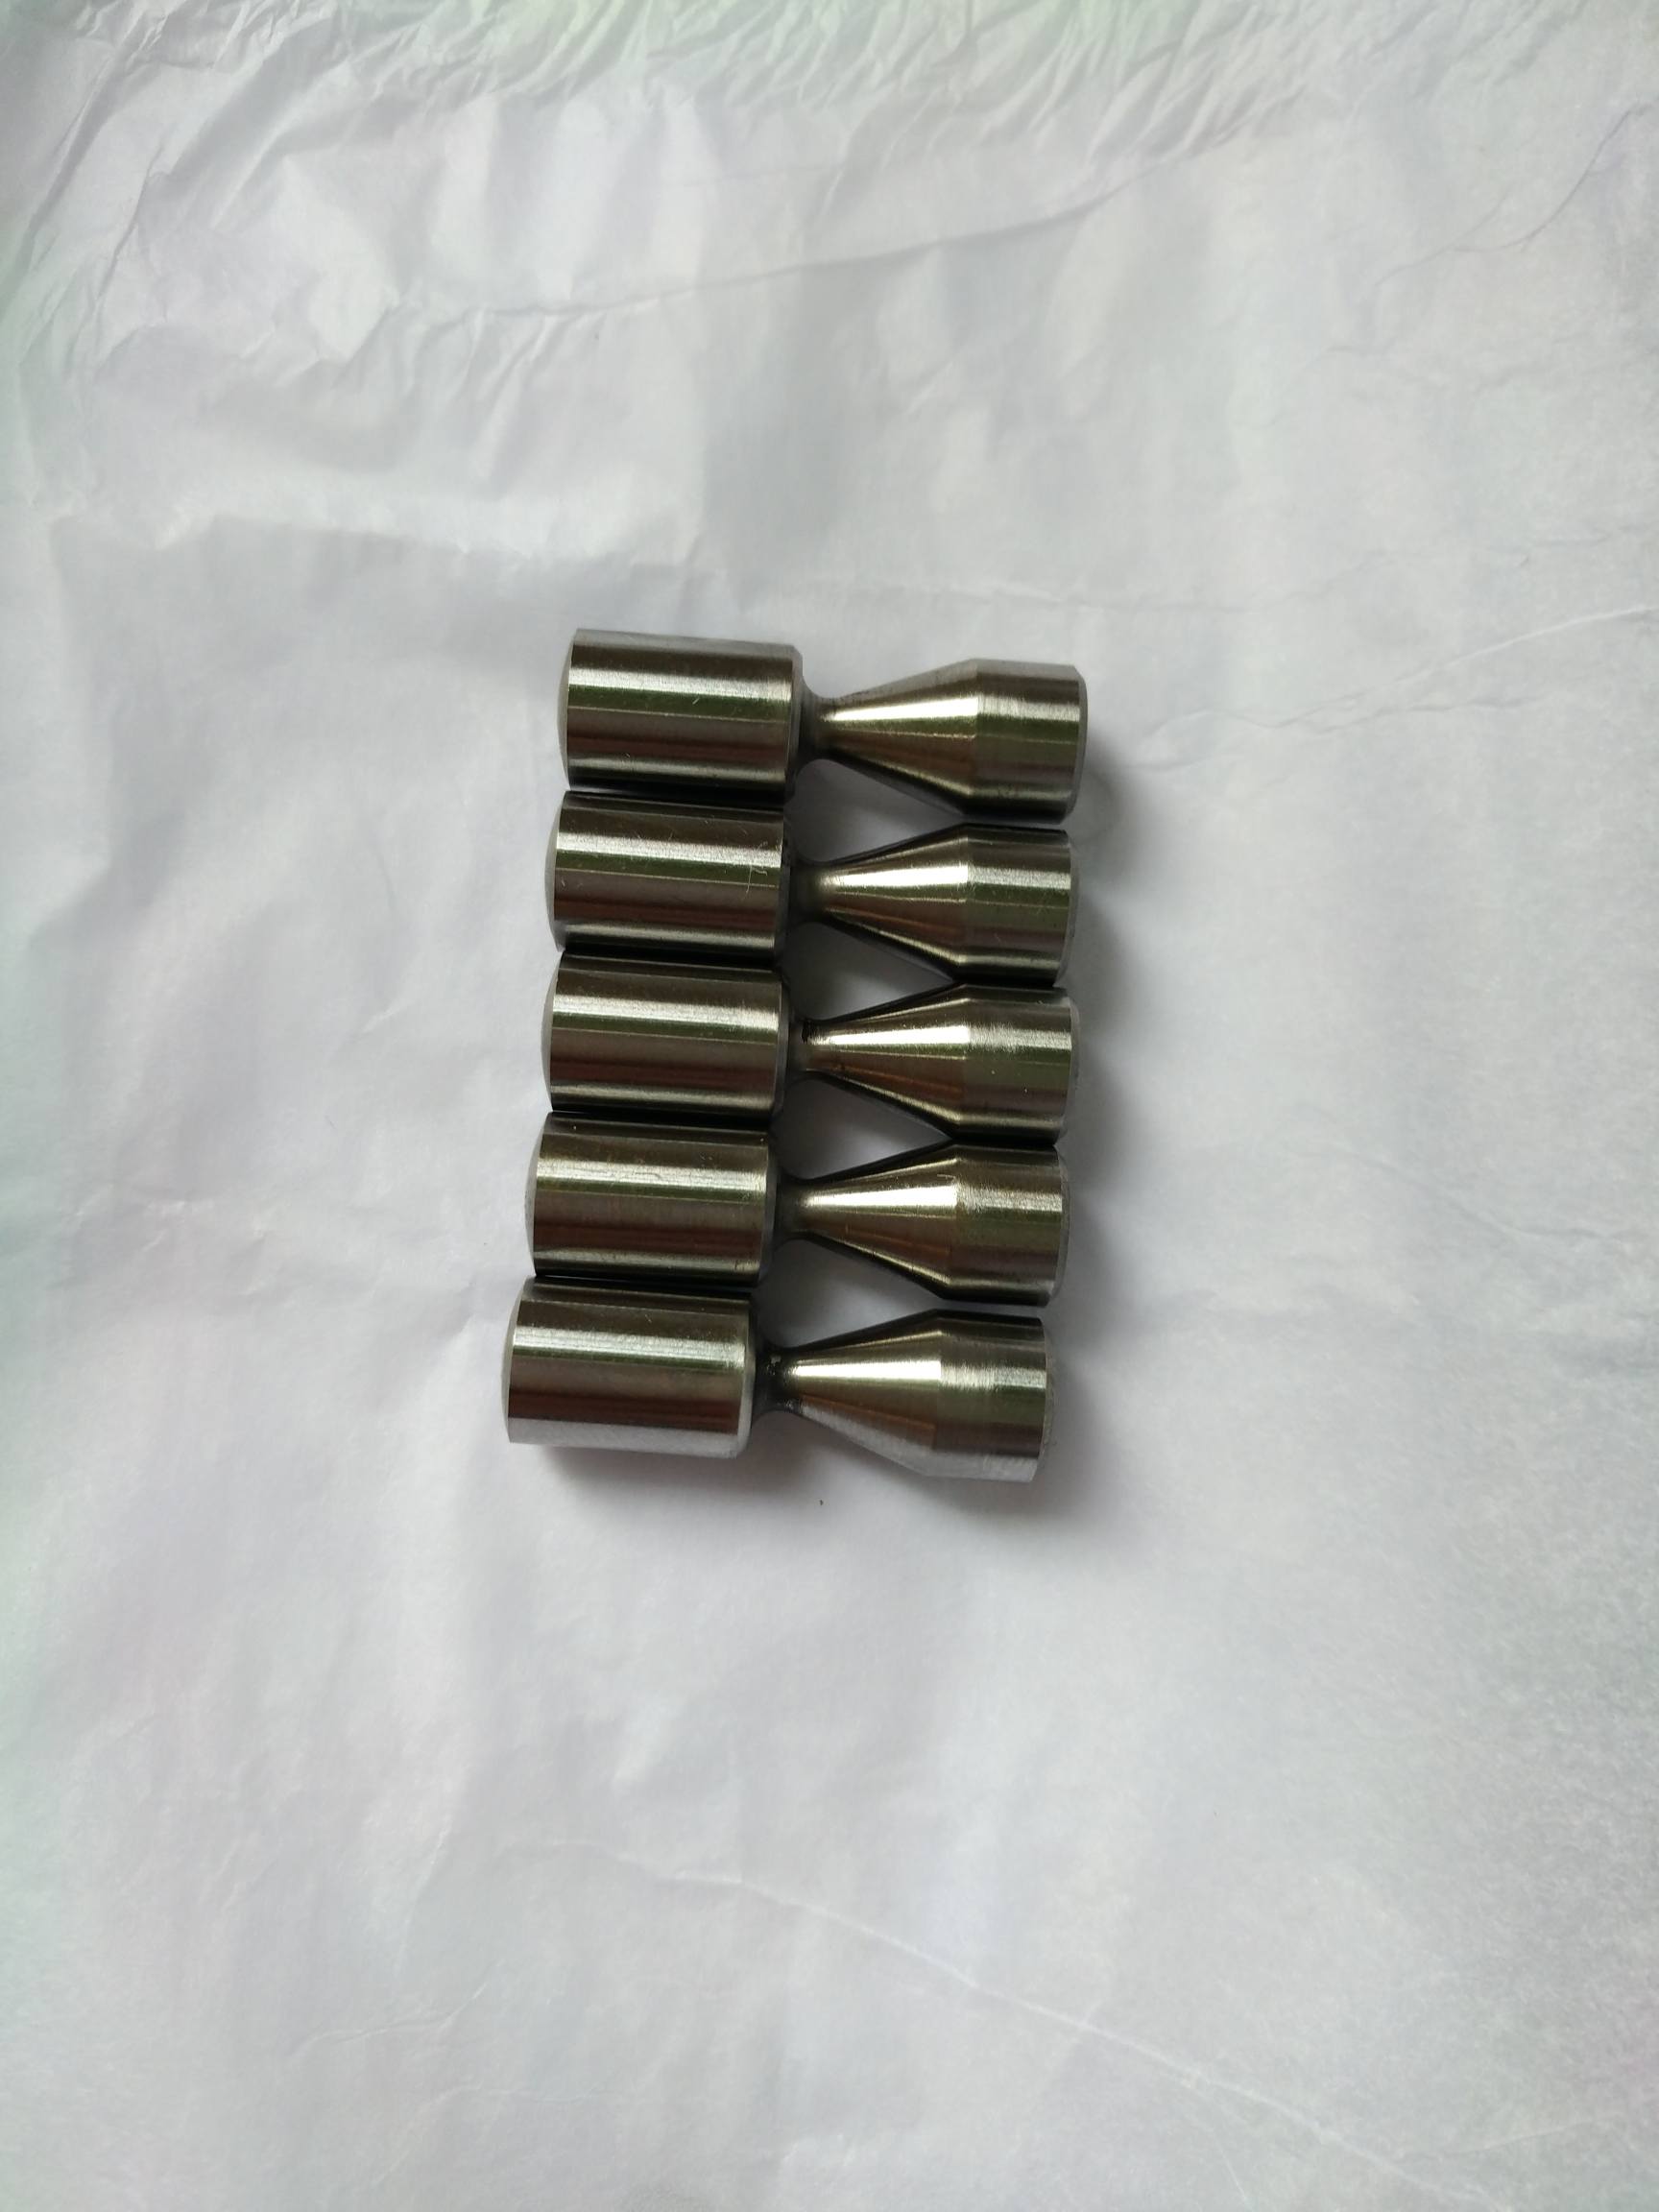
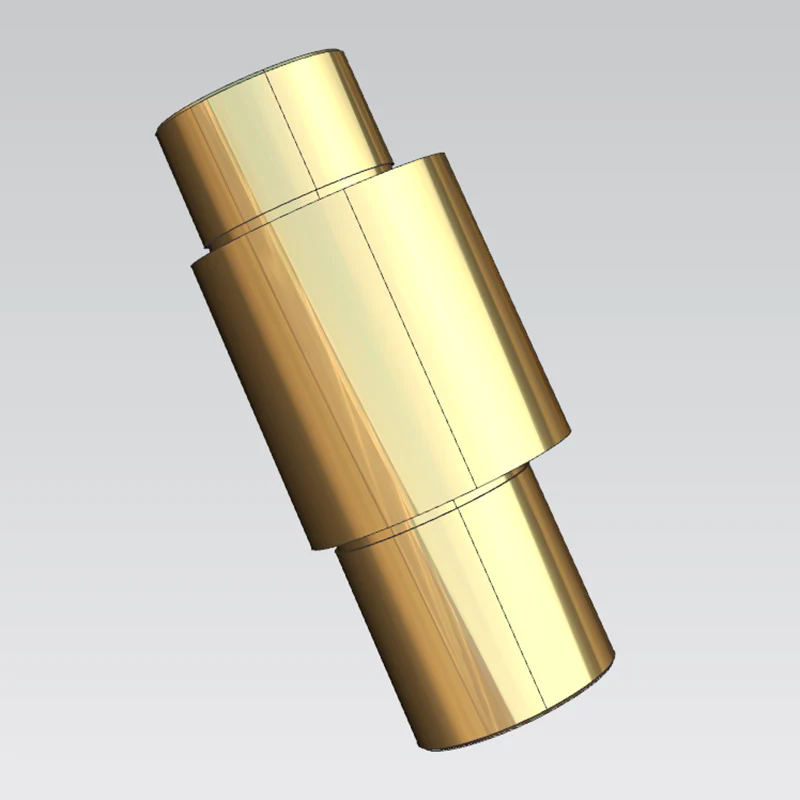
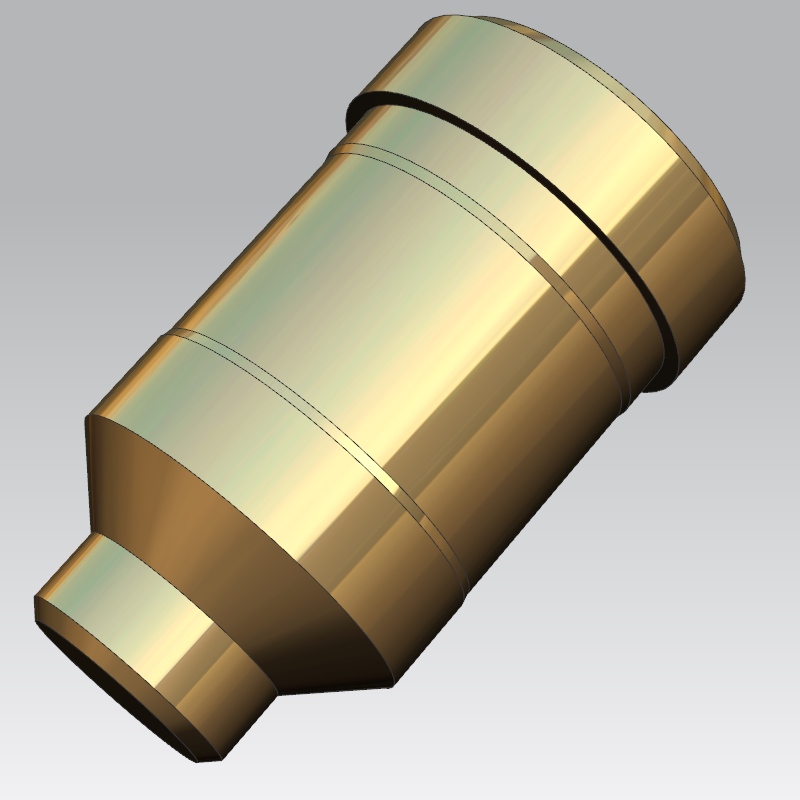
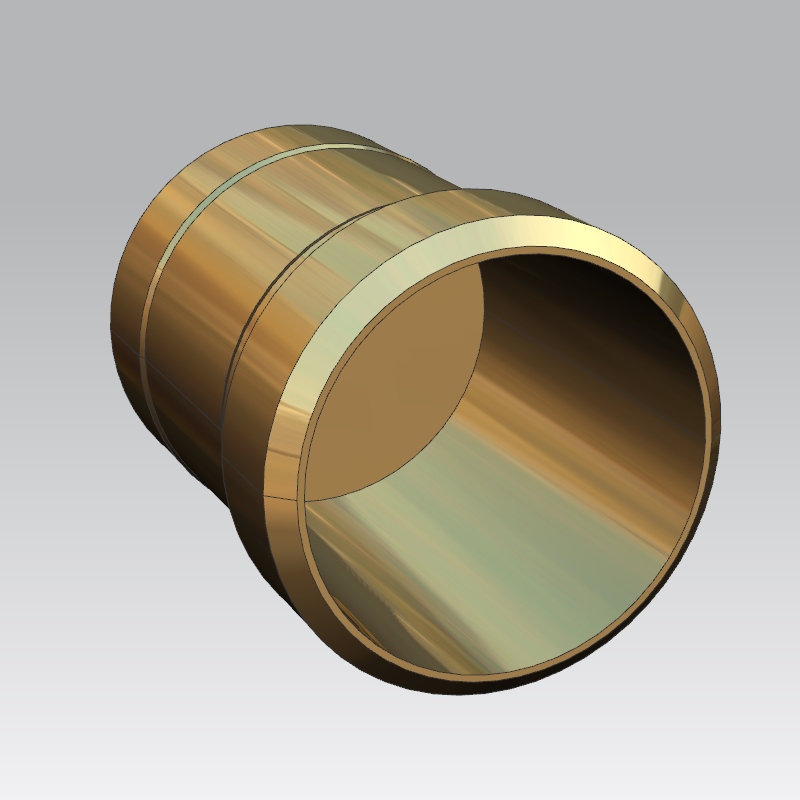
Dieses Projekt konzentriert sich auf hochpräzise Positionierungswellen aus Messing, die für südostasiatische Kunststoffspritzgussformen verwendet werden und der Positionierung des Kernhohlraums und der Endflächenabdichtung dienen. Der Kunde hatte mit früheren Lieferanten langfristige Qualitätsprobleme, darunter Koaxialität über 0,012 mm und fehlerhafte Spiegeloberflächen, was zu einer Spritzgussausbeute von nur 72 % führte. Wir haben professionelle Präzisions-CNC-Fertigungsprozesse eingeführt, um Probleme mit der Chargeninstabilität vollständig zu lösen.
Das Werkstück besteht aus Automatenmessing C3604 mit einer Gesamtlänge von 40 mm. Der Benchmark-Toleranzbereich für den Außendurchmesser beträgt 14,795–14,800 mm. Die technischen Kernschwierigkeiten liegen in drei strengen Indikatoren: die Koaxialität zwischen dem Innenloch und dem Außenkreis wird innerhalb von 0,005 mm kontrolliert, die Dichtungsendfläche erreicht die Spiegeloberfläche Ra≤0,02 μm und die mehrstufige Maßtoleranz ist streng auf den internen Kontrollstandard von ±0,003 mm begrenzt. Jede Abweichung von der Koaxialität führt zu einer ungleichmäßigen Wandstärke des Kunststoffs, während winzige Werkzeugspuren zum Materialüberlauf und zum Versagen der Form führen.
Wir haben die Doppelspindel-Langdrehmaschine von Tsugami für die einmalige Aufspannung der gesamten Prozessproduktion eingesetzt und so sekundäre Aufspannfehler vermieden. Der gesamte Prozess umfasst das Entfernen von Grobdrehrändern, das Benchmark-Finishen mit Diamantwerkzeugen, das Feinbohren von Stufeninnenlöchern, das Finishen von Einkristall-Diamant-Spiegeloberflächen und die automatische Ultraschallreinigung. Wir haben die Schnittparameter streng segmentiert: Hochgeschwindigkeits-Schruppdrehen zur Materialentfernung, Feinschneiden mit niedrigem Vorschub zur Kontrolle der Rundheit des Außenkreises und Mikroschneiden ohne Vorschub zur Spiegelflächenformung, um Sekundärschäden beim Polieren zu vermeiden.
Die Serienproduktion wurde in einer Umgebung mit konstanter Temperatur von 22 °C und regelmäßiger Spindelrundlaufkalibrierung zur Stabilisierung der Bearbeitungskonsistenz abgeschlossen.
Stichprobentestdaten zeigen, dass der Benchmark-Außendurchmesser stabil zwischen 14,797 mm und 14,799 mm liegt, die Koaxialität stabil innerhalb von 0,0032 mm liegt und die Spiegeloberflächenrauheit zwischen Ra0,016 und 0,020 μm liegt. Die erste Charge von 3000 Stück erreichte eine Gesamtausbeute von 99,87 %.
Nach der Montage durch den Kunden und dem Testen der Form stieg die Spritzgussausbeute von 72 % auf 98,6 %, und der Formwartungszyklus wurde von 3 Tagen auf 15 Tage verlängert, wodurch der Ausfallzeitverlust um 80 % reduziert wurde. Diese stabile Verarbeitungsfähigkeit hat dem Kunden langfristige monatliche Nachbestellungen beschert.
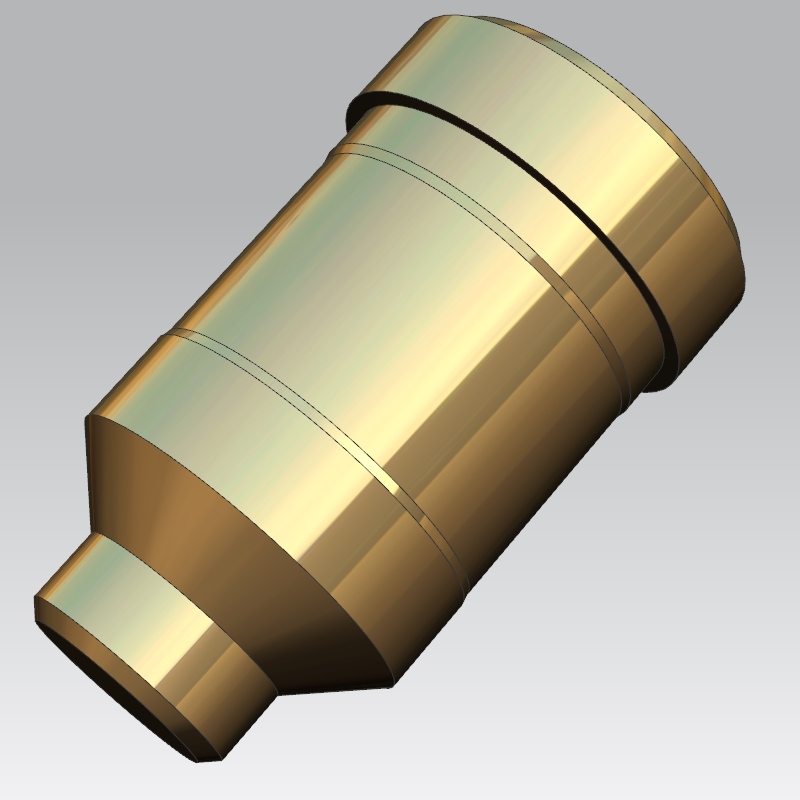
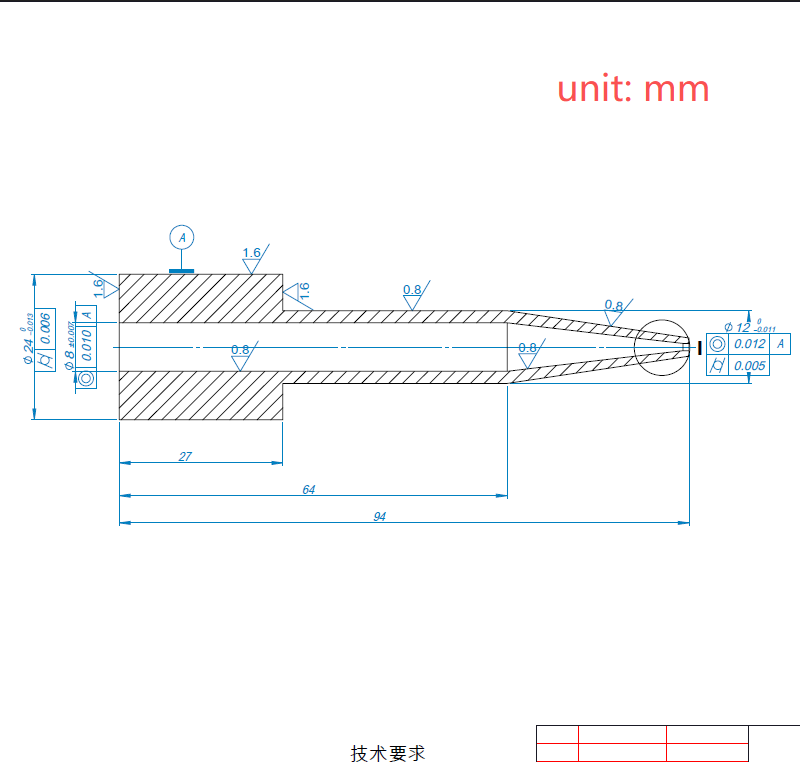
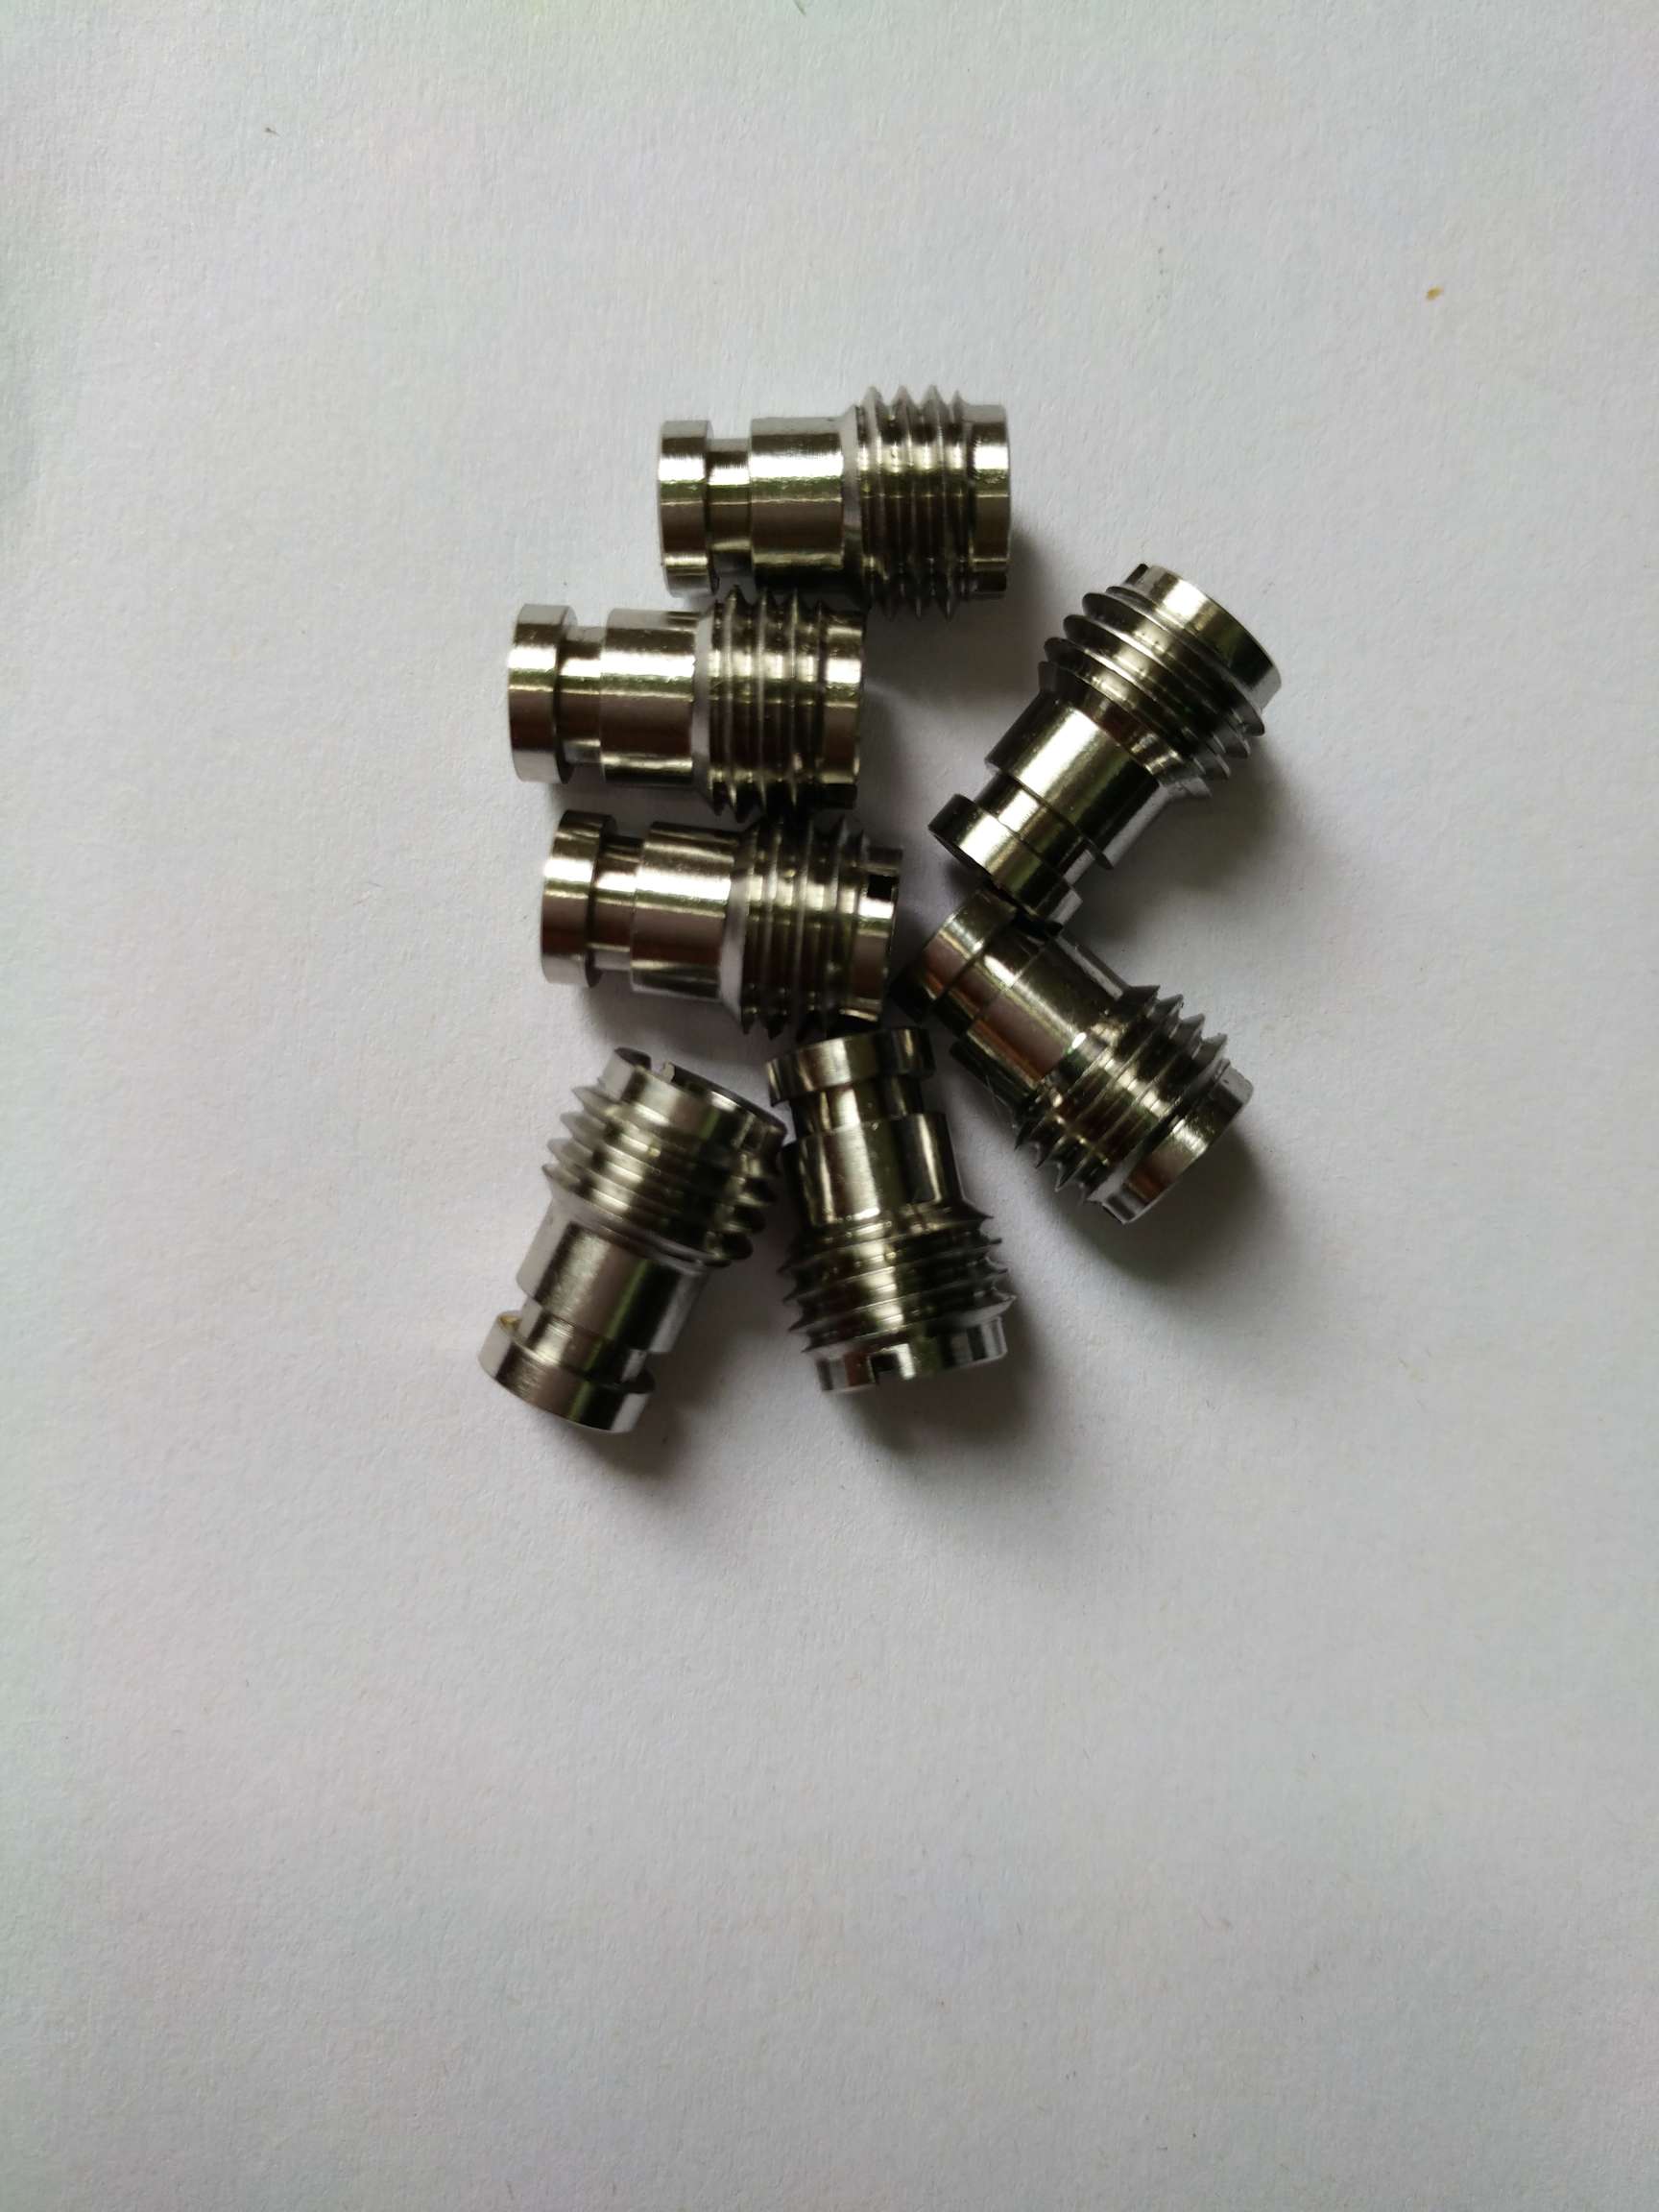
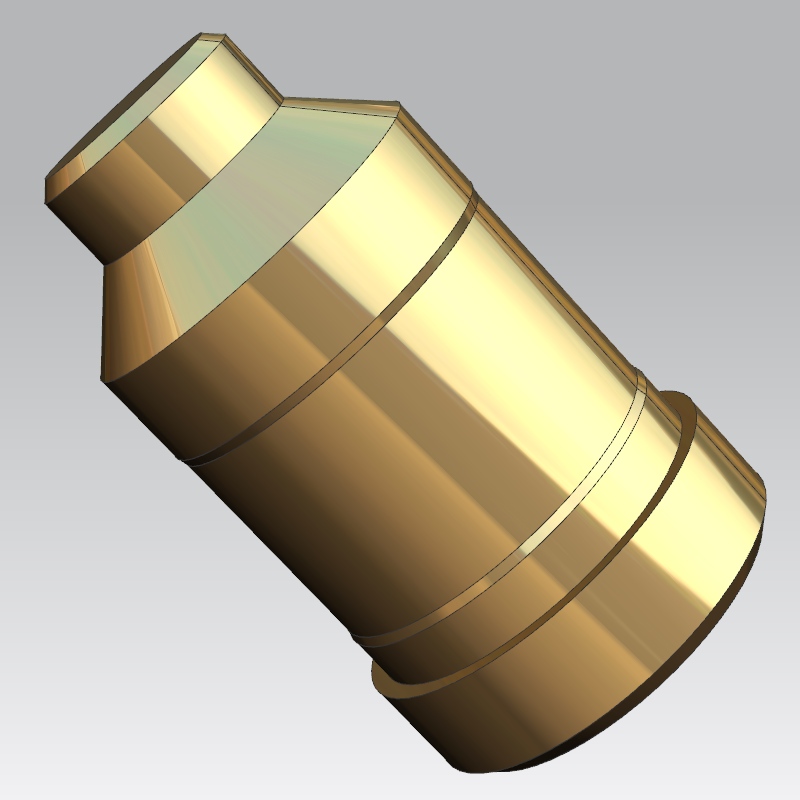
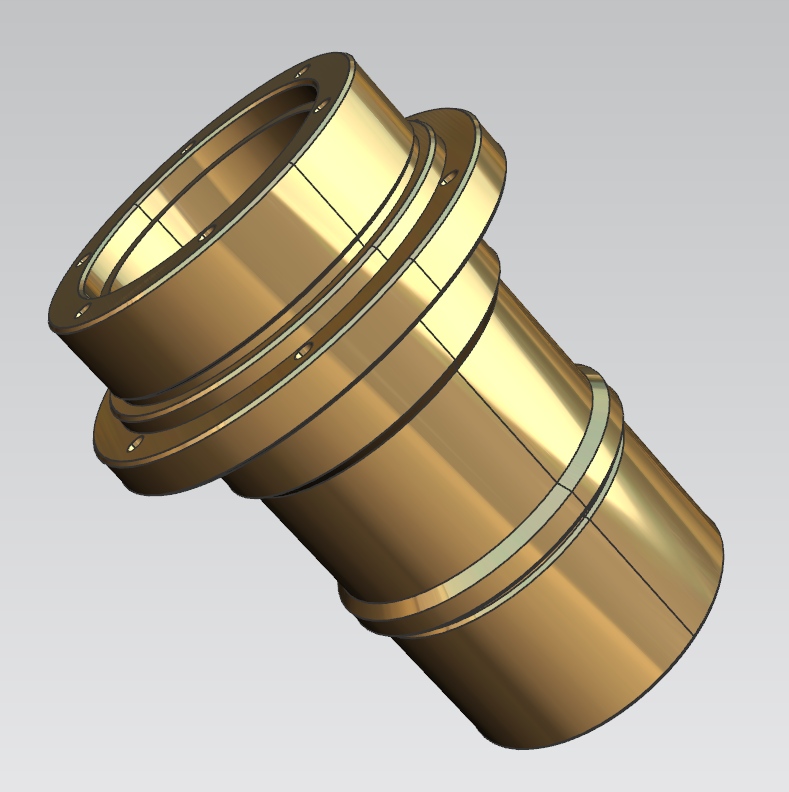
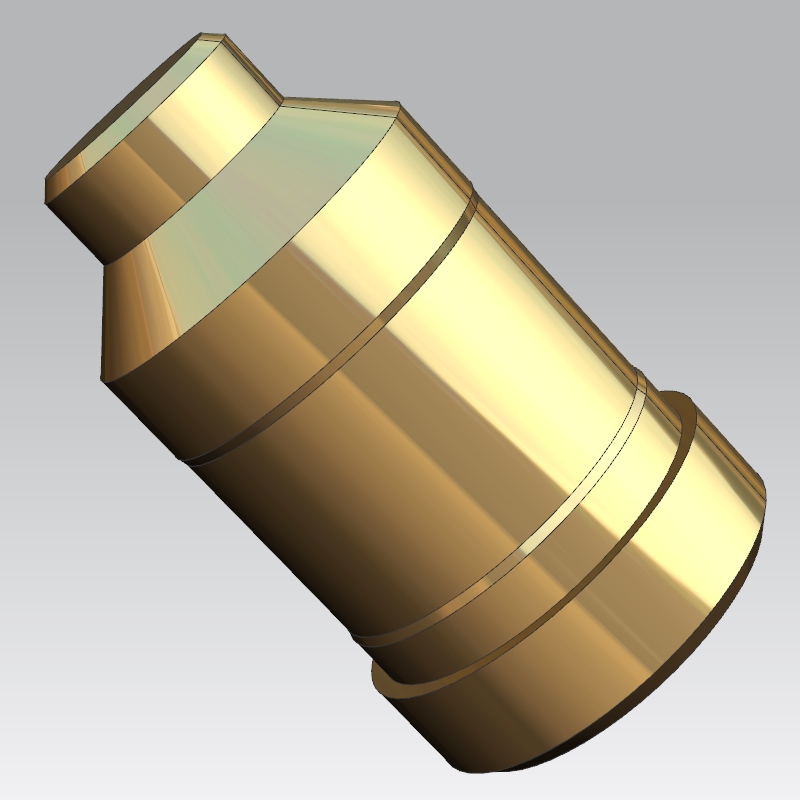
Bei diesem Gehäuse handelt es sich um einen Miniatur-Formkernschaft, der für medizinische Verbrauchsmaterial-Spritzgussformen maßgeschneidert ist, mit einer einzigen Charge von 800 Stück, der zum Formen von Mikrorohr-Innenhohlräumen verwendet wird. Das Werkstück verfügt über Verbundstrukturen aus mehreren Stufen, konischen Flächen und Fasen auf einer Gesamtlänge von nur 26 mm, die zu mikroschlanken Schaftteilen gehören. Es erfordert eine präzise Spaltkoordination von 0,01 mm mit der Mittelform und eine strikte Koaxialität von 0,005 mm, was für normale Verarbeitungsgeräte schwierig zu stabilisieren ist.
Die früheren Chargen des Kunden litten nach dem Hochglanzpolieren unter Koaxialitätsschwankungen von 0,01–0,02 mm und Größenabrieb, was zu einer Fehlerrate von 15 % führte. Basierend auf den Hochfrequenz-Öffnungs- und Schließbedingungen medizinischer Formen haben wir versteckte Toleranzstandards ergänzt, die nicht in den Zeichnungen vermerkt sind: Ebenheit der Stufenendfläche ≤ 0,004 mm, Schaftzylindrizität ≤ 0,003 mm und Toleranz des konischen Oberflächenprofils ≤ 0,004 mm, die vom Kunden bestätigt und übernommen wurden.
Für die komplette Produktion haben wir die Schweizer Drehmaschine Citizen L12 + das Dreh-Fräs-Verbundzentrum von Mazak eingesetzt. Der Prozess umfasst das Grobformen des Außenkreises und der konischen Oberfläche, die Randkontrolle des PCBN-Werkzeugs für die Halbbearbeitung, die vierachsige CNC-Winkelreinigung und das kundenspezifische Nassspiegelschleifen. Der Hauptvorteil besteht in der einmaligen Spannformung, um kumulative Spannfehler zu vermeiden, und im Mikroschleifen mit einem einzelnen Abtragsvolumen von weniger als 0,001 mm, um die Qualität der Spiegeloberfläche ohne übermäßige Maßtoleranz sicherzustellen.
Nach Abschluss der Charge wurden 30 Teile nach dem Zufallsprinzip für eine vollständige CMM-Inspektion ausgewählt. Der Messwert des großen Außendurchmessers wird stabil im mittleren Toleranzbereich gehalten, der passende Wellendurchmesser liegt innerhalb des optimalen Montageintervalls und die Koaxialität wird zwischen 0,002 und 0,004 mm kontrolliert. Die Rauheit der Spiegeloberfläche erreicht Ra0,018–0,022 μm. Die Gesamtausbeute von 800 Teilen beträgt 100 %, ohne dass Nacharbeiten erforderlich sind.
In der tatsächlichen Kundenproduktion wurde die Blockierrate beim Öffnen und Schließen der Form auf Null reduziert und die Gratfehlerrate bei spritzgegossenen medizinischen Rohren sank von 14,8 % auf 0 %. Nach 200.000 Formzyklen behält der Kernschaft immer noch seine ursprüngliche Präzision ohne Dämpfung. Der Kunde hat jeden Monat drei feste Chargenaufträge für eine langfristige Zusammenarbeit bestätigt.
F1: Welche Materialoptionen stehen für kundenspezifisch bearbeitete Teile zur Verfügung?
A: Wir unterstützen Messing, Edelstahl, Aluminiumlegierungen, Titanlegierungen und technische Kunststoffe, einschließlich PEEK. Für Präzisions-CNC-Fertigungsaufträge können auf Anfrage Materialzertifikate und Berichte zur chemischen Zusammensetzung bereitgestellt werden.
F2: Gibt es eine Mindestbestellmenge für kundenspezifische Ultrapräzisionskomponenten?
A: Wir akzeptieren Prototypen-Einzelstückbestellungen sowie Massenauflagen von bis zu Hunderttausenden Einheiten. Für kundenspezifische Präzisions-CNC-Fertigungsprojekte wird kein strenges MOQ angewendet.
F3: Wie kontrollieren Sie die Verformung von dünnwandigen Teilen und Komponenten mit Mikromerkmalen?
A: Optimierte Spannvorrichtungen, geschichtete Schnittparameter und eine Werkstattumgebung mit konstanter Temperatur helfen dabei, Verformungen bei der Bearbeitung zu kontrollieren. Für Präzisions-CNC-Fertigungsaufträge führen wir vor der formellen Produktion eine Erstmustervalidierung durch.
F4: Welche Messgeräte verwenden Sie zur Toleranzvalidierung im Mikrometerbereich?
A: Zeiss KMG, Rundheitstester, Oberflächenrauheitsmessgerät und optisches Bildmessgerät werden eingesetzt. Vollständige Prüfprotokolle werden zusammen mit den fertigen Präzisions-CNC-Fertigungsteilen geliefert.
F5: Können Sie Teile mit Hochleistungs-Dichtflächen mit Spiegeloberfläche liefern?
A: Ja. Diamantdreh- und Mikroschleifprozesse liefern einen spiegelglatten Ra bis zu Ra0,02 μm und eignen sich für Formdichtungsoberflächen, die zu anspruchsvollen Präzisions-CNC-Fertigungsanwendungen gehören.
F6: Wird Ihr Technikteam Zeichnungen überprüfen und Herstellungsvorschläge unterbreiten?
A: Unser Engineering-Team überprüft Kundenzeichnungen auf mögliche Herstellungsrisiken und bietet kostenlose Prozessvorschläge an. Wir passen die CNC-Programme entsprechend für Folgeserien mit präziser CNC-Fertigung an.
Adresse
Gebäude A1, Yufeng Industrial Park, Bezirk Guangming, Shenzhen, China
Tel