Eine Komponente kann ihre Zeichnungsmaße erfüllen und dennoch ein Entwicklungsprogramm nicht bestehen. Ein dünnes Instrumentenrohr kann nach dem Lösen aus der Halterung springen. Ein gebohrter Durchgang kann einen Grat in einen Flüssigkeitsweg befördern. Ein Knochenschraubengewinde kann akzeptabel aussehen, bis sein Passverhalten überprüft wird. Dabei handelt es sich nicht um unbedeutende Details in der Werkstatt; Dabei handelt es sich um Risiken, die eine Neugestaltung erzwingen, die Verifizierung verzögern oder die Wiederholbarkeit von Prototypenergebnissen unmöglich machen können.
Die kurze Antwort ist, dass die Präzisionsbearbeitung medizinischer Geräte das Risiko reduziert, indem das Merkmal identifiziert wird, das am wahrscheinlichsten ausfällt, ein Prozess ausgewählt wird, der dieses Risiko berücksichtigt, und Inspektionsnachweise definiert werden, bevor Teile geschnitten werden. Enge Toleranzen sind wichtig, aber sie sind nur ein Teil der Entscheidung.
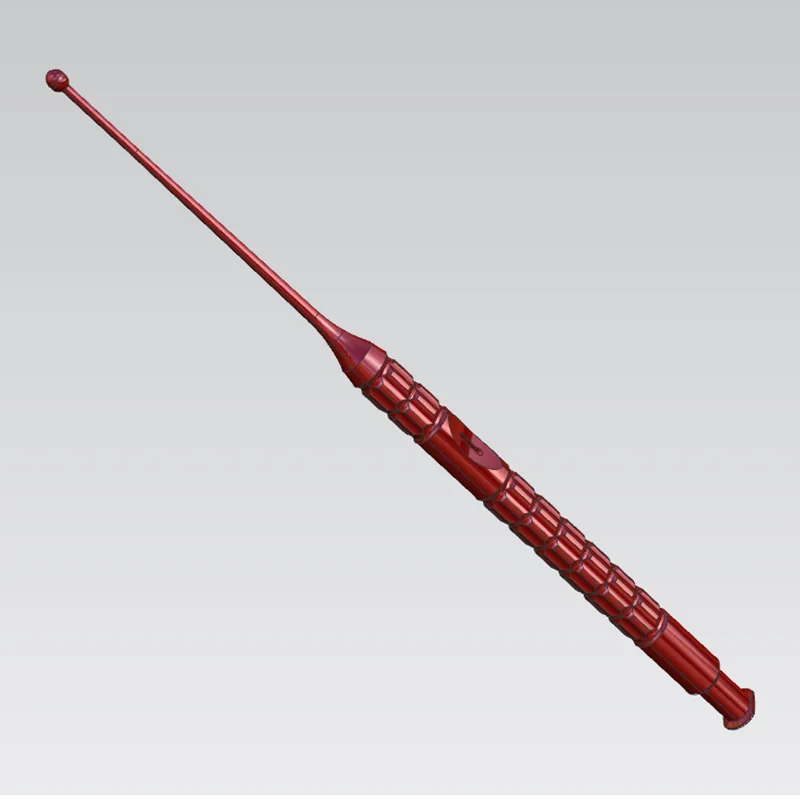
Einkäufer beginnen ein Lieferantengespräch oft mit einer Toleranzaufforderung. Das ist verständlich, kann aber die eigentliche Frage verbergen: Was könnte dieses Teil unbrauchbar machen, selbst wenn einige gemessene Abmessungen im Rahmen liegen? Bei einem chirurgischen Instrument kann es sich um einen Grat, eine raue Gleitfläche oder einen Verlust der Geradheit handeln. Bei einer Implantatkomponente kann das Problem die Beziehung zwischen Gewinden, einer konturierten Oberfläche und einem kritischen Passmerkmal sein.
GutPräzisionsbearbeitungsdienstleistungen für medizinische Gerätevon diesen funktionalen Risiken auszugehen. Die Bearbeitungsreihenfolge, der Werkstückhalteansatz, die Endbearbeitungsschritte und der Prüfplan sollten alle die gleiche Frage beantworten. Dies verschiebt die Entwicklung von „Kann die Maschine das schaffen?“ zu „Kann der Prozess die Funktion, die das Gerät zum Funktionieren bringt, wiederholt beibehalten?“
Dieser Ansatz verhindert auch einen häufigen Prototypenfehler: die Genehmigung eines Einzelstücks, das durch übermäßige manuelle Eingriffe hergestellt wurde, und dann festzustellen, dass das gleiche Ergebnis bei steigenden Stückzahlen nicht gehalten werden kann. Ein durchführbarer Prozess ist nicht unbedingt der schnellste und das niedrigste Stückpreisangebot bedeutet nicht unbedingt die niedrigsten Programmkosten.
Jede Zeichnung weist einige Merkmale auf, die das Herstellungsrisiko bestimmen. Finden Sie sie, bevor Sie Angebote anfordern. Fragen Sie, welche Abmessung bezugskritisch ist, welche Oberfläche mit einem anderen Teil oder Gewebe verbunden ist, wo das Material am wenigsten unterstützt wird und welches Merkmal nach einer späteren Operation nicht nachbearbeitet werden kann. Diese Antworten sollten das Routenblatt stärker beeinflussen als die Gesamtzahl der Abmessungen auf dem Ausdruck.
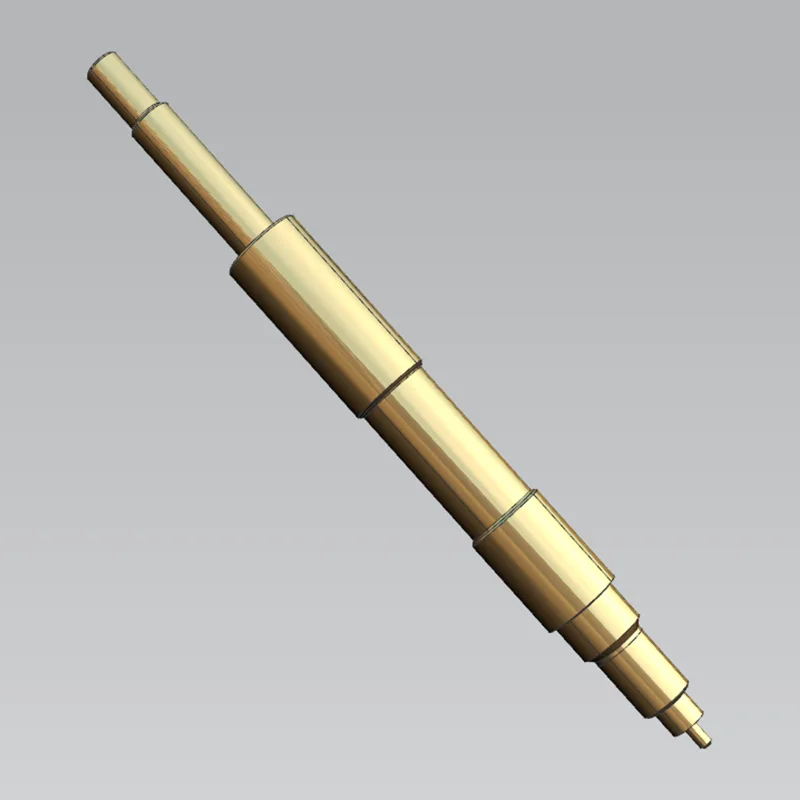
Schlanke Geometrien sind anfällig, da Schnittlasten, Hitze, Klemmkraft und Eigenspannung das Teil bewegen können. Das Problem tritt möglicherweise erst auf, wenn die Komponente gelöst wird. Eine Röhre kann oval werden; eine schmale Wand kann sich während der Endbearbeitung durchbiegen; Eine lange gedrehte Welle kann im Vergleich zu Merkmalen, die in einem anderen Aufbau erstellt wurden, an Konzentrizität verlieren.
Prozessentscheidungen wie stufenweiser Materialabtrag, Unterstützung in der Nähe der Schnittzone, sorgfältig geplante Aufspannung und Endbearbeitungsvorgänge nach dem Schruppen können diese Gefährdung verringern. Der Kompromiss ist real: Zusätzliche Setups und eine bewusstere Handhabung können die Durchlaufzeit verlängern. Dennoch ist dies in der Regel günstiger, als einer instabilen Geometrie mit Inspektionssortierung nachzujagen. Für kleine Drehteile,Schweizer Bearbeitungist besonders nützlich, da die Führungsbuchse das Material in der Nähe des Werkzeugs stützt und dabei hilft, die Durchbiegung bei langen Teilen mit kleinem Durchmesser zu kontrollieren. Es handelt sich jedoch nicht um eine automatische Antwort. Die Teilegeometrie, die Materialform, die Oberflächenanforderungen und die nachgelagerten Vorgänge bestimmen immer noch, ob es sich um den richtigen Weg handelt.
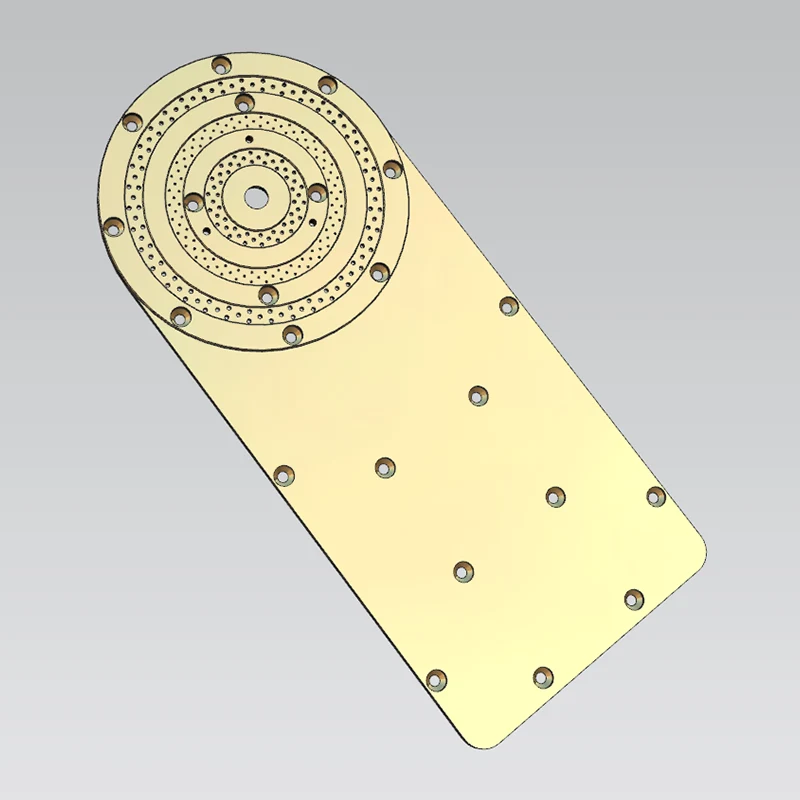
Kleine Löcher, Schlitze, Hinterschneidungen und feine Innendetails stellen eine andere Risikoklasse dar. Werkzeugbruch ist offensichtlich. Gratbildung, verstopfte Durchgänge, beschädigte Kanten und unsichere Messungen sind oft kostspieliger, da sie bis zur Montage oder Funktionsprüfung verborgen bleiben können.
Mikrobearbeitung, Laserstrahlbearbeitung, EDM oder eine Kombination von Methoden können basierend auf der Merkmalsgeometrie und der Materialreaktion in Betracht gezogen werden. Der Schlüssel liegt nicht einfach darin, eine Öffnung in der gewünschten Größe zu erreichen. Sie benötigen eine Einigung über den akzeptablen Kantenzustand, die Gratkontrollmethode, den Zugang zum Reinigen und die Art und Weise, wie das Merkmal überprüft wird. Wenn ein Prüfer das Merkmal nicht zuverlässig beurteilen kann, ist die Zeichnungsanforderung unvollständig.
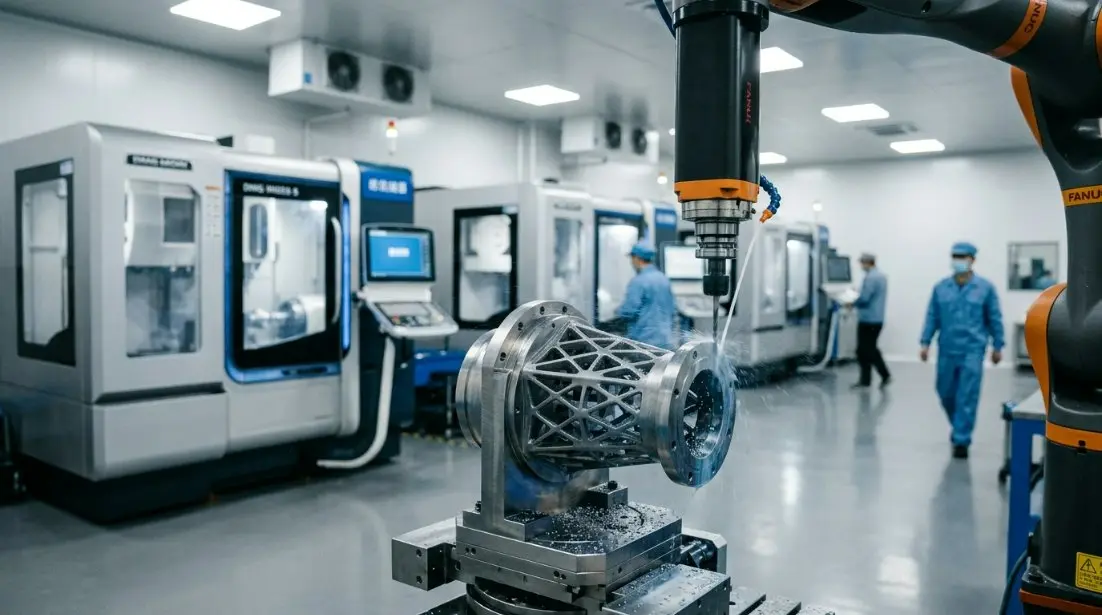
Die medizinische CNC-Bearbeitung ist kein einzelner Prozess. Das Drehen begünstigt rotierende Teile und kann kritische koaxiale Beziehungen herstellen. Beim Fräsen werden prismatische Formen, Taschen, Abflachungen und komplexe Außenprofile verarbeitet. Schleifen kann erforderlich sein, wenn Oberflächenbeschaffenheit, Rundheit oder Durchmesserkontrolle für die Funktion von zentraler Bedeutung sind. Das spitzenlose Schleifen eignet sich für bestimmte kleine zylindrische Formen, erfordert jedoch eine Teilegeometrie, die während des Prozesses unterstützt und kontrolliert werden kann.
Mit der Funkenerosion lassen sich schwierige innere oder feine Merkmale ohne herkömmliche Schnittkräfte bearbeiten, während die Laserbearbeitung für bestimmte Anwendungen mit kleinen Merkmalen nützlich sein kann. Jede Option wirft eigene Fragen zu betroffenen Oberflächen, Kantenqualität, Zugänglichkeit und Inspektion auf. Käufer sollten davon absehen, einen Prozess vorzeitig zu spezifizieren, es sei denn, der Prozess selbst stellt eine validierte Designbeschränkung dar. Geben Sie zunächst die erforderliche Funktion und Funktionsbedingung an. Fordern Sie dann den Lieferanten auf, die vorgeschlagene Methode und ihre bekannten Grenzen zu erläutern.
Sanluo Precision zählt unter anderem Drehen, Fräsen, Mikrobearbeitung, Laserstrahlbearbeitung, EDM und verschiedene Schleifmethoden aufmedizinische CNC-Bearbeitungsmöglichkeiten. Dieser Bereich ist vor allem dann von Bedeutung, wenn ein Bauteil konkurrierende Risiken aufweist – zum Beispiel ein kleiner gedrehter Körper mit einer empfindlichen Querbohrung und einer Oberfläche, die einer abschließenden Verfeinerung bedarf. Ein einzelner Prozess ist möglicherweise nicht die beste Antwort.
Die Gruppierung aller medizinischen Teile unter „hohe Präzision“ führt zu schlechten Kaufentscheidungen. Die Funktion des Geräts sollte die Machbarkeitsprüfung bestimmen.
Komponenten für minimalinvasive Instrumente kombinieren üblicherweise enge Arbeitsräume mit langen Schäften, beweglichen Schnittstellen und kleinen funktionalen Details. Eine schleifende Oberfläche, eine scharfe Kante, die sich verfängt, oder ein Loch, das leicht falsch platziert ist, können das Betätigungsgefühl verändern oder den Zusammenbau beeinträchtigen. Oberflächenanforderungen benötigen daher einen Kontext. „Glatt“ ist keine verwendbare Bearbeitungsanweisung; Identifizieren Sie den Kontaktzustand, die Bewegungsrichtung, das Reinigungsproblem und die Akzeptanzmethode.
Fragen Sie, wie der Lieferant die Feature-Beziehungen nach mehreren Setups aufrechterhält und wie Grate an Schnittpunkten behandelt werden. Das sind praktische Fragen, kein Papierkram.
Bei der Bearbeitung medizinischer Implantatkomponenten liegt der Schwerpunkt häufig auf Gewinden, passenden Geometrien, konturierten Formen und Oberflächenbeschaffenheit. Bei der Bearbeitung medizinischer Knochenschrauben ist die Gewindeform nur ein Teil der Überprüfung; Die Beziehung zwischen der Antriebsfunktion, dem Schaft, dem Gewinde und der damit verbundenen Schnittstelle verdient die gleiche Aufmerksamkeit. Dentalstifte können Probleme bei der Handhabung und Konzentrizität bei kleinem Durchmesser mit sich bringen. Hochpräzise Diagnosekomponenten können optische, strömungstechnische oder sensorische Schnittstellenanforderungen mit sich bringen, die winzige Passagen und Oberflächendefekte zur Folge haben.
Sanluo Precision beschreibt Arbeiten mit künstlichen Gelenken, Wirbelsäulenfixierungsteilen, Knochenschrauben, Zahnnadeln, minimalinvasiven Instrumenten und Diagnosegeräten. Diese Breite sollte eine teilespezifische Überprüfung nicht ersetzen. Es ist ein Grund, frühzeitig fundierte Fragen zu stellen, insbesondere fürmedizinische MikrobearbeitungsarbeitenDazu gehören dünne Wände, Stäbe mit Mikrodurchmesser oder winzige Löcher.
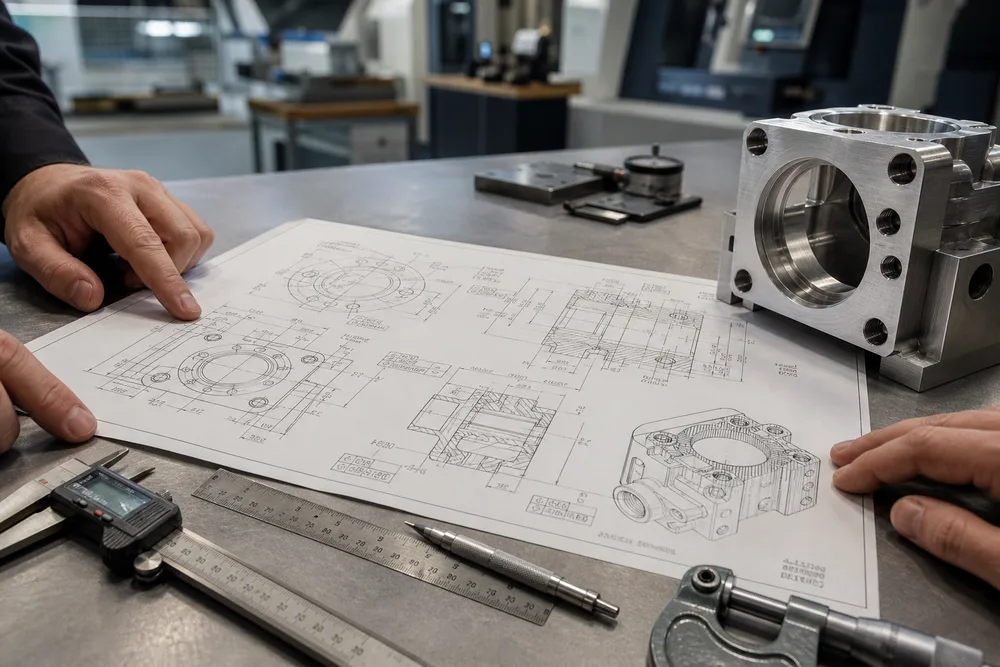
Die Inspektion sollte im Rahmen des Prozesses geplant und nicht nach Eintreffen des ersten Artikels hinzugefügt werden. Kritische Abmessungen erfordern definierte Bezugspunkte, eine für das Merkmal geeignete Messmethode und eine klare Aufzeichnung dessen, was gemeldet wird. Die Oberflächenverifizierung verdient die gleiche Disziplin. Eine visuelle Inspektion allein kann möglicherweise nicht beantworten, ob eine Oberfläche die beabsichtigte Bewegungs-, Pass- oder Sauberkeitsanforderung unterstützt.
Es gibt auch keinen Ersatz für eine technische Überprüfung durch eine Person, die die Zeichnung anfechten kann. Zu den nützlichen Fragen gehören: Kann diese Funktion mit dem vorgeschlagenen Tool erreicht werden? Was passiert mit dem Teil, nachdem es die Vorrichtung verlässt? Welches Merkmal muss zuerst erstellt werden, um das Bezugsschema beizubehalten? Ist eine geforderte Toleranz für die Funktion notwendig oder wurde diese aus einem frühen Konzept übernommen?
Ein Lieferant, der nur die Datei akzeptiert und die Einhaltung verspricht, hat das Risiko nicht wesentlich verringert. Sie möchten Kommentare zur Herstellbarkeit, zum Inspektionszugriff, zur Reihenfolge und zu Bereichen, in denen das Design Raum für Interpretationen lässt.