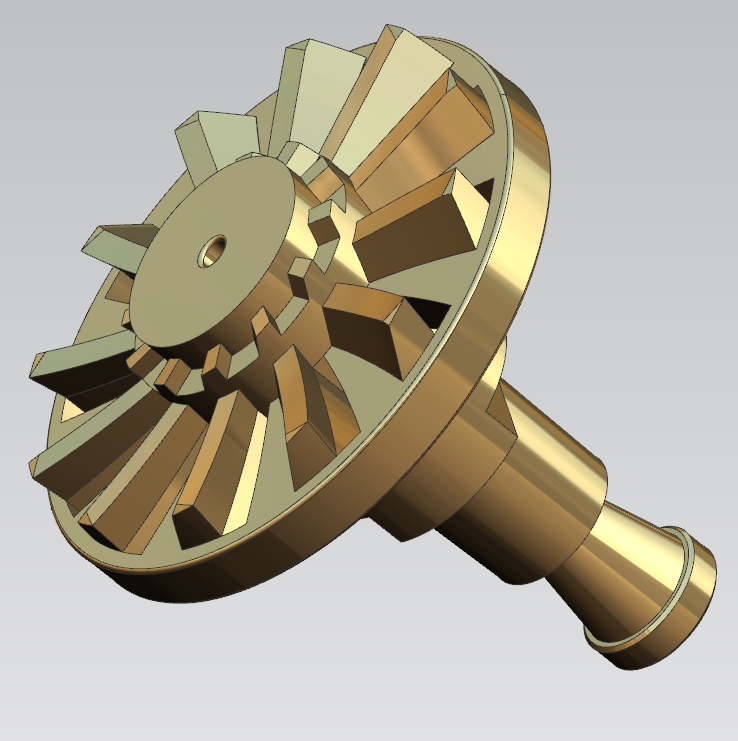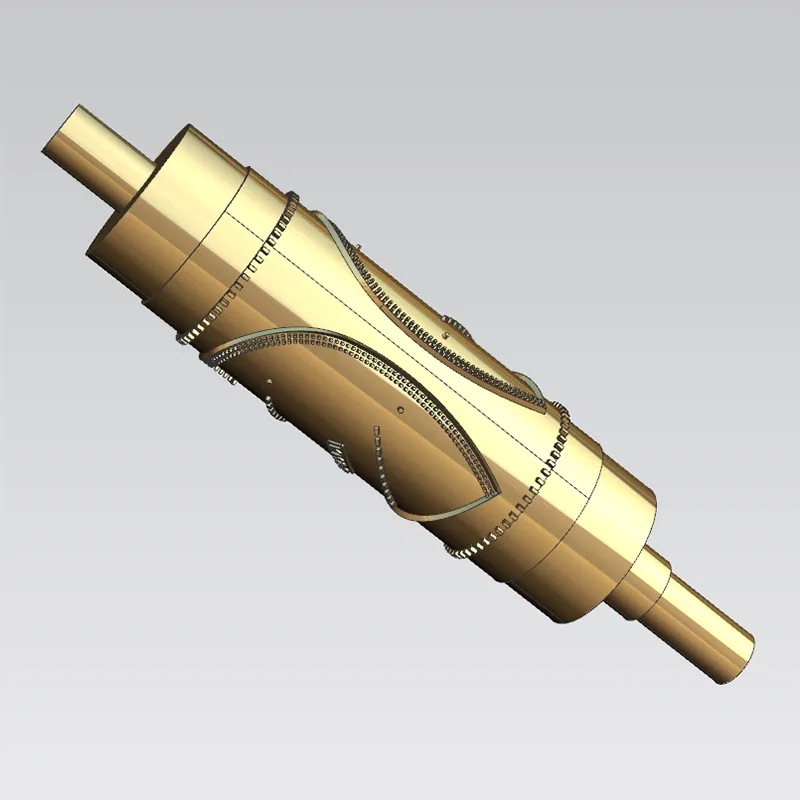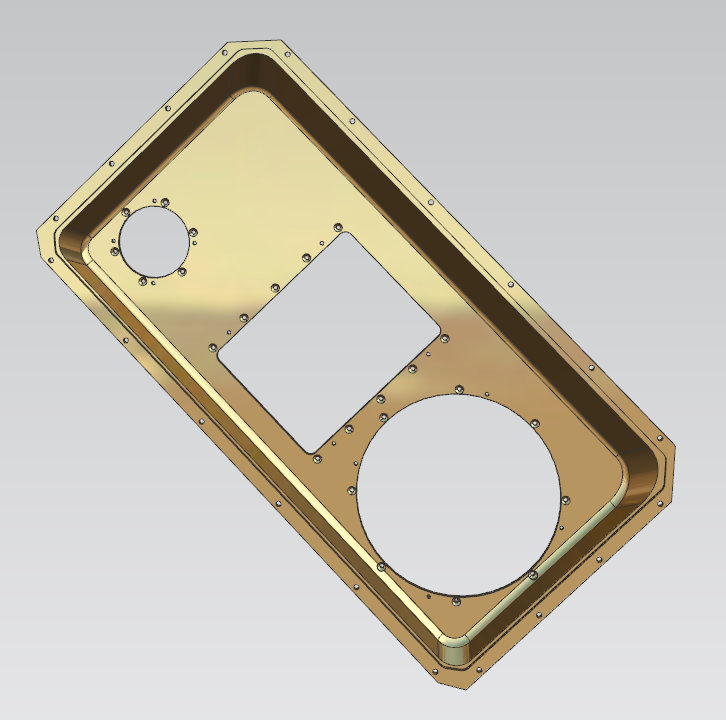
Die hochpräzise Prototypenentwicklung bestimmt direkt den gesamten F&E-Rhythmus für Hardware-, Automatisierungs-, Medizin- und Robotikprojekte. Eine mangelhafte Prototypengenauigkeit führt zu Blockaden bei der Baugruppe, Leistungsausfällen und wiederholten Überarbeitungsarbeiten, wodurch sich die Zeitpläne für die Produkteinführung verzögern. Sanluo Precision bietet zuverlässige CNC-Prototypbearbeitungsdienste und kombiniert dabei mehrachsige CNC-Ausrüstung, komplette Messwerkzeuge und ausgereifte Prozesserfahrung, um technische Zeichnungen in physische Funktionsprototypen umzuwandeln. Unabhängig davon, ob Sie einfache Muster für das Erscheinungsbild oder komplexe Funktionsteststücke mit hoher Toleranz benötigen, unterstützen wir die kundenspezifische Fertigung in kleinen Stückzahlen, DFM-Feedback, vollständige Dimensionsprüfung und optionale Oberflächenveredelung und unterstützen Ingenieurteams bei der Überprüfung von Struktur, Leistung und Passform vor der Massenproduktion.
Sanluo Precision ist ein professioneller Hersteller und Lieferant mit Sitz in China. Mit jahrelanger, gezielter Erfahrung in der Prototypenverarbeitung bieten wir hocheffiziente, schnelle Dienstleistungen für globale Kunden. Wir unterstützen die Herstellung kundenspezifischer Prototypen in kleinen Stückzahlen für die Entwicklung neuer Produkte, Produktverbesserungen, Funktionstests und die Überprüfung des Erscheinungsbilds und decken komplexe und kundenspezifische Metallteile mit hohem Schwierigkeitsgrad ab. Unser ProfiCNC-PrototypenbearbeitungDie Verarbeitung verkürzt effektiv die Forschungs- und Entwicklungszyklen der Kunden und beschleunigt die Markteinführung, wobei die strengen Präzisions- und Qualitätsanforderungen von Forschungs- und Entwicklungsunternehmen für die Prototypenproduktion vollständig erfüllt werden.
| Maßhaltigkeit | L (X) | W (Y) | H (Z) | SH | AUSWEIS |
| Einheit: ±/mm | 0.005 | 0.003 | 0.001 | 0.002 | 0.005 |
| Geometrische Genauigkeit | Ebenheit | Parallelität | Rechtwinkligkeit | Rauheit | Konzentrizität |
| Einheit: ±/mm | 0.001 | 0.002 | 0.002 | Ra0,6 | 0.005 |
| Produktionskapazität | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk |
| Produktionszyklus | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage | 3–20 Tage |
● Vollständige Inspektionsausrüstung: KMG-Koordinatenmessgerät, optisches Bildmessgerät, Profilprojektor, Laser-Durchmessermessgerät, Laserinterferometer, Rauheitsmessgerät, Rundheitsprüfgerät, Werkzeugmikroskop, Stereomikroskop, Mikrometer, Stiftmessgerät, Messuhr, Mikrometermessgerät, elektronisches Höhenmessgerät, Messschieber, Endmaß, Härteprüfgerät, Gewindemessgerät
Sanluo Precision bietet herausragende Vorteile in der schnellen Reaktion auf die Projektabwicklung, der Unterstützung dringender Prototypenlieferungen und einem effizienten Gesamtprozessservice fürCNC-Prototypenbearbeitung.
● Schnelle Angebotserstellung und DFM-Analyse: Vollständige Herstellbarkeitsbewertung und formelles Angebot innerhalb von 2 Stunden nach Erhalt der Kundenzeichnungen
● Schnelle Produktionseinrichtung: Ausgestattet mit einem Schnellspannsystem und modularen Vorrichtungen beträgt die Werkzeugwechsel- und Rüstzeit weniger als 30 Minuten
● Standardbearbeitungszyklus: Prototyp aus Aluminiumlegierung 1 bis 2 Tage, Prototyp aus Stahl 2 bis 3 Tage, komplexe Strukturteile 3 bis 5 Tage
● 24-Stunden-Eilservice: Non-Stop-Produktionsunterstützung, schnellste Prototypenlieferung am selben Tag
● Professionelle technische Nachverfolgung: Ingenieure verfolgen den gesamten Prozess, lösen Verarbeitungsprobleme in Echtzeit, um sicherzustellen, dass der Prototyp den Designstandards entspricht
● Bequemer Service vor Ort: Abholung und Lieferung von Zeichnungen von Tür zu Tür möglich, Hin- und Rückfahrt am selben Tag in der Region des Perlflussdeltas
Alle Fertigteile von unsCNC-PrototypenbearbeitungErreichen Sie formelle Qualitätsstandards für die Massenproduktion mit strenger Qualitätskontrolle im gesamten Prozess und professionellen Vorschlägen zur Designoptimierung, um Kunden dabei zu helfen, die Produktleistung zu verbessern und Kosten zu senken.
● Vollständige Dimensionsprüfung: Vollständige Größenerkennung und Überprüfung der geometrischen Toleranz mithilfe von Präzisions-KMG-Geräten, Prüfung der Oberflächenqualität mit einem Rauheitsmessgerät
● Prozessrückverfolgbarkeit: Zeichnen Sie Fotos und Videos während der Prototypenverarbeitung als Referenz für die Massenproduktion auf
● Vollständiger Prüfbericht: Stellen Sie offizielle Prüfdokumente mit Messdaten, Erläuterungen zu Abweichungen von der Toleranz und professionellen Verbesserungsvorschlägen bereit
● Angemessene Toleranzoptimierung: Optimieren Sie unangemessen enge Toleranzmarkierungen, um die Produktionskosten effektiv zu kontrollieren, ohne die Montageleistung zu beeinträchtigen
● Empfehlung zur Oberflächenbehandlung: Maßgeschneiderte Prozesse einschließlich Eloxieren, Sandstrahlen, Polieren und Galvanisieren zur Verbesserung des Erscheinungsbilds und der Haltbarkeit des Produkts
● Umfangreiche Projekterfahrung: Betreuung von Unterhaltungselektronik, intelligenter Hardware, medizinischer Ausrüstung, Robotik, UAV und anderen Branchen, Abschluss von mehr als 10.000 Prototypenprojekten mit einer Kundenzufriedenheitsrate von 96 %
| Parameterelement | Parameterdetails |
| Gerätemodell | Kaiser C4U / C2U |
| Kernpositionierung | Mikroprozessorgesteuertes professionelles Prototypenfräsen für die Herstellung von Standard- und Nichtstandard-Prototypen |
| C4U-Reisebereich | X/Y/Z: 310 mm / 220 mm / 160 mm |
| C2U-Reisebereich | X/Y/Z: 600 mm / 420 mm / 280 mm |
| Schlüsselpräzision | Wiederholgenauigkeit 0,02 mm, Auflösung 0,003 mm |
| Arbeitstischfunktion | Mit T-Nut und Mehrfachbefestigung, geeignet für Platten- und Rohrteile |
| Kernvorteil | Benutzerfreundliche 2D- und 3D-Software, optimiert für den standardisierten Prototypenvorbereitungsprozess |
| Typische Anwendung | Hochpräzise Teileentwicklung |
Kernfunktionen: Starre lineare Führungsstruktur, hohe Steifigkeit und Stabilität, unterstützt Hochgeschwindigkeitsschneiden mit 24.000 U/min, besonders geeignet für kleine und mittelgroße Präzisionsteile wie elektronisches Zubehör von 3C und medizinische Geräte.
| Parameterkategorie | Spezifische Parameter |
| Mechanische Spezifikationen | Verfahrweg (X×Y×Z): 450×700×400 mm Arbeitstischdurchmesser: 400 mm Maximales Werkstückgewicht: 200 kg Spindelkegel: BT30 |
| Bearbeitungsleistung | Spindelgeschwindigkeit: 24.000 U/min (Standard), 30.000 U/min (optional) Schnelle Bewegungsgeschwindigkeit: 30 m/min (X/Y), 24 m/min (Z) Schwenkbereich der A-Achse: -120°~+90° Kontinuierliche Drehung der C-Achse: 360° |
| Präzisionsindex | Positioniergenauigkeit: ±0,002 mm (voller Hub) Wiederholpositioniergenauigkeit: ±0,001 mm (voller Hub) Oberflächenrauheit: Ra≤0,2μm (Stahlteile) |
| Automatisierungsfunktion | Automatischer ATC-Werkzeugwechsel: 1 Sekunde pro benachbartem Werkzeug Automatisches Filtersystem für Schneidflüssigkeit (Präzision 3 μm) Pneumatisches Werkstückspannsystem |
| Andere Konfigurationen | CNC-System: JD50 Leistung: 5,5 kW (Spindel), 2,2 kW (Vorschubachse) Gewicht der Ausrüstung: 8000 kg |
| Anwendungsbereich | Hochpräzise Teileentwicklung |
Autor: Senior Technical Manager, Sanluo Precision (Shenzhen)
9 Jahre Erfahrung in der CNC-Prototypenbearbeitung für Präzisionswellen und Formkerne. Täglich bewerte ich Prototypenzeichnungen, die von lokalen und globalen Formenbaukunden gesendet werden. Prototypenarbeiten unterscheiden sich von Massenläufen: Kurze Vorlaufzeiten, häufige Designüberarbeitungen und strikte Erstmustergenauigkeit sind Kernanforderungen. Viele unsichtbare Risiken wie Dünnwandverformungen und scharfkantige Grate treten erst bei der Prototypenfertigung auf. Ich hebe diese Risiken in der Phase der Zeichnungsüberprüfung hervor, passe Werkzeugwege und Spannmethoden an, um schnell qualifizierte Prototypen für die Funktionsüberprüfung beim Kunden zu liefern.
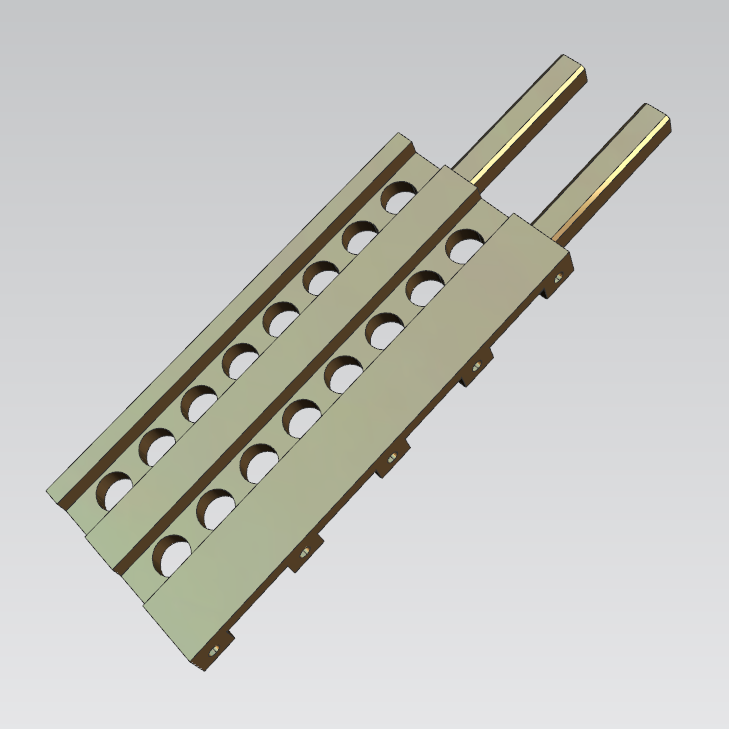
In diesem Fall geht es um den Prototyp einer hochpräzisen Bewegungsplattform aus Luftfahrtaluminium 7075-T6, die häufig in automatisierten Testgeräten eingesetzt wird. Das Teil verfügt über mehrstufige Hohlräume und mehrere Positionierungsmaßstäbe mit ineinandergreifenden geometrischen Toleranzen. UnkontrolliertCNC-Prototypenbearbeitungwird in der Massenproduktion zu Dimensionsabweichungen führen. Bei allen Prozessparametern und Testdaten handelt es sich um originale Werkstestaufzeichnungen, die als Standardreferenz für die Prototypenerstellung hochpräziser Bewegungskomponenten dienen.
● Material: 7075-T6 hochfeste Luftfahrtaluminiumlegierung
● Anwendung: Hochgeschwindigkeits-Schiebeplattform für automatisierte Prüfgeräte
● Oberflächenbedarf: Scharfe Kantenfase R1,0, Gleitflächenrauheit Ra≤0,8 μm, nicht passende Oberfläche Ra3,2 μm
● Gewindestandard: Die Gewindesicherungskraft M1,6/M2/M3 erreicht jeweils 2 kg-cm, 3 kg-cm und 4 kg-cm
● Qualitätsstandard: RoHS-konform, keine Poren, Kratzer, Absplitterungen oder scharfe Grate
● Lineare Maßtoleranz: ≤20 mm ±0,007 mm, 20~80 mm ±0,010 mm
● Toleranz der Stiftlochtiefe: ±0,004 mm
● Benchmark-Flachheit: Ebenheit der Gleitfläche der Hauptbaugruppe ≤0,0015 mm
● Vertikalitätsstandard: Seitenvertikalität relativ zum Benchmark ≤0,006 mm
● Präzision der Lochposition: Φ3 Positionierungslochkoaxialität ≤0,004 mm
● Montageparallelität: Parallelität der oberen und unteren Gleitfläche ≤0,0015 mm
● Toleranz der Senkungstiefe: ±0,005 mm
● Materielle Schwierigkeit: 7075-T6-Aluminium hat eine hohe Härte, ein leichtes Anhaften des Werkzeugs und Vibrationslinien beim Schneiden
● Verformungskontrolle: Spannungsarmglühen bei konstanter Temperatur von 200 °C für 4 Stunden vor der Verarbeitung, um interne Spannungen beim Schmieden zu beseitigen
● Werkzeugoptimierung: Maßgeschneiderte integrierte Vakuumadsorptionshalterung mit hoher Steifigkeit und einer Ebenheit von 0,003 mm, um Druckverformungen zu vermeiden
● Prozessoptimierung: 4-Achsen-Schruppen zur Randentfernung, 5-Achsen-Einmal-Schlichten zur Vermeidung wiederholter Spannfehler
● Grobbearbeitung: Φ10 mm Hartmetallfräser, Spindeldrehzahl 7200 U/min, Vorschubgeschwindigkeit 1300 mm/min, Einzelschnitttiefe 0,35 mm, reservierter 0,16 mm Schlichtspielraum für Referenzoberfläche
● Stressabbau: 2,5 Stunden Stehen bei konstanter Temperatur nach dem Schruppen, um die Hitzespannung beim Schneiden abzubauen
● Fertigbearbeitung: Φ6-mm-Fräser mit ultrafeiner Körnung, Spindeldrehzahl 11.000 U/min, Vorschubgeschwindigkeit 580 mm/min, Einzelschnitttiefe 0,07 mm
● Lochbearbeitung: Bohren, Grobreiben und Präzisionsreiben in drei Schritten, Öffnungstoleranz kontrolliert innerhalb von 0 bis +0,002 mm
● Thread-Verarbeitung: Starres Gewindeschneiden bei niedriger Geschwindigkeit, 100-prozentige Go-No-Go-Prüfung der Lehren
● Oberflächenbehandlung: Ultraschallreinigung, manuelles R1.0-Anfasen, naturfarbenes Harteloxieren (8~12 μm Filmdicke)
● Inspektionsumgebung: 22 ±0,5℃ Messraum mit konstanter Temperatur
● Tatsächliche Testdaten: Benchmark-Ebenheit 0,0012 mm, Pin-Loch-Koaxialität 0,0031 mm, Gleitflächenparallelität 0,0013 mm
● Chargenqualifizierungsrate: 100 % für 5 Prototypenmuster
Alle Prototypen bestehen den 72-Stunden-Dauertest im Hochgeschwindigkeits-Reziprokbetrieb ohne Blockierung oder ungewöhnliche Geräusche. Gewindehaltekraft und Montagespiel entsprechen voll und ganz den Designstandards. Der Kunde bestätigt den 3000-teiligen Massenproduktionsauftrag und übernimmt vollständig unsere Prototypenverarbeitungstechnologie und Toleranzstandards.
Das 20#-Statorgehäuse aus Stahl ist das Kerngehäuse kleiner Servomotoren und wird für Leistungstests von Motorprototypen verwendet. Das Werkstück verfügt über mehrere geneigte Löcher, umlaufende, speziell geformte Löcher und zusammengesetzte Stufenstrukturen mit strengen Maß- und geometrischen Toleranzanforderungen. Der nachverzinkte Maßausgleich und die gratfreie Bearbeitung sind die Kernschwierigkeiten dieser ChargeCNC-Prototypenbearbeitung. Alle gemessenen Daten stammen aus internen Inspektionsberichten als technische Referenz.
● Produktmodell: LM30-01-01
● Material: 20# Kohlenstoffstahl
● Kerngrößenstandard: Gesamtlänge 72,5 mm (±0,015 mm), Innenloch Φ38 mm (±0,015 mm)
● Strukturmerkmale: 25° geneigte Leimfülllöcher, 135° Umfangsverteilungslöcher, M3-Gewindelöcher, mehrstufige Montageflächen
● Oberflächenbehandlung: Elektroverzinkung (6-10 μm Filmdicke)
● Oberflächenrauheit: Montage-Benchmark-Oberfläche Ra1,6μm, Außenfläche Ra3,2μm
● Lochvertikalität: Φ4,3 und Φ4,5 Durchgangslöcher Vertikalität ≤0,008 mm
● Gewindekoaxialität: Koaxialität der M3-Gewindelöcher an beiden Enden ≤ 0,006 mm
● Stufentiefentoleranz: Montageschritttiefe ±0,007 mm
● Zylindrizität des inneren Lochs: Φ38 Innenlochzylindrizität ≤0,009 mm
● Toleranz der Leimlochtiefe: Bodentiefe der Klebereinfüllöffnung ±0,005 mm
● Präzisionssteuerung für Mehrwinkellöcher: Schräge Löcher und Umfangslöcher neigen nach wiederholtem Spannen zu Positionsabweichungen
● Verhinderung von Stahlverformungen: 20#-Stahl lässt sich beim Schneiden leicht zusammendrücken und verformen, mit geringfügiger Schrumpfung nach dem Verzinken
● Anforderung an die Ebenheit tiefer Löcher: Glatter Boden der Leimfülllöcher ohne Bearbeitungsschritte, um Blasenbildung beim Leimfüllen zu vermeiden
● Ausbeute nach der Behandlung: Keine Restgrate oder Eisenspäne in den Löchern, um ein Verstopfen der Löcher nach dem Verzinken zu verhindern
● Grobe Verarbeitung: Φ10 mm beschichteter Fräser, Spindelgeschwindigkeit 3800 U/min, Vorschub 900 mm/min, Einzelschnitttiefe 0,3 mm, reservierter 0,22 mm Schlichtspielraum
● Stressabbau: 2,5 Stunden statische Platzierung nach dem Schruppen, um innere Spannungen zu beseitigen
● Beenden Sie die Bearbeitung: Φ6-mm-Ultrafeinkornschneider, Spindelgeschwindigkeit 2900 U/min, Vorschub 520 mm/min, Einzelschnitttiefe 0,07 mm
● Präzise Lochherstellung: Dreistufiger Bohrprozess für das Innenloch, reservierter Verzinkungsausgleichsspielraum von 0,008 mm
● Thread-Verarbeitung: Starres Gewindeschneiden bei niedriger Geschwindigkeit mit 100 % Gewindelehrenprüfung
● Inspektionszustand: 22 ±0,5℃ Präzisionsmessung bei konstanter Temperatur
● Gesamtlängentest: 72,506 mm, 72,498 mm, 72,511 mm (alle innerhalb des Toleranzbereichs)
● Innenlochtest: 38,007 mm, 37,996 mm, 38,010 mm (stabile Maßhaltigkeit)
● Benchmark-Flachheit: 0,007 mm, 0,009 mm, 0,006 mm (weitaus besser als der Zeichnungsstandard)
● Chargenausbeute: 100 % Qualifikationsrate für 20 Prototypenmuster
Die Statorgehäuse-Prototypen bestehen einen 72-Stunden-Alterungstest bei kontinuierlichem Einschalten ohne Isolationsleckage. Alle Montage- und Dichtungsindikatoren entsprechen den Kundenstandards. Wir haben komplette Bearbeitungsabläufe, Prüfberichte und Oberflächenbehandlungsparameter archiviert. Jedes Projekt deckt die vollständige Dokumentation für Kunden ab, die von Prototypen auf Kleinserienbestellungen umsteigen. Unsere Kundendienstbedingungen umfassen kostenlose Nacharbeiten für Teile, die nicht den Zeichnungsspezifikationen entsprechen, wodurch die Forschungs- und Entwicklungskosten für Kunden vollständig gesenkt werden. Das Projekt hat erfolgreich 500-teilige formelle Kleinserienproduktionsaufträge gefördert.
F1: Welche Zeichnungsformate akzeptieren Sie für Angebote?
A: Wir akzeptieren STEP-, IGES-, STL-, SolidWorks- und AutoCAD-DWG-/DXF-Dateien. Ein 3D-Modell und eine 2D-Zeichnung mit Toleranzmarkierungen beschleunigen die DFM-Analyse und Angebotserstellung für Ihr Projekt.
F2: Können Sie komplexe Mehrwinkelteile mit strengen geometrischen Toleranzen bearbeiten?
A: Ja. Unsere Fünf-Achsen-Ausrüstung und kundenspezifischen Werkzeuge können Mehrwinkellöcher, tiefe Hohlräume und hohe geometrische Toleranzanforderungen bewältigen. Wir ergänzen fehlende Toleranzen und stellen nach Ihrer Anfrage umfassende Prüfberichte zur VerfügungCNC-Prototypenbearbeitungist abgeschlossen.
F3: Welche Oberflächenveredelungsoptionen sind verfügbar?
A: Eloxieren, Sandstrahlen, Polieren, Galvanisieren und Passivieren sind möglich. Wir schlagen geeignete Lösungen basierend auf Material, Arbeitsbedingungen und Budget vor.
F4: Bieten Sie eine dringende Probenlieferung am selben Tag an?
A: Ja, ein dringender Service ist unter bestimmten Bedingungen verfügbar. Komplexe mehrachsige Strukturen erfordern möglicherweise eine längere Vorlaufzeit. Bitte konsultieren Sie unseren Ingenieur, bevor Sie eine Bestellung aufgeben.
F5: Wie hoch ist Ihre Mindestbestellmenge?
A: Die MOQ beginnt bei 1 Stück für Prototypenarbeiten und unterstützt kundenspezifische Verifizierungen in kleinen Stückzahlen für Forschungs- und Entwicklungsteams.
Adresse
Gebäude A1, Yufeng Industrial Park, Bezirk Guangming, Shenzhen, China
Tel