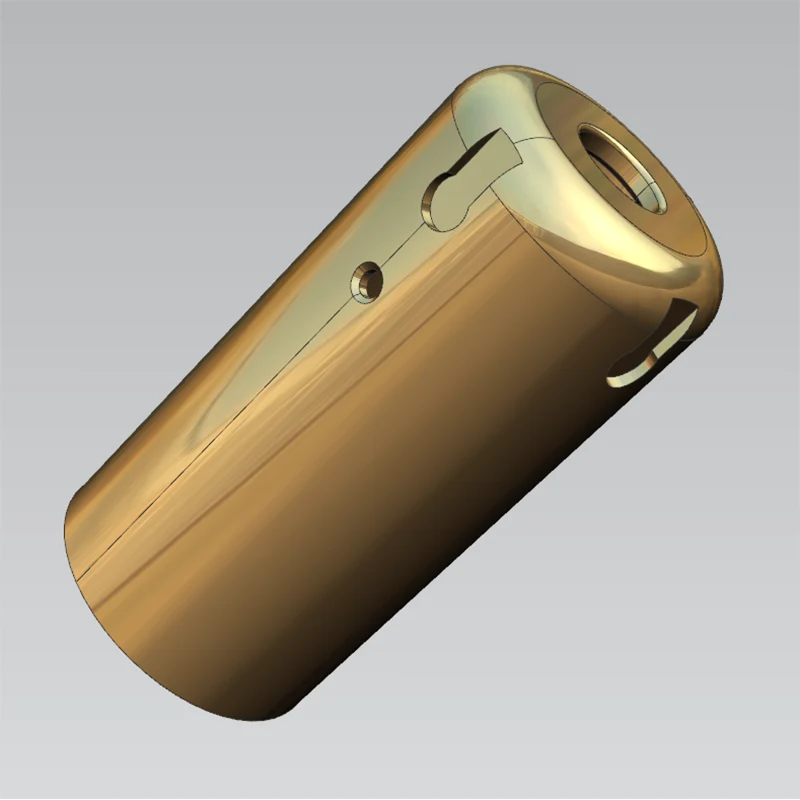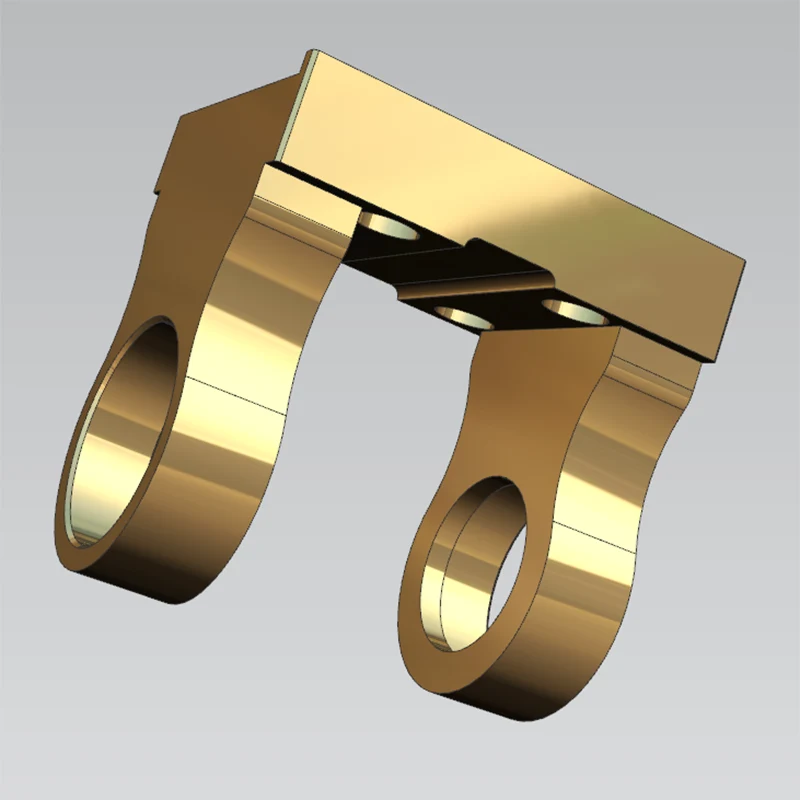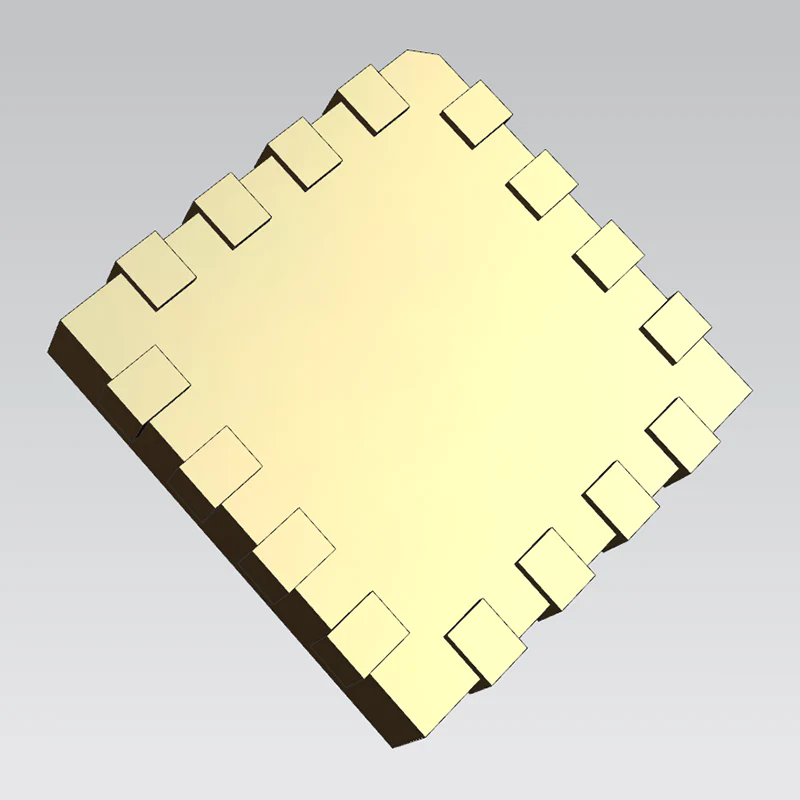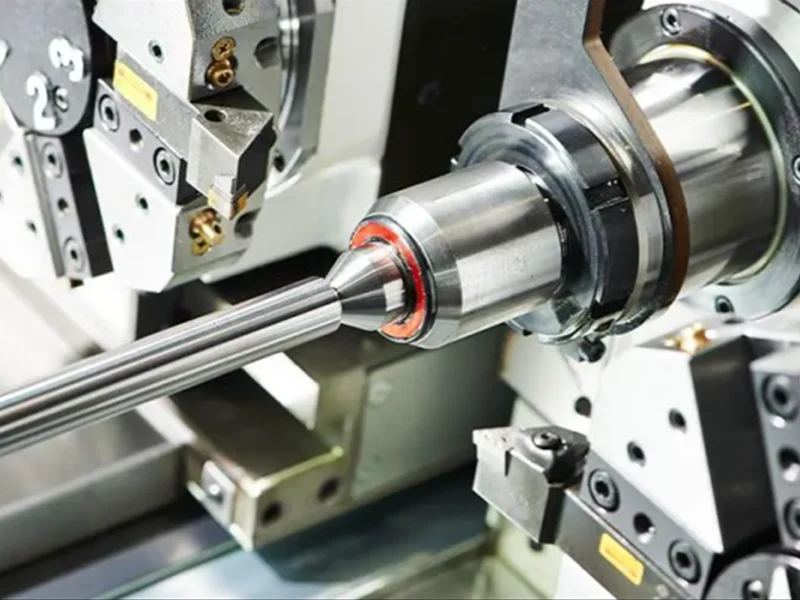
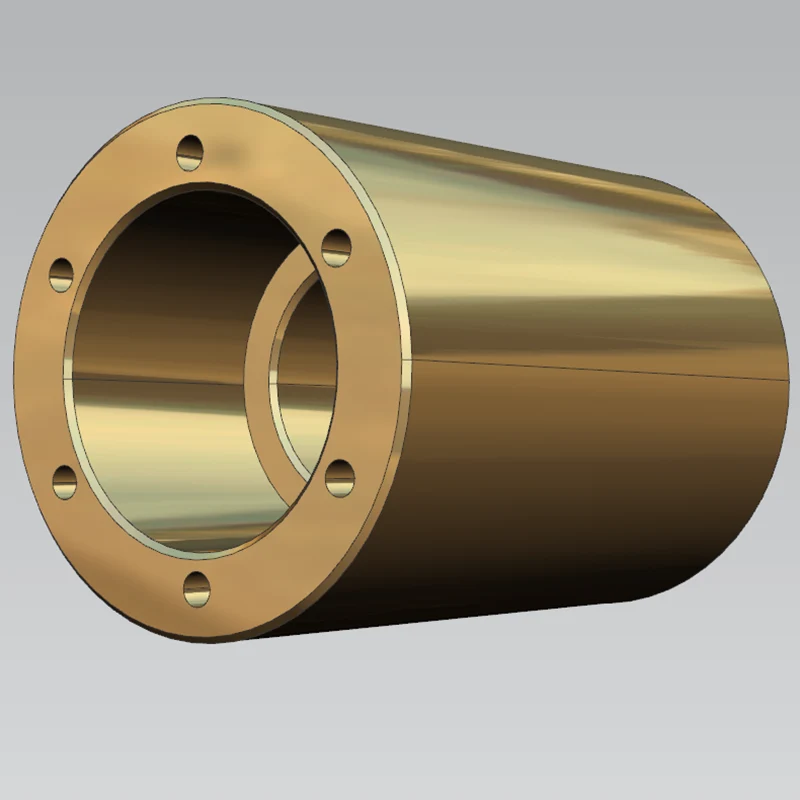
Hersteller, die gehärtete Präzisionskomponenten herstellen, stehen häufig vor frustrierenden Engpässen. Wenn komplexe Teile sowohl konturierte Ebenen als auch rotierende Funktionsflächen enthalten, teilen die meisten Lieferanten den Arbeitsablauf auf: Zuerst fräsen und dann die Werkstücke auf Drehmaschinen oder Schleifmaschinen übertragen. Bei jedem erneuten Spannen verschiebt sich der Bezugspunkt, was zu Rundlaufabweichungen, inkonsistenter Ebenheit und höheren Ausschussraten führt. Zusätzliche Transport- und Rüstzeiten verlängern auch die Vorlaufzeiten und erhöhen die Gesamtkosten. Sanluo Precision geht diese Schwachstellen mit integriertem CNC-Fräsen und Hartdrehen für Präzisionskomponenten an. Unsere Maschinenplattformen können abgeschrecktes Material bis zu HRC60 in einer einzigen Vorrichtung verarbeiten. Ohne wiederholte Demontage und Neupositionierung behalten die Teile während der gesamten Formung einheitliche Bezugspunkte bei, sodass bei vielen gehärteten Bauteilen kein Nachschleifen erforderlich ist.
Für Präzisionseinkäufer, die Wert auf Baukonsistenz und Kostenkontrolle legen, bietet das Fräsen und Hartdrehen von Verbundwerkstoffen greifbare Vorteile, mit denen diskrete Bearbeitungsabläufe nur schwer zu erreichen sind. Der Wert liegt in einer einheitlichen Bezugspunktsteuerung und flexiblen Hartmaterialumformung, anstatt einfach zwei separate Bearbeitungsvorgänge zu kombinieren.
1. Datumsfixierung mit einer einzigen Vorrichtung: Alle Fräsmerkmale und rotierenden Hartdrehflächen werden anhand einer festen Referenz bearbeitet. Es gibt keinen kumulativen Fehler durch wiederholtes Spannen, was die Austauschbarkeit bei der Komponentenmontage direkt verbessert.
2. Direktumformung auf abgeschreckten Substraten: Speziell beschichtete Schneidwerkzeuge unterstützen die Endbearbeitung nach der Wärmebehandlung. Bei vielen Teilen können nachfolgende Schleifprozesse übersprungen werden, wodurch die gesamten Produktionsschritte und Durchlaufzeiten verkürzt werden.
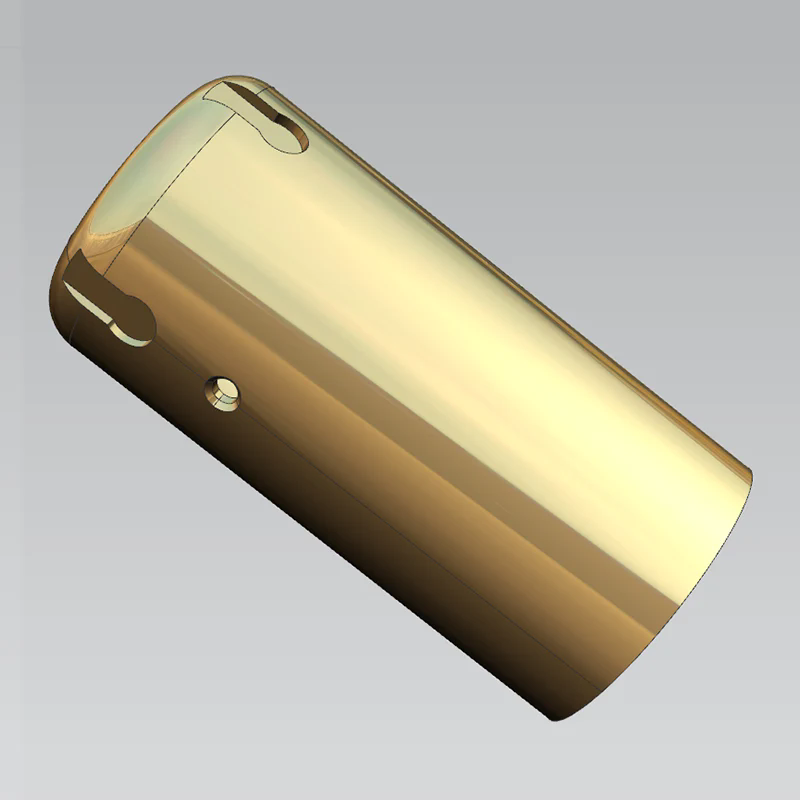
3. Ausgewogene Steuerung gemischter Feature-Geometrien: Bei Freiformprofilen, Schlitzen und Löchern kommt es auf die Fräsgenauigkeit an, beim Hartdrehen werden Rundheit und Oberflächentextur auf zylindrischen Flächen optimiert. Für Verbundstrukturteile ergänzen sich die beiden Verfahren.
4. Reduzierte thermische und Eigenspannungsverformung: Optimierte Schnittfolgen verringern die Wärmeentwicklung bei der Hartstoffbearbeitung. Dadurch eignet sich die Methode hervorragend für dünnwandige, gehärtete Bauteile, die nach der Bearbeitung anfällig für Verformungen sind.
Viele Präzisionswerkstätten bieten Fräsen oder Hartdrehen einzeln an, doch nur wenige beherrschen die stabile Verbundbearbeitung für die Mittel- und Massenproduktion. CNC-Fräsen und Hartdrehen für Präzisionskomponenten schaffen einzigartige technische Barrieren, die auf Bezugskontinuität und Stabilität des gehärteten Materials ausgerichtet sind.
1. Flexible Alternative zum Präzisionsschleifen: Beim Hartdrehen werden vergleichbare Maßtoleranzen und Oberflächengüten wie beim Schleifen erreicht. Es verarbeitet unregelmäßige gefräste Merkmale neben rotierenden Oberflächen, ein Vorteil, den Einzelschleifer nicht reproduzieren können, insbesondere bei kundenspezifischen Aufträgen mit kleinen bis mittleren Chargen.
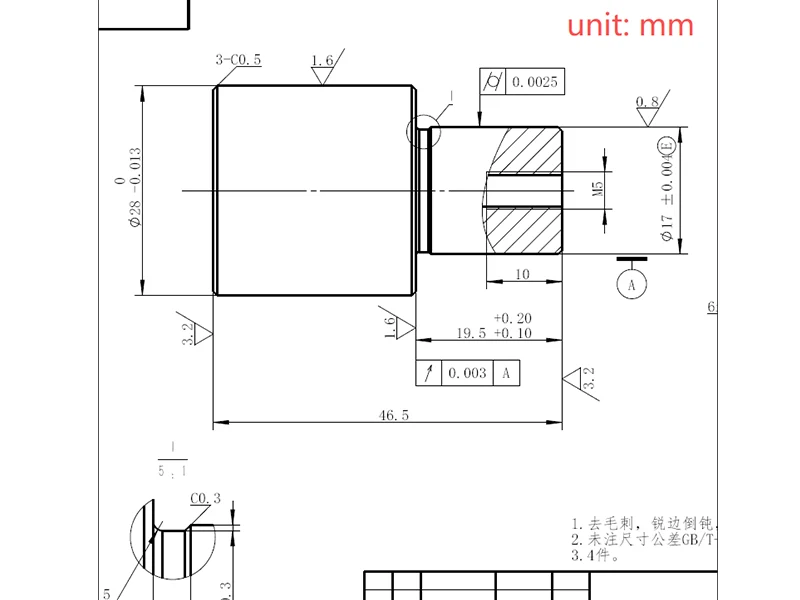
2. Striktes Konzentrizitätsmanagement: Da rotierende Oberflächen und gefräste Strukturen denselben Maßstab haben, können Wellen- und Hülsenkomponenten eine Konzentrizität von konstant innerhalb von 0,002 mm einhalten, ein anhaltendes Problem bei Teilen, die auf mehreren Maschinen verarbeitet werden.
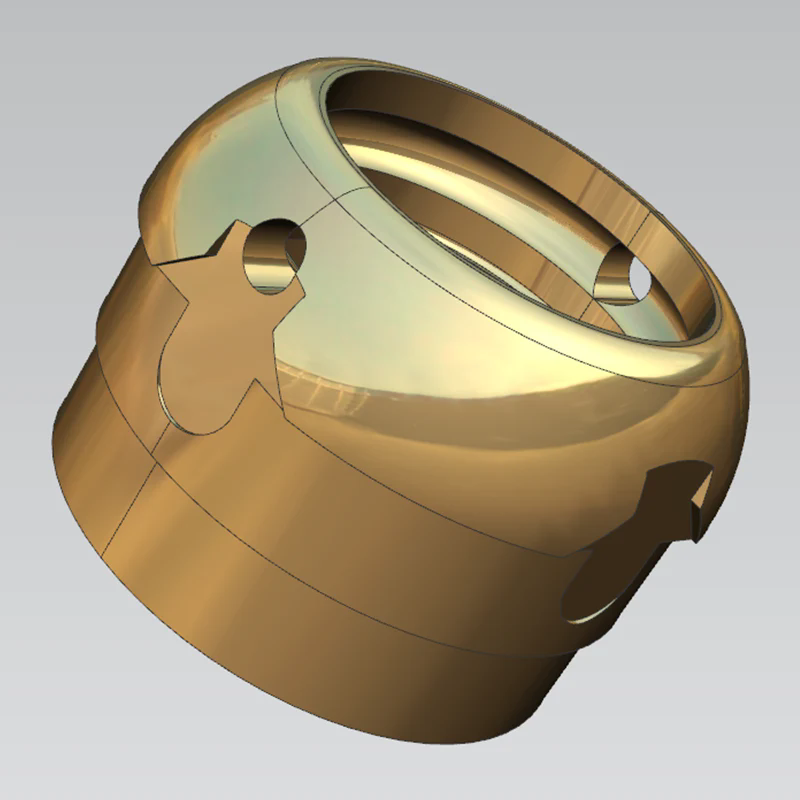
3. Breite geometrische Kompatibilität: Der Prozess umfasst Standard-Rotationsteile sowie komplexe Hybridteile mit flachen Ebenen, gebogenen Profilen und Präzisionsbohrungen, die mit reinen Drehmaschinen nicht vollständig fertiggestellt werden können.
4. Vorhersehbare Chargenwiederholbarkeit: Gesperrte Schneidroutinen, Werkzeugverwaltungsstandards und laufende SPC-Überwachung begrenzen Maßabweichungen zwischen Produktionschargen auf weniger als 0,003 mm und sorgen so für eine stabile Konformitätsrate von 99,5 %.
Alle Parameter, die das CNC-Fräsen und Hartdrehen unterstützen, folgen formalen industriellen Präzisionsstandards. Die Bearbeitung ist in progressive Stufen unterteilt, um den Spannungsabbau zu kontrollieren: Durch die grobe Materialentfernung wird überschüssiges Material entfernt, durch die Vorbearbeitung werden geringfügige Abweichungen vom Bezugspunkt korrigiert und durch die Schlichtbearbeitung werden Präzision im Mikrometerbereich und eine gleichmäßige Oberflächenstruktur erzielt.
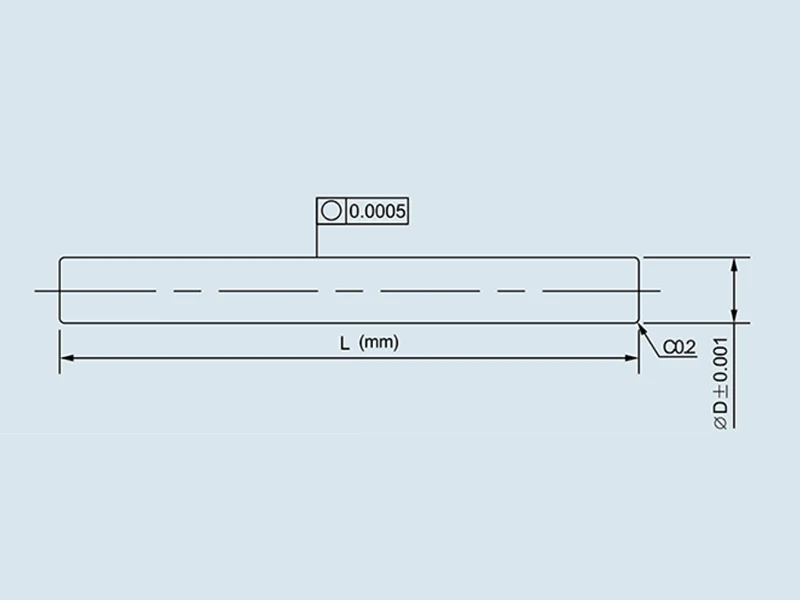
| Maßgenauigkeit | L (X-Achse) | W (Y-Achse) | H (Z-Achse) | Schlitzbreite | Schaftdurchmesser |
| Einheit: ± mm | 0.001 | 0.0005 | 0.0001 | 0.002 | 0.001 |
| Geometrische Genauigkeit | Ebenheit | Parallelität | Konzentrizität | Symmetrie | Rundheit |
| Einheit: ± mm | 0.0003 | 0.001 | 0.002 | 0.002 | 0.001 |
| Produktionskapazität | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk | 1~999999 Stk |
| Produktionsvorlaufzeit | 3-20 Werktage | 3-20 Werktage | 3-20 Werktage | 3-20 Werktage | 3-20 Werktage |
Standardisierte Zuteilung der Bearbeitungszugabe: Schruppen 0,02–0,05 mm, Vorschlichten 0,005–0,01 mm, Hartdrehen Schlichten 0,001–0,003 mm. Durch schichtweises Schneiden werden innere Schnittspannungen nach und nach abgebaut und ein Formrückschlag verhindert, der häufig bei wärmebehandelten gehärteten Materialien auftritt.
CNC-Fräsen und Hartdrehen für Präzisionskomponenten zielt auf gehärtete Hybridstrukturteile ab, die mit isolierten Bearbeitungsabläufen nicht effizient bearbeitet werden können. Es bedient Branchen, die strenge Anforderungen an Oberflächenhärte, geometrische Toleranz und langfristige Montagestabilität stellen.
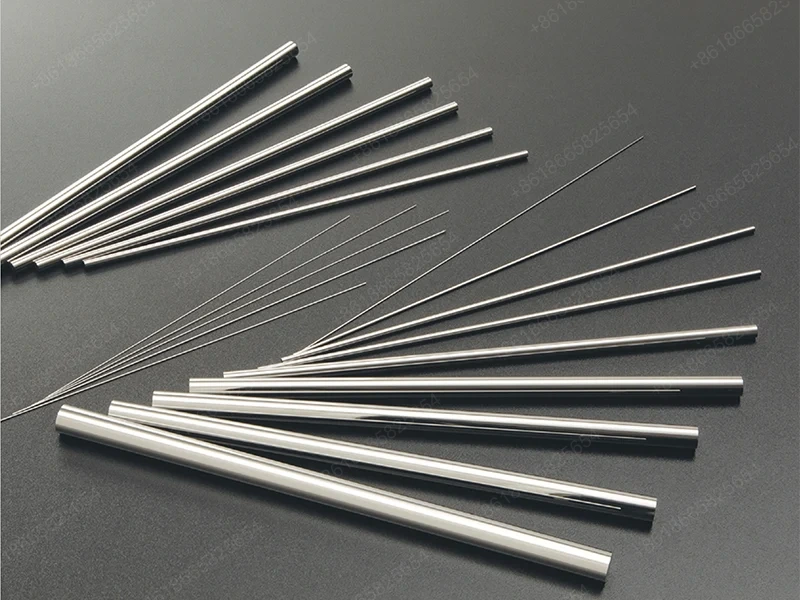
1. Hydraulische und pneumatische Ausrüstung: Gehärtete Kolben, Ventilkerne, Schafthülsen und Präzisionsventilkörper. Eine einheitliche Bezugspunktkontrolle garantiert stabile Konzentrizität und Verschleißfestigkeit für kontinuierlich bewegte Dichtungsbaugruppen.
2. Präzisionsformenbau: Formeinsätze, Führungsschäfte und Führungsbuchsen für die Nachwärmebehandlung. Der Prozess erfüllt die Montageanforderungen mit engen Toleranzen für Spritzgussformen und Stanzwerkzeuge.
3. Präzisionshardware für die Automobilindustrie: Motor-Präzisionswellen, Getriebebauteile und Bremssystem-Hardware unter Beibehaltung gleichbleibender Toleranzen zur Verlängerung der Lebensdauer unter zyklischen Betriebslasten.
4. Automatisierungs- und Halbleiterausrüstung: Positionierungsvorrichtungen mit hoher Härte, Präzisionsdrehwellen und Verbundstrukturteile für Hochfrequenz-Präzisionsproduktionsanlagen im Dauerbetrieb.
Die Qualitätskontrolle beim CNC-Fräsen und Hartdrehen basiert auf der Kernherausforderung der Verbundstoffbearbeitung: der Aufrechterhaltung einheitlicher Referenzmaßstäbe für verschiedene Schneidvorgänge. Unser System basiert auf den Managementrahmen ISO9001 und ISO14001 und behebt Stapeltoleranzfehler, die häufig auftreten, wenn Fräsen und Drehen getrennt sind, und ermöglicht so eine vollständige Rückverfolgbarkeit aller gehärteten Präzisionskomponenten.
1. Benutzerdefinierte Inspektionslogik für Hybridfunktionen: Für gefräste Profile und hartgedrehte Rotationsflächen werden separate Messabläufe definiert, um die Übereinstimmungsgenauigkeit zwischen Merkmalen zu überprüfen, die mit verschiedenen Schneidtechnologien erzeugt wurden.
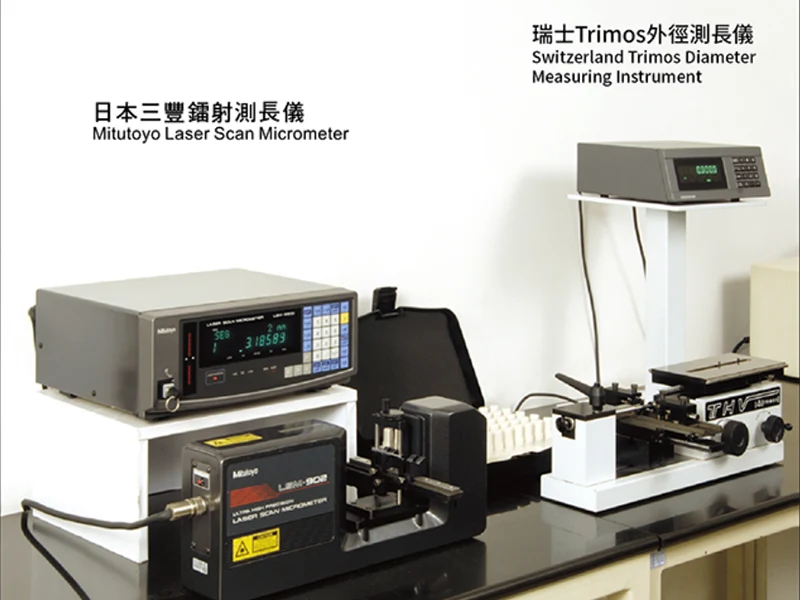
2. High-End-Präzisionsmessinfrastruktur: Unsere Werkstatt ist mit KMG mit einer Genauigkeit von 0,002 mm, Rundheitsmessgeräten mit einer Genauigkeit von 0,0005 mm und Oberflächenrauheitstestern ausgestattet, um Konzentrizität, Ebenheit, Konturgenauigkeit und Montagespiel umfassend zu prüfen.
3. Kontinuierliche Überwachung der Prozessfähigkeit: X-R-Kontrollkarten und SPC-Analyse stellen sicher, dass die Prozessfähigkeit über CPK≥1,33 bleibt. Alle kritischen Abmessungen werden zu 100 % geprüft, um den Versand fehlerhafter Teile zu verhindern.
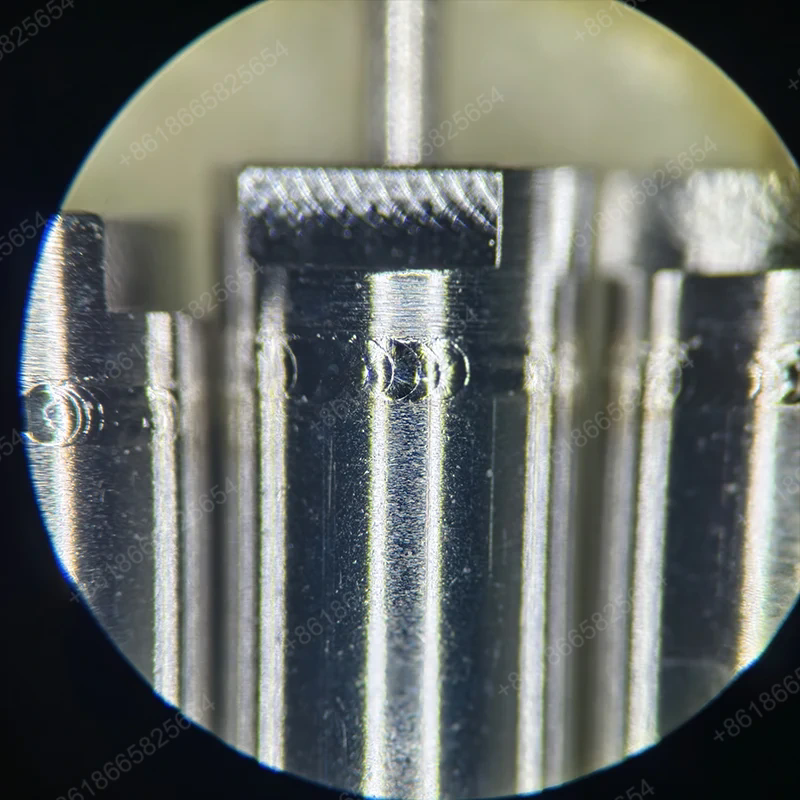
4. Stabiles Oberflächenqualitätsmanagement: Richtig optimiertes Hartdrehen erzeugt eine gleichmäßige Oberflächentextur ohne offensichtliche Werkzeugspuren oder lokale Verformungen und vermeidet Oberflächenfehler, die bei herkömmlichen Schleifverfahren häufig auftreten.
| Inspektionsgegenstand | Unabhängige separate Bearbeitung | Fräsen und Hartdrehen von Verbundwerkstoffen |
| Zusammengesetzte Feature-Matching-Genauigkeit | ≥0,01 mm | ≤0,002 mm |
| Verformungstrend des gehärteten Werkstücks | Spürbare Rückprallverformung | Minimale Verformung |
| Erforderliche Spannzeiten | 2–3 mal | Einmalige Verbundformung |
| Chargenqualifizierungsrate | 95 %–97 % | Stabil 99,5 % |
| Oberflächengleichmäßigkeit | Inkonsistente Textur zwischen gefrästen und gedrehten Oberflächen | Glatte und gleichmäßige Gesamtoberfläche |
Sanluo Precision ist auf die Bereitstellung von CNC-Fräsen und Hartdrehen für Präzisionskomponenten spezialisiert. Wir pflegen nachhaltige Partnerschaften mit Geräteherstellern in der Automobil-, Hydraulik-, Formenbau- und Halbleiterindustrie. Unsere Ein-Klammer-Umformtechnologie für Verbundwerkstoffe und unser ausgereiftes Know-how in der Hartstoffverarbeitung lösen zahlreiche komplexe kundenspezifische Bearbeitungsherausforderungen und unterstützen die langfristige Zusammenarbeit mit mehreren börsennotierten Fertigungsunternehmen.
1. Umfangreiche Erfahrung im Umgang mit schwierigen Aufträgen für gehärtete Komponenten: Gesammeltes praktisches Know-how für wärmebehandelte Stähle, hochharte Legierungen und unregelmäßige Verbundteile mit validierten Lösungen zur Kontrolle von Verformungs- und Toleranzkoordinierungsproblemen.
2. Zuverlässige Massenlieferfähigkeit: Die jährliche Produktion von gehärteten Präzisionskomponenten aus Verbundwerkstoffen erreicht 3 Millionen Stück, wobei sowohl eine Qualifikationsrate von 99,5 % als auch eine konsistente pünktliche Versandleistung gewährleistet sind.
3. Proaktive technische Unterstützung: Unser technisches Team überprüft Zeichnungen und schlägt Prozessoptimierungspläne vor. Dies hilft Kunden, die Herstellungskosten zu senken und gleichzeitig die Montagestabilität der fertigen Präzisionskomponenten zu verbessern.
A1: Das Verfahren eignet sich hauptsächlich für wärmebehandelten gehärteten Stahl, Formstahl, legierten Stahl und Edelstahl mit einem HRC40–60-Wert. Es eignet sich am besten für individuell gehärtete Präzisionskomponenten, die sowohl planare Profile als auch rotierende Funktionsflächen enthalten.
A2: Das Hartdrehen lässt sich nahtlos in das Fräsen in einer einzigen Vorrichtung integrieren und eliminiert Bezugspunktfehler, die durch wiederholte Handhabung verursacht werden. Es verkürzt die Produktionsvorlaufzeiten, bietet mehr Flexibilität für kundenspezifische Geometrien und bietet Kostenvorteile bei gleichzeitiger Beibehaltung der Ultrapräzision und glatten Oberflächenqualität.
A3: Ja. Wir sperren Bearbeitungsparameter für Verbundwerkstoffe, standardisieren Werkzeugauswahlregeln und setzen SPC-Überwachungssysteme ein, um Maßschwankungen zu begrenzen und so eine stabile Präzision und Oberflächenqualität Charge für Charge sicherzustellen.
A4: Wir können vollständige Maßkontrolldaten, geometrische Toleranzberichte und Oberflächenqualitätsprüfzertifikate liefern, um Kunden bei der eingehenden Qualitätskontrolle und Projektarchivierung zu unterstützen.
A5: Werkstücke, die unregelmäßige gefräste Konturen und hochpräzise Drehflächen kombinieren, insbesondere gehärtete Präzisionskomponenten, die strenge Konzentrizität, Ebenheit und Montagestabilität erfordern, sind die idealen Kandidaten für das CNC-Fräsen und Hartdrehen von Präzisionskomponenten.
Adresse
Gebäude A1, Yufeng Industrial Park, Bezirk Guangming, Shenzhen, China
Tel